

КПТД 1
ЗАЛИВОЧНЫЕ КОМПАУНДЫ
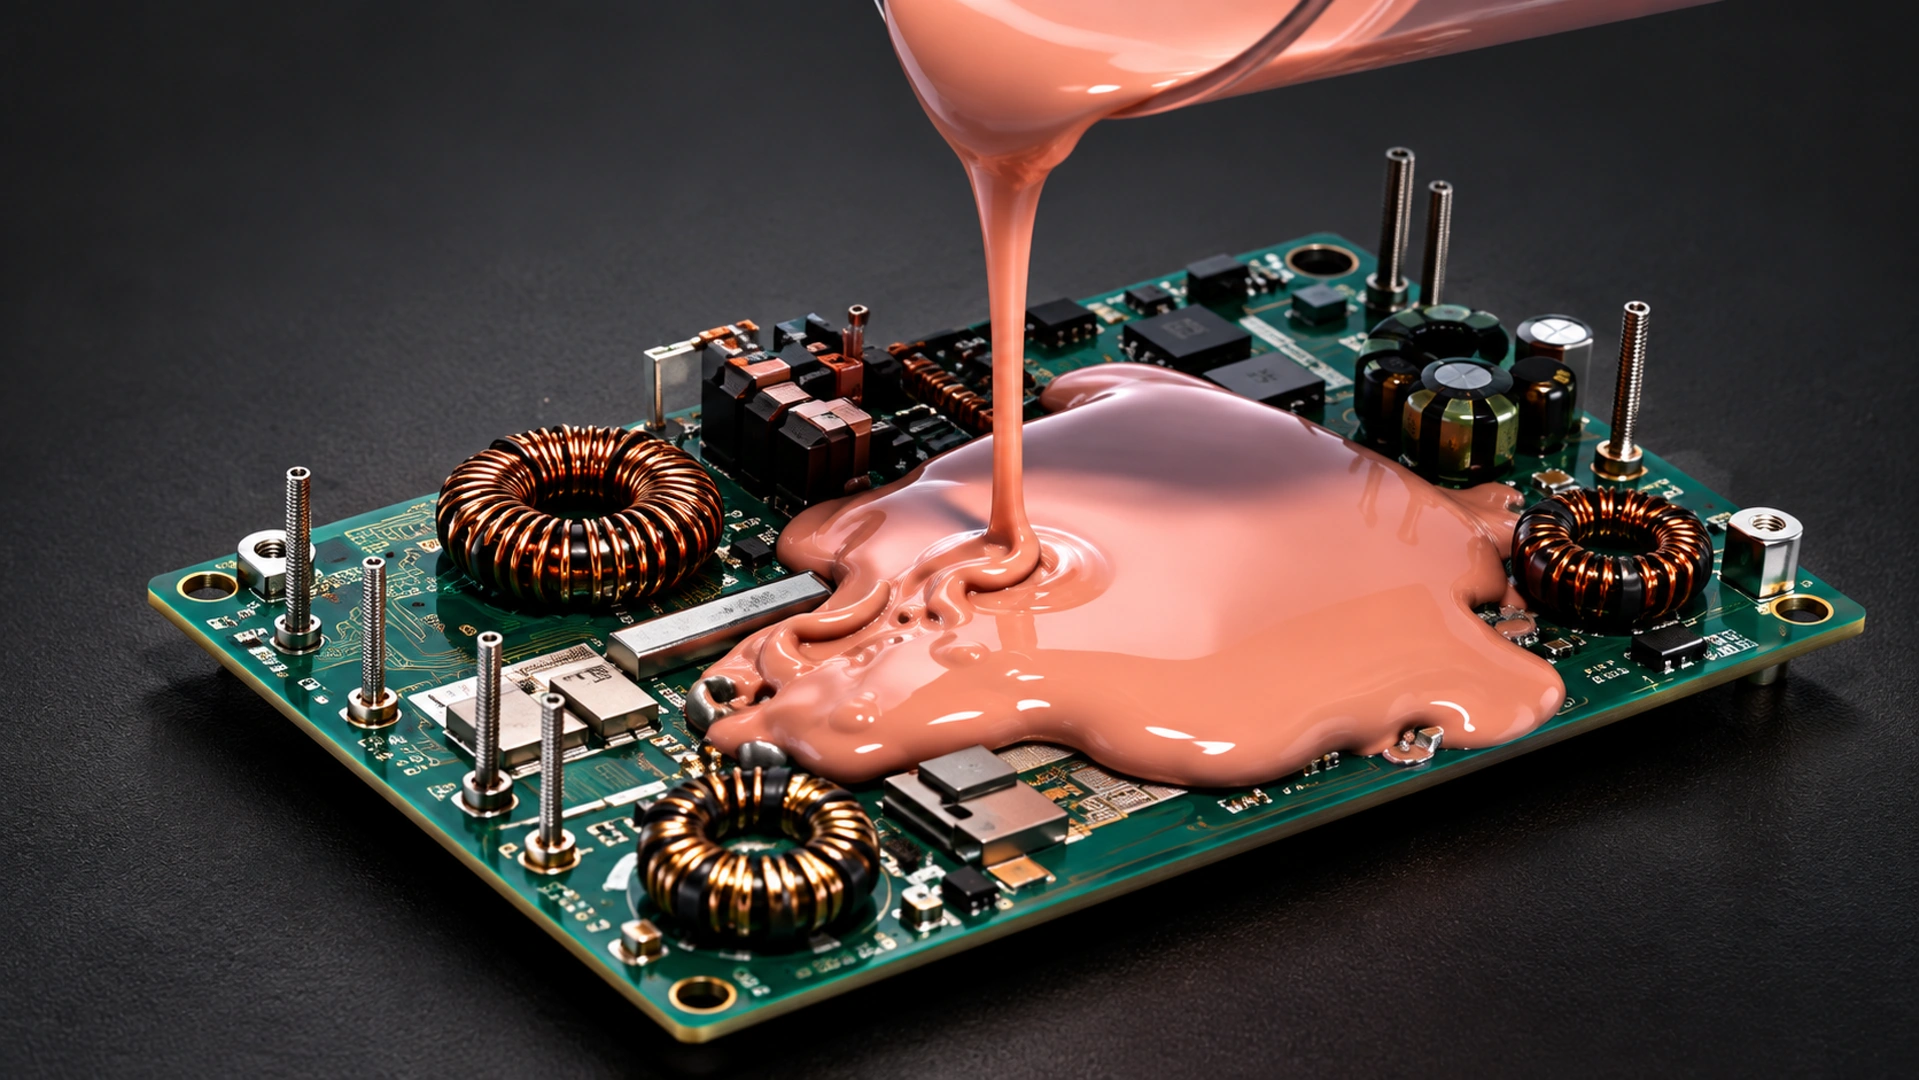
Двухкомпонентные силиконовые компаунды для теплоотвода, электроизоляции и защиты электронных компонентов. Предназначены для герметизации и рассеивания тепла. Полимеризуются при комнатной температуре, образуя прочный резиноподобный материал.
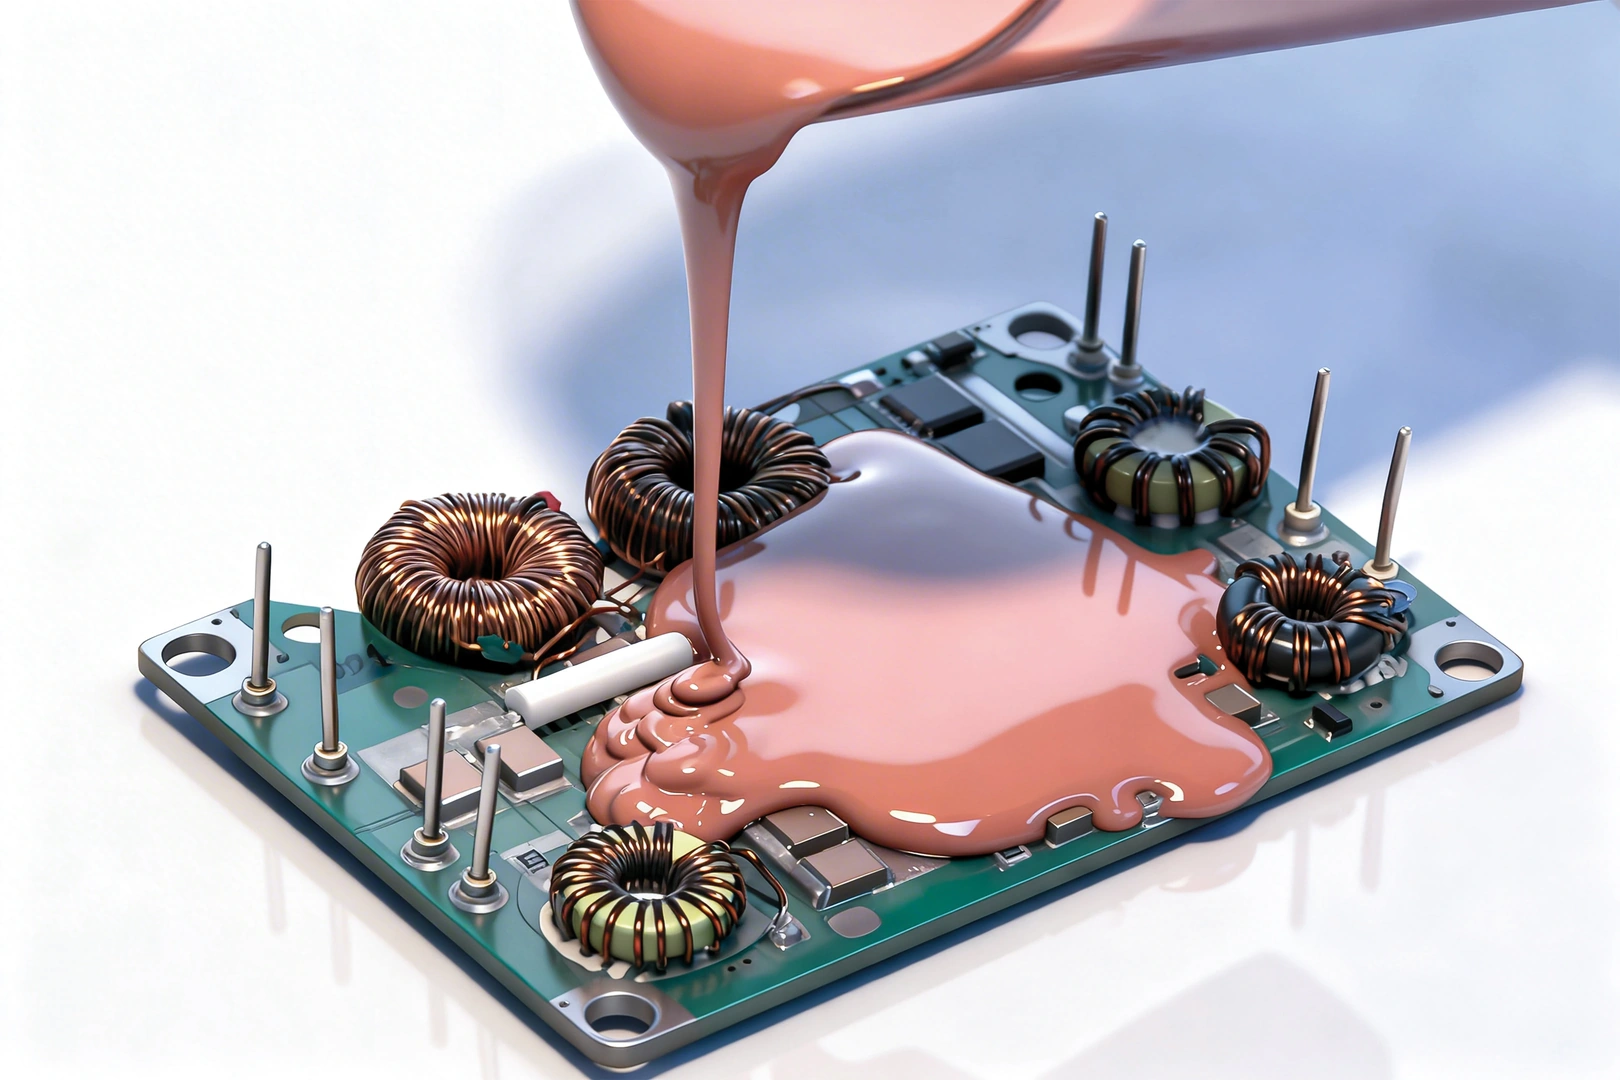

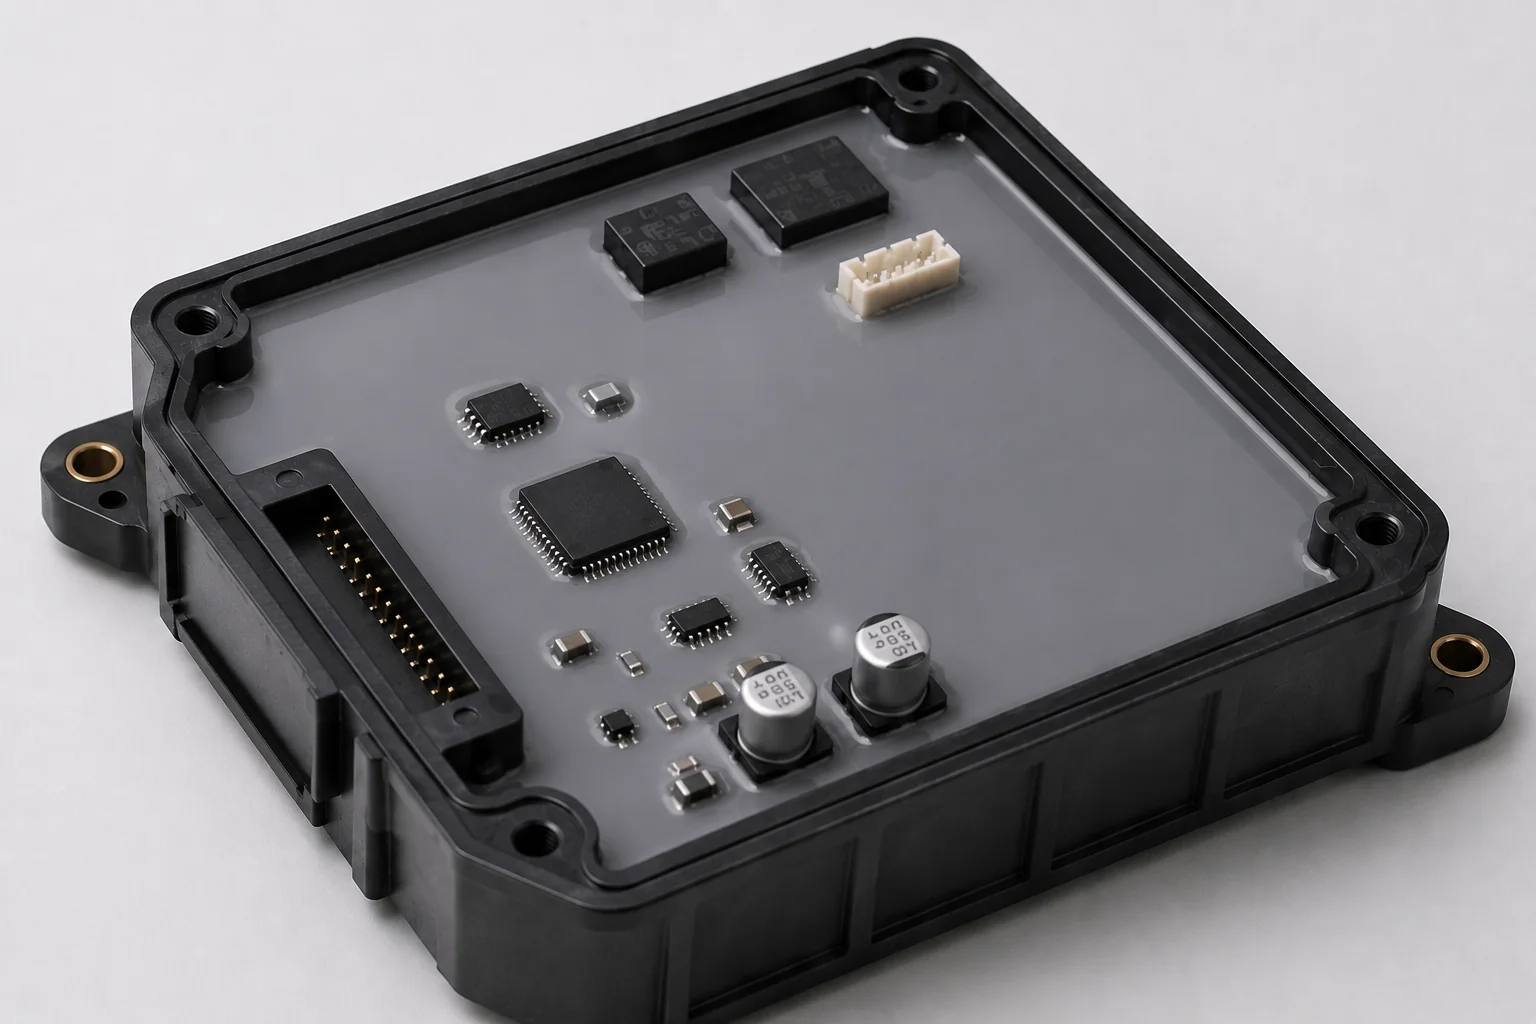
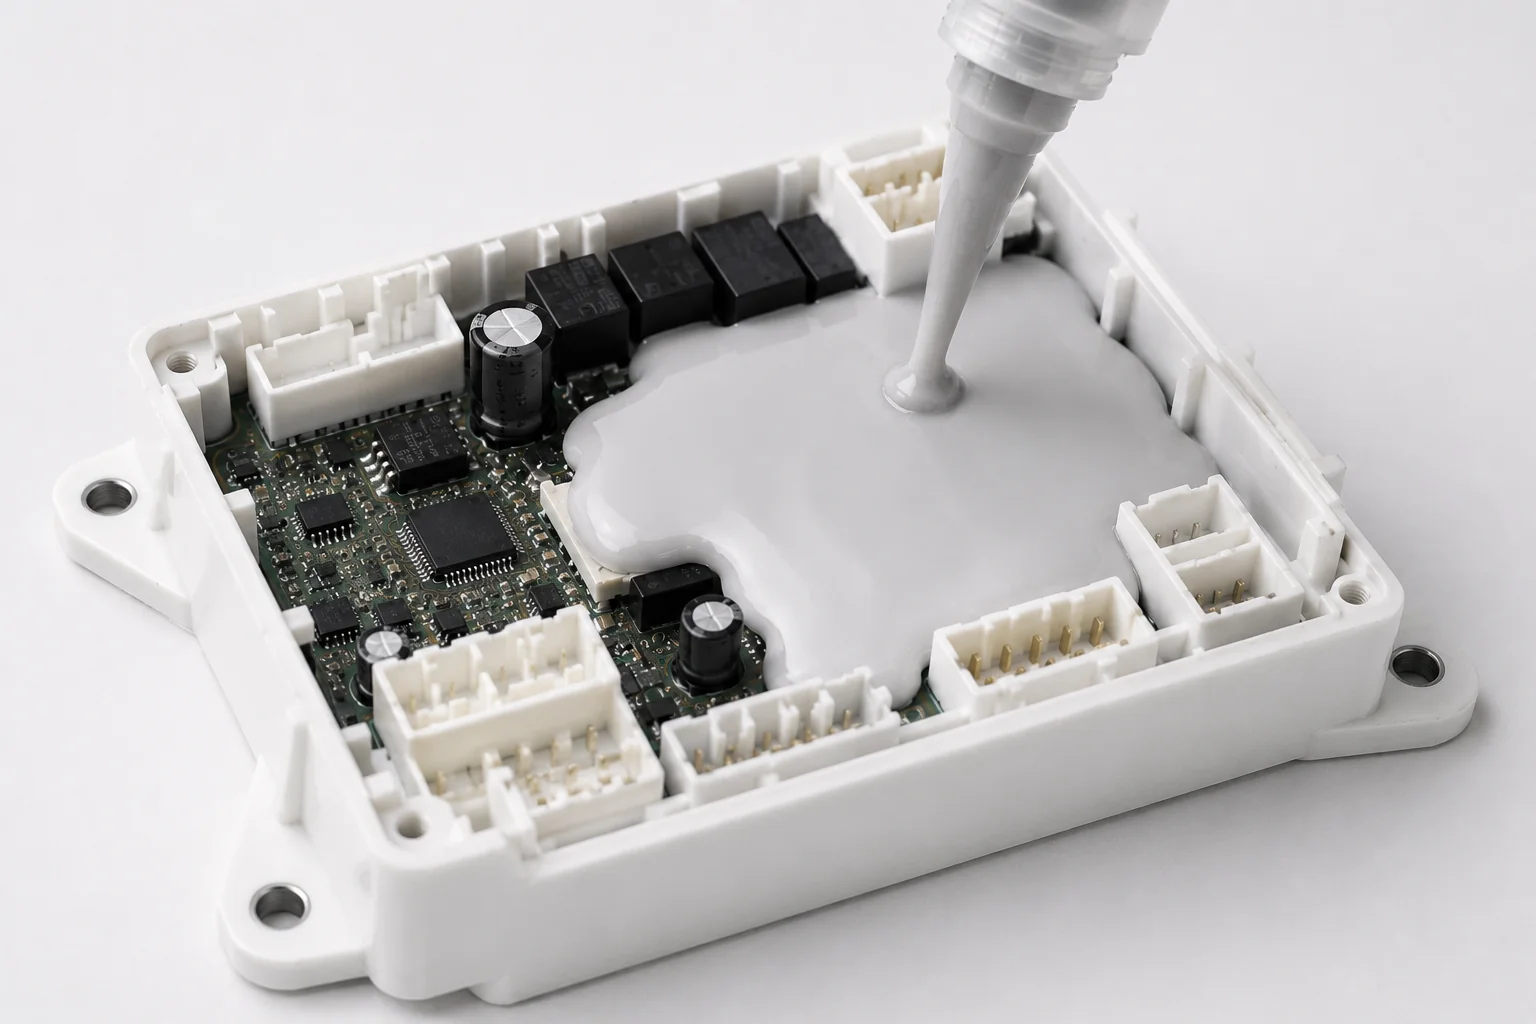
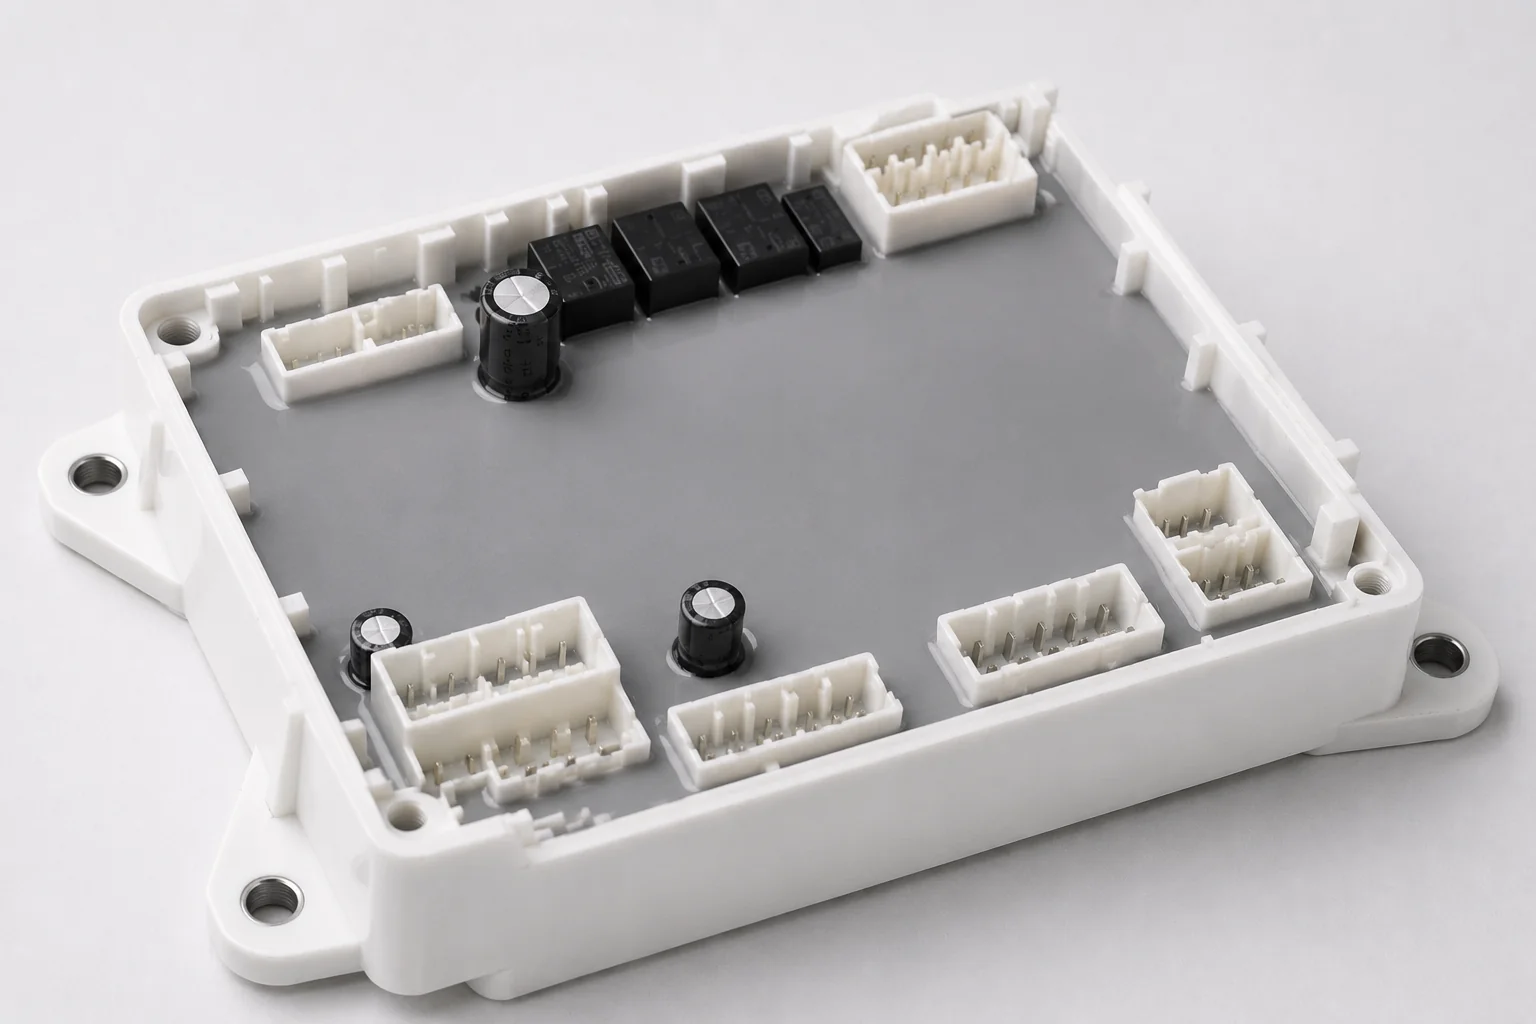

Отвод тепла и электрическая изоляция
Керамический наполнитель обеспечивает эффективный отвод тепла, а силиконовая основа — эластичность, термическую релаксацию и адаптацию к контактным поверхностям.
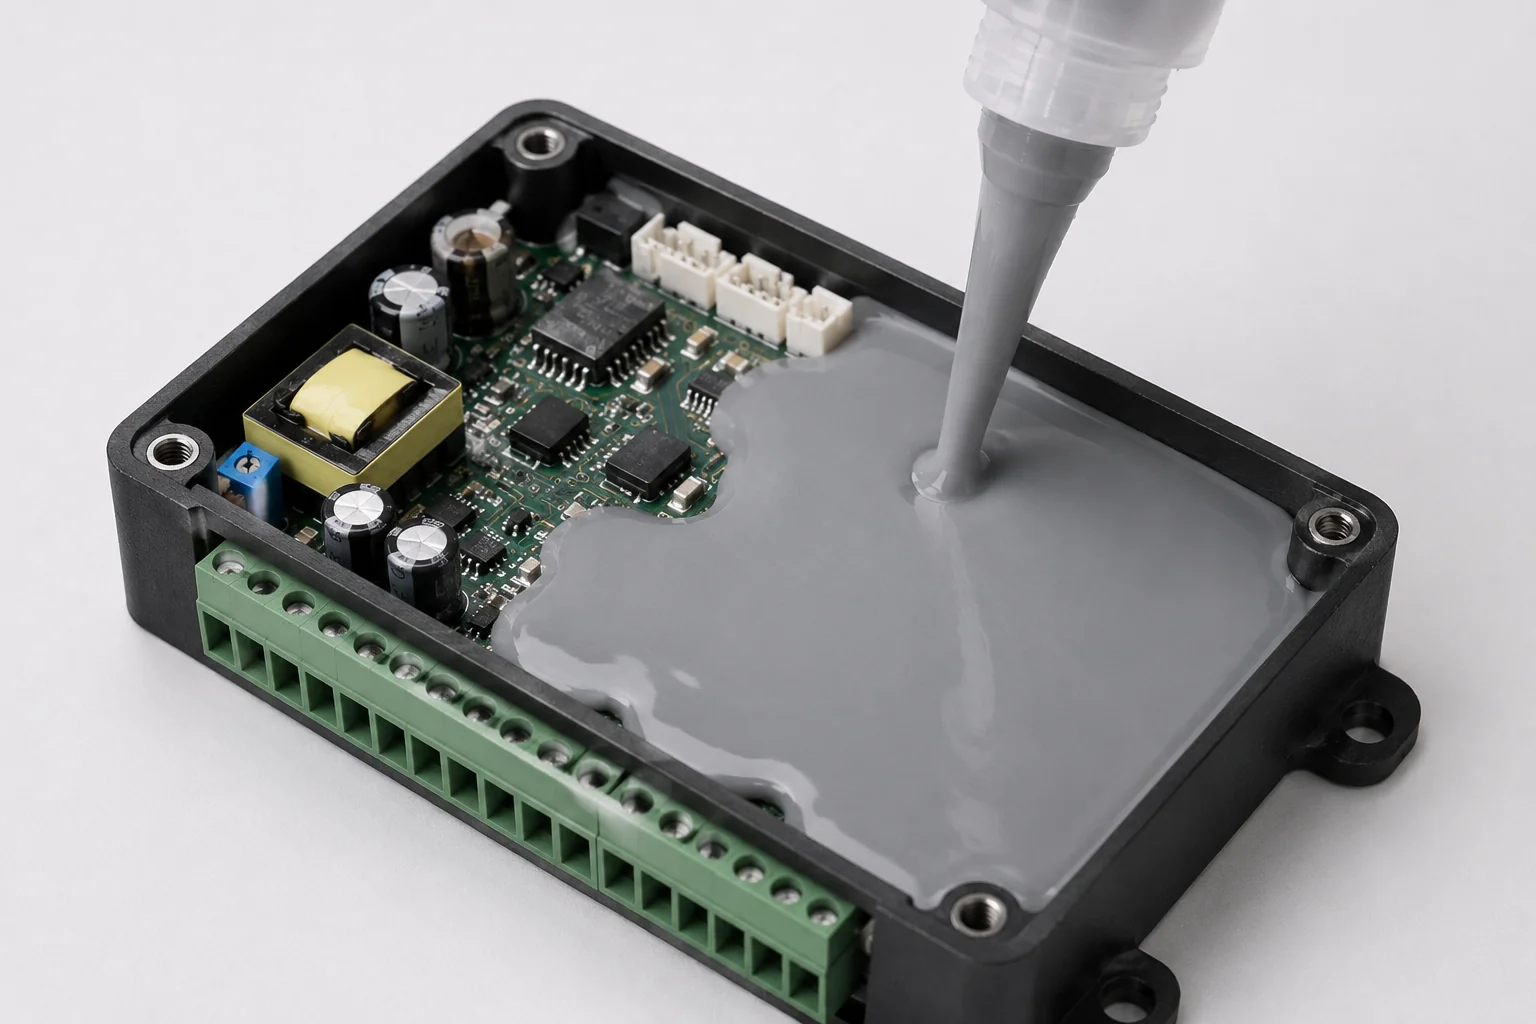
Компаунды применяются для заливки, капсулирования и поверхностного нанесения на электронные компоненты. После смешивания компонентов А и Б они полимеризуются при комнатной температуре, образуя прочный эластичный материал, устойчивый к вибрациям, ударам, влаге, УФ-излучению и воздействию многих химических соединений.
Ключевые преимущества компаундов КПТД 1
Все компаунды КПТД-1
Менее вязкие
Более вязкие
Ключевые особенности
Ключевые характеристики
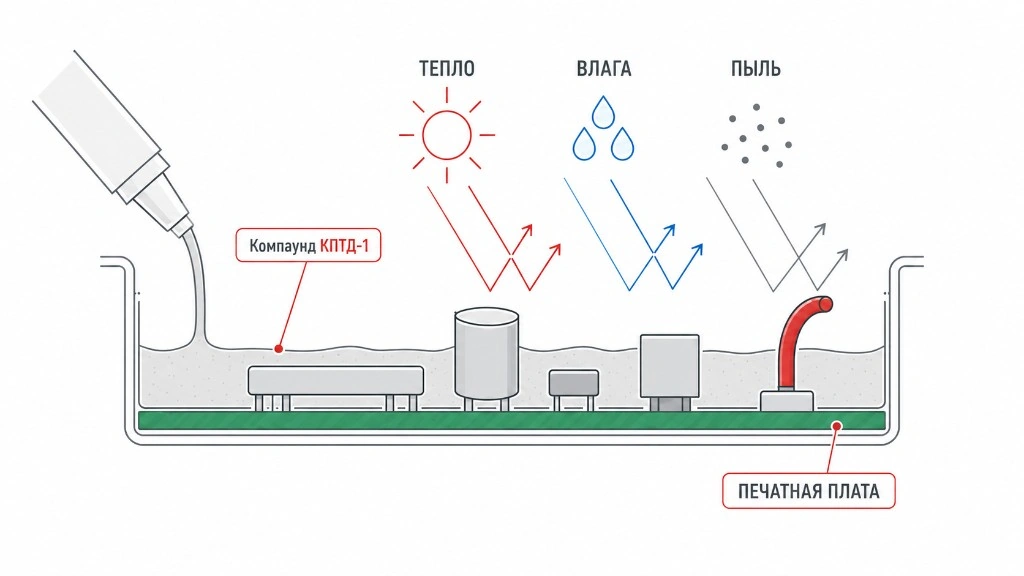
Формирование защитного слоя
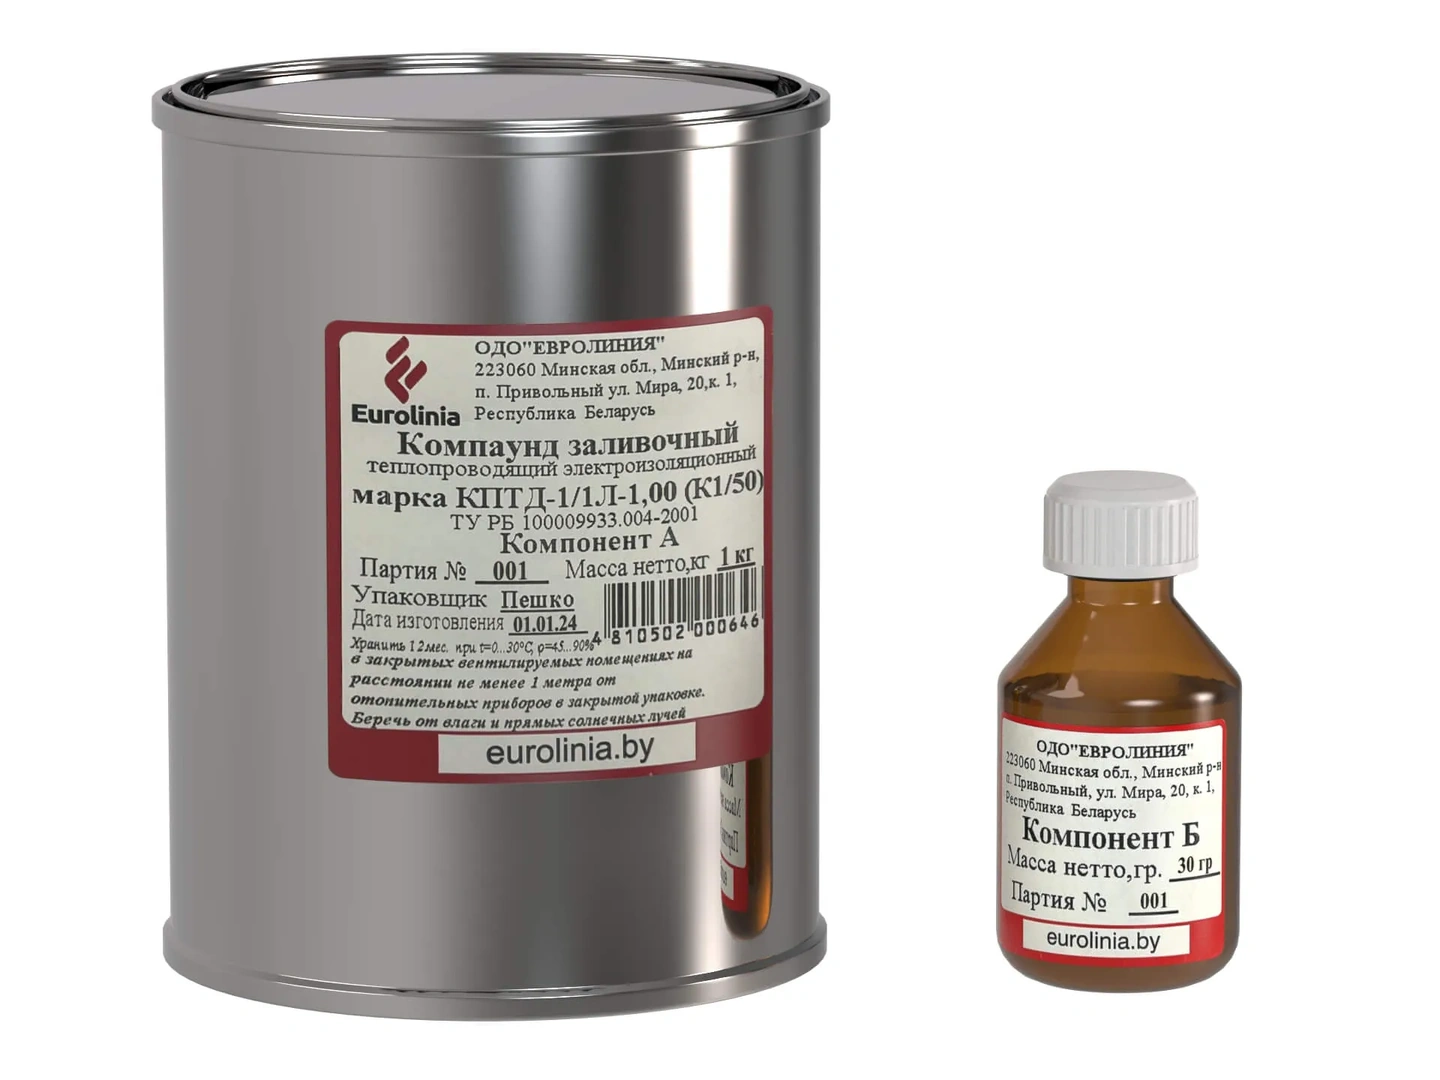
КПТД-1 состоит из компонента А — теплопроводящей силиконовой основы с керамическим наполнителем и компонента Б — катализатора-отвердителя. Компоненты смешиваются непосредственно перед применением в заданном массовом соотношении.
После смешивания компаунд сохраняет текучесть в течение 10 – 40 минут, что позволяет равномерно распределить материал по изделию и заполнить труднодоступные участки. В процессе отверждения формируется стабильный слой с низкой усадкой — не более 0,1 – 1,5%.
В зависимости от выбранной марки вязкость и теплопроводность могут подбираться под конкретную конструкцию и технологию заливки — от заполнения узких зазоров до формирования более толстого защитного слоя.
Сравнительный график КПТД-1
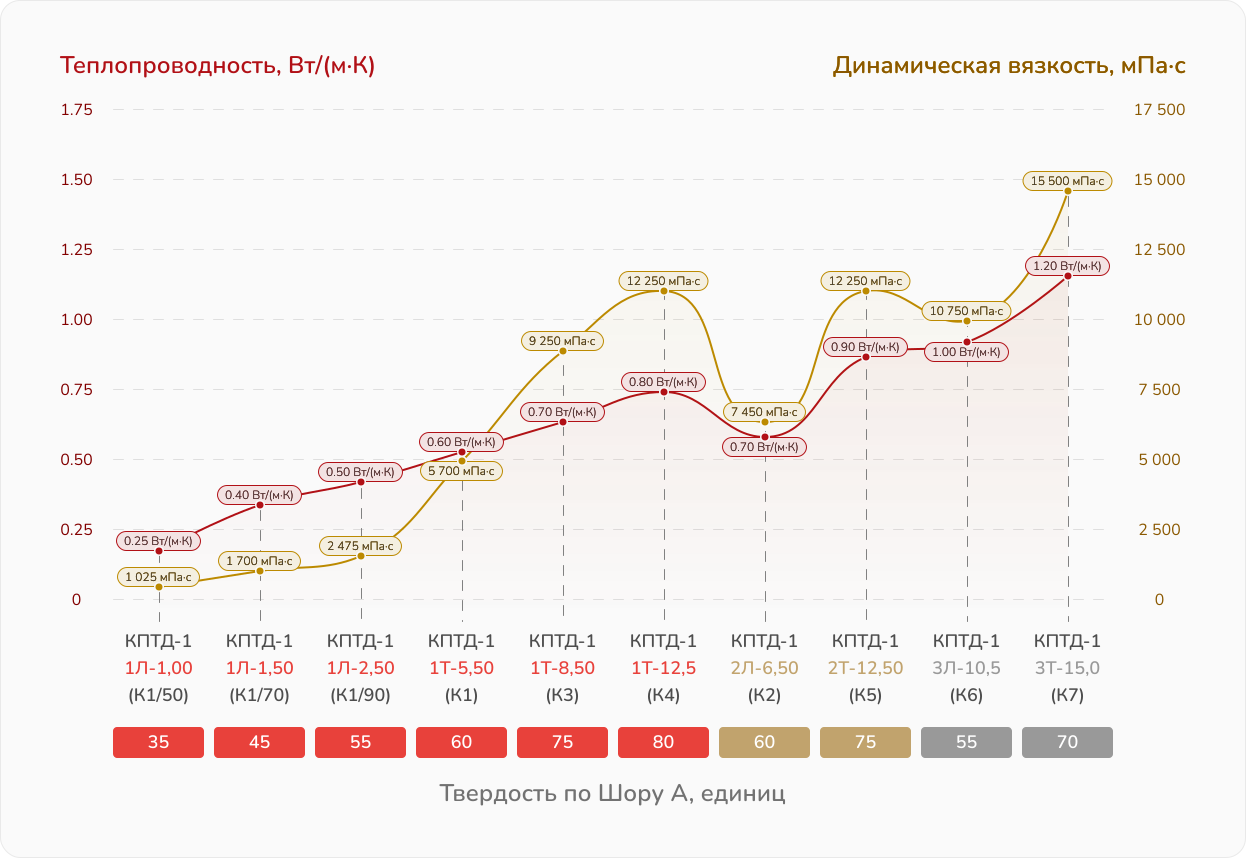
Сравнительная таблица КПТД-1
|
КПТД-1
ТЕПЛОПРОВОДЯЩИЕ КОМПАУНДЫ
|
Норма по ТУ РБ 100009933.004-2001 | Документ, устанавливающий метод исследований (испытаний) и измерений | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Марка компаунда | ||||||||||||
| 1Л-1,00 | 1Л-1,50 | 1Л-2,50 | 1Т-5,50 | 1Т-8,50 | 1Т-12,5 | 2Л-6,50 | 2Т-12,5 | 3Л-10,5 | 3Т-15,0 | |||
| Основные свойства | К1/50 | К1/70 | К1/90 | К1 | К3 | К4 | К2 | К5 | К6 | К7 | ||
|
Физические
|
Внешний вид после полимеризации |
Твердый резиноподобный однородный материал без посторонних включений |
ГОСТ 20841.1 | |||||||||
| Цвет | Серый | Визуально | ||||||||||
| Плотность, г/см³ | 1,1 | 1,5 | 1,7 | 1,8 | 2 | 2,2 | 1,8 | 2 | 1,7 | 1,9 | ГОСТ 15139-69 ASTM D792-20 |
|
| Твердость по Шору А, единиц | 35 | 45 | 55 | 60 | 75 | 80 | 60 | 75 | 55 | 70 | ASTM D2240-2015 (R 2021) | |
| Прочность связи с металлом при отслаивании, кН/м, не менее | 0,75 | 0,55 | 0,55 | ГОСТ IEC 60454-2:2007 | ||||||||
| Вязкость при 23ºС, динамическая по Брукфильду при скорости сдвига 120 1/с, мПа·с | 800 – 1250 | 1400 – 2000 | 2200 – 2750 | 4900 – 6500 | 8000 – 10500 | 11000 – 13500 | 6000 – 8900 | 11000 – 13500 | 9000 – 12500 | 13000 – 18000 | ГОСТ 25276-82 ASTM D2196-20(2026) |
|
| Время жизнеспособности, мин | 10 – 40(1) | ГОСТ 13489 | ||||||||||
|
Время полной полимеризации, ч, не более - при 23ºС - при 70ºС |
24
2
|
п.5.10 ТУ | ||||||||||
| Усадка, %, не более | 1,5 | 0,4 | 0,2 | 0,1 | 0,2 | 0,1 | 0,2 | 0,1 | ГОСТ 18616 | |||
|
Водопоглощение, не более - массовое, % масс. - поверхностное, мг/см² |
0,20
0,55
|
0,10
0,30
|
0,05
0,15
|
0,10
0,30
|
0,05
0,15
|
0,10
0,30
|
0,05
0,15
|
ГОСТ 4650 метод А | ||||
|
Электрические
|
Электрическая прочность, кВ/мм, не менее - при переменном напряжении |
15 | 18 | 15 | 10 | IEC 60243-1:2013 ASTM D149-25 |
||||||
| Удельное объемное электрическое сопротивление, Ом·см, не менее | 10¹³ | 10¹⁴ | 10¹³ | 10¹² | ASTM D257-14(2021)e1 | |||||||
| Диэлектрическая проницаемость, при 1000 Гц, не более | 6,5 | ГОСТ 22372-77 ASTM D150-22 |
||||||||||
| Тангенс угла диэлектрических потерь, при 1000 Гц, не более | 0,0045 | ГОСТ 22372-77 ASTM D150-22 |
||||||||||
|
Термические
|
Рабочая температура, ºС | От минус 60 до плюс 200 | ||||||||||
| Теплопроводность, Вт/(м·К), не менее | 0,25 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 0,7 | 0,9 | 1 | 1,2 | ASTM D5470-17(2024) | |
|
Нормативные
|
Горючесть Класс воспламеняемости по UL94:2024 |
V-1 | UL94 ГОСТ IEC 60695-11-10-2016 ГОСТ IEC 60695-11-20-2017 |
|||||||||
| Условия хранения | 6 месяцев с даты изготовления | |||||||||||
Примечания:
(1) Определяется вводом катализатора-отвердителя (компонент Б) в пределах 2 – 6 масс.ч на 100 масс.ч компонента А.
Как читать обозначение компаунда
Обозначение компаунда КПТД-1: серия, наполнение и вязкость
Каждая позиция в строке отвечает за свой параметр. В КПТД-1/1Л-2,50 (К1/90) цифра «1» — тип рецептуры, «Л» — лёгкое наполнение, «2,50» — ориентир вязкости около 2500 мПа·с. (К1/90) — сокращенное обозначение.
КПТД-1 1 Л 2,50 (К1/90)
Различные типы рецептуры компаунда, определяющие соотношение и характеристики компонентов наполнителя.
«Л» — менее вязкие, с лучшей адгезией.
«Т» — более вязкие, с повышенной теплопроводностью.
Среднее значение в тысячах единиц: у КПТД-1/1Л-2,50 это 2200 – 2750 мПа·с.
Пример сравнения и выбора
Выбор компаунда КПТД-1 для корпусной заливки
Для корпусной заливки недостаточно сравнить одну теплопроводность. Компаунд должен затечь в зазор между платой и корпусом, заполнить его без пустот и после отверждения дать слой с приемлемым термическим сопротивлением. Поэтому смотрят связку: какая заливочная вязкость → какой зазор реально прольётся → какой слой получится → какое R даст этот слой. Ниже — пример: текучий КПТД-1/1Л-2,5 (К1/90) с λ = 0,5 против более теплопроводного, но вязкого КПТД-1/1Т-12,5 (К4). У К1/90 слой тоньше — и итоговое термическое сопротивление ниже.
1. Сравнение составов
| Параметр | КПТД-1/1Л-2,5 (К1/90) | КПТД-1/1Т-12,5 (К4) |
|---|---|---|
| Заливочная вязкость, мПа·с (при 25 °C) | 2200 – 2750 | 11000 – 13500 |
| Возможный зазор между платой и корпусом, мм | от 0,35 | от 1,0 |
| Теплопроводность, Вт/(м·К) | 0,5 | 0,8 |
| Толщина слоя в расчёте, мм | 0,35 | 1,0 |
| Удельное термическое сопротивление слоя*, К·м²/Вт | 7,17 | 12,72 |
* Расчёт выполнен при указанных толщинах слоя компаунда.
2. Результат расчёта термического сопротивления
Толщина слоя: 0,35 мм
Удельное термическое сопротивление слоя
7,17 К·м²/Вт
Снижение термического сопротивления
44%
при использовании КПТД-1/1Л-2,5 (К1/90)
Толщина слоя: 1,0 мм
Удельное термическое сопротивление слоя
12,72 К·м²/Вт
3. Вывод
При необходимости заполнения небольших конструктивных зазоров применение КПТД-1/1Л-2,5 (К1/90) позволяет сформировать более тонкий теплопроводящий слой и получить меньшее термическое сопротивление по сравнению с КПТД-1/1Т-12,5 (К4). Фактически теплоотвод у К1/90 будет в 1,8 раза выше даже с учётом его меньшей удельной теплопроводности.
В процессах заливки и капсулирования, где толщина защитного слоя нормируется и не зависит от заливочной вязкости, величина теплоотвода напрямую зависит от теплопроводности компаунда.
Отвечаем на частые вопросы
Особенности заливки изделий

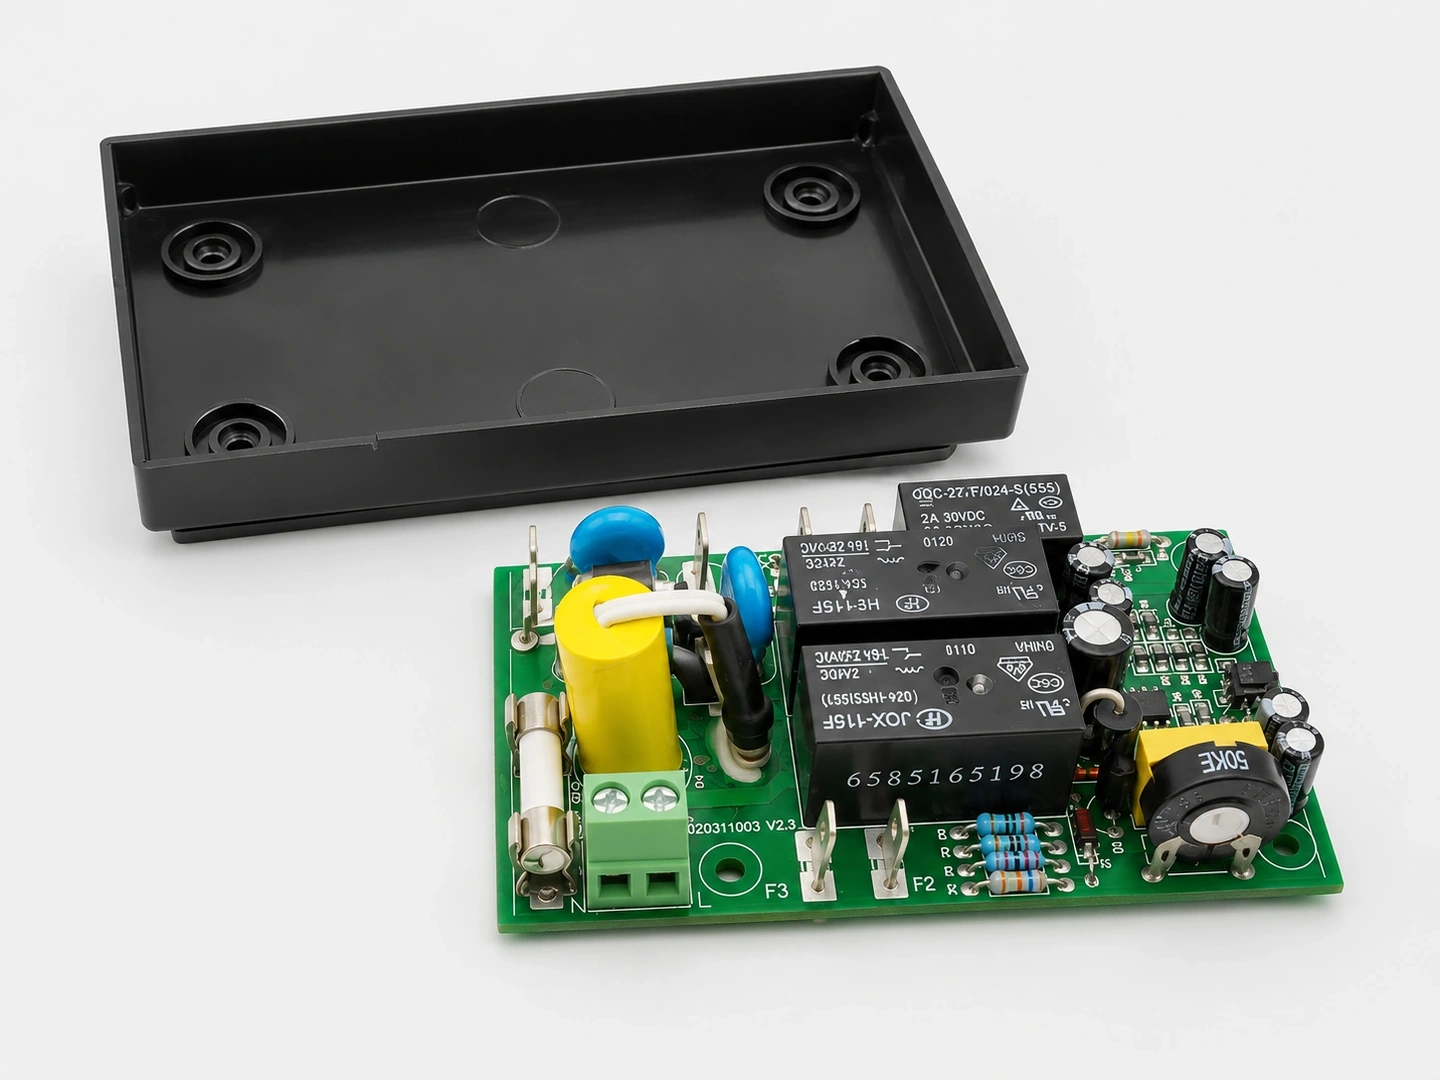
КПТД-1 применяется для заливки электронных плат, блоков управления, источников питания, LED-модулей, силовой электроники, датчиков, преобразователей, автомобильной электроники и другого электротехнического оборудования, где одновременно требуются надежная защита и эффективный теплоотвод.
Выбор компаунда и технологический процесс
Полная или частичная заливка электронной платы в корпусе является основным направлением применения компаундов КПТД-1. Максимальная толщина слоя компаунда при заливке, как правило, не превышает 4 – 6 мм. При правильном подборе заливочной вязкости и технологии нанесения компаунда возможна проливка зазоров между платой и корпусом шириной от 0,1 – 0,3 мм.
Технологический процесс
Основные операции технологического процесса заливки изделий в корпусе:
- Подготовка поверхностей корпуса и платы (очистка, обезжиривание, нанесение грунтовки-подслоя);
- Приготовление компаунда: вымешивание компонентов А и Б в исходной таре до равномерной консистенции, дозирование компонентов А и Б по массе в емкость приготовления компаунда, смешивание;
- Заливка приготовленного компаунда в корпус с электронной платой;
- При заливке электронной платы в корпусе, как правило, осуществляется обработка последнего на вибростоле для заполнения компаундом микрощелей и выхода пузырьков воздуха (заполнение газовых полостей), обработка в вакуумной камере для выхода микропузырьков воздуха, выдерживание в термокамере при 60 – 85 °С для быстрого отверждения компаунда.
Пример выбора компаунда
При выборе компаунда для корпусной заливки важно учитывать два параметра: заливочную вязкость и теплопроводность. Эти характеристики определяют, насколько хорошо материал заполняет зазоры и отводит тепло.
Рассмотрим два компаунда: КПТД-1/1Л-2,5 (К1/90) и КПТД-1/1Т-12,5 (К4).
К1/90 имеет заливочную вязкость в 5 раз ниже, чем К4. Поэтому он способен заполнять более узкие конструктивные зазоры — от 0,35 мм, тогда как для К4 требуется зазор не менее 1 мм.
При этом теплопроводность К4 в 1,6 раза выше, чем у К1/90. Однако при корпусной заливке важна не только теплопроводность материала, но и фактическая толщина слоя.
При толщине слоя 0,35 мм для К1/90 удельное термическое сопротивление составляет 7,17 (К·см²)/Вт. Для К4 при толщине слоя 1,0 мм оно составляет 12,72 (К·см²)/Вт.
Таким образом, при небольших зазорах К1/90 может обеспечить более эффективный теплоотвод за счёт возможности формирования более тонкого слоя.
Итоговые рекомендации
Для корпусной заливки с минимальными зазорами целесообразно рассматривать компаунд КПТД-1/1Л-2,5 (К1/90). В приведённом примере его применение обеспечивает в 1,8 раза более высокий теплоотвод, чем К4. Кроме того, за счёт меньшей минимальной толщины слоя и плотности массовый расход К1/90 оказывается в 3,7 раза ниже.
Для процессов заливки и капсулирования с заданной толщиной слоя, где толщина не зависит от заливочной вязкости, ключевым параметром становится теплопроводность компаунда: чем выше теплопроводность, тем ниже термическое сопротивление слоя.
С учётом этих факторов:
- КПТД-1/1Л-2,5 (К1/90) и КПТД-1/1Т-5,5 (К1) — для корпусной заливки, в том числе при небольших зазорах;
- КПТД-1/3Л-10,5 (К6) и КПТД-1/3Т-15,0 (К7) — для заливки с нормируемыми зазорами и капсулирования.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Особенности капсулирования изделий
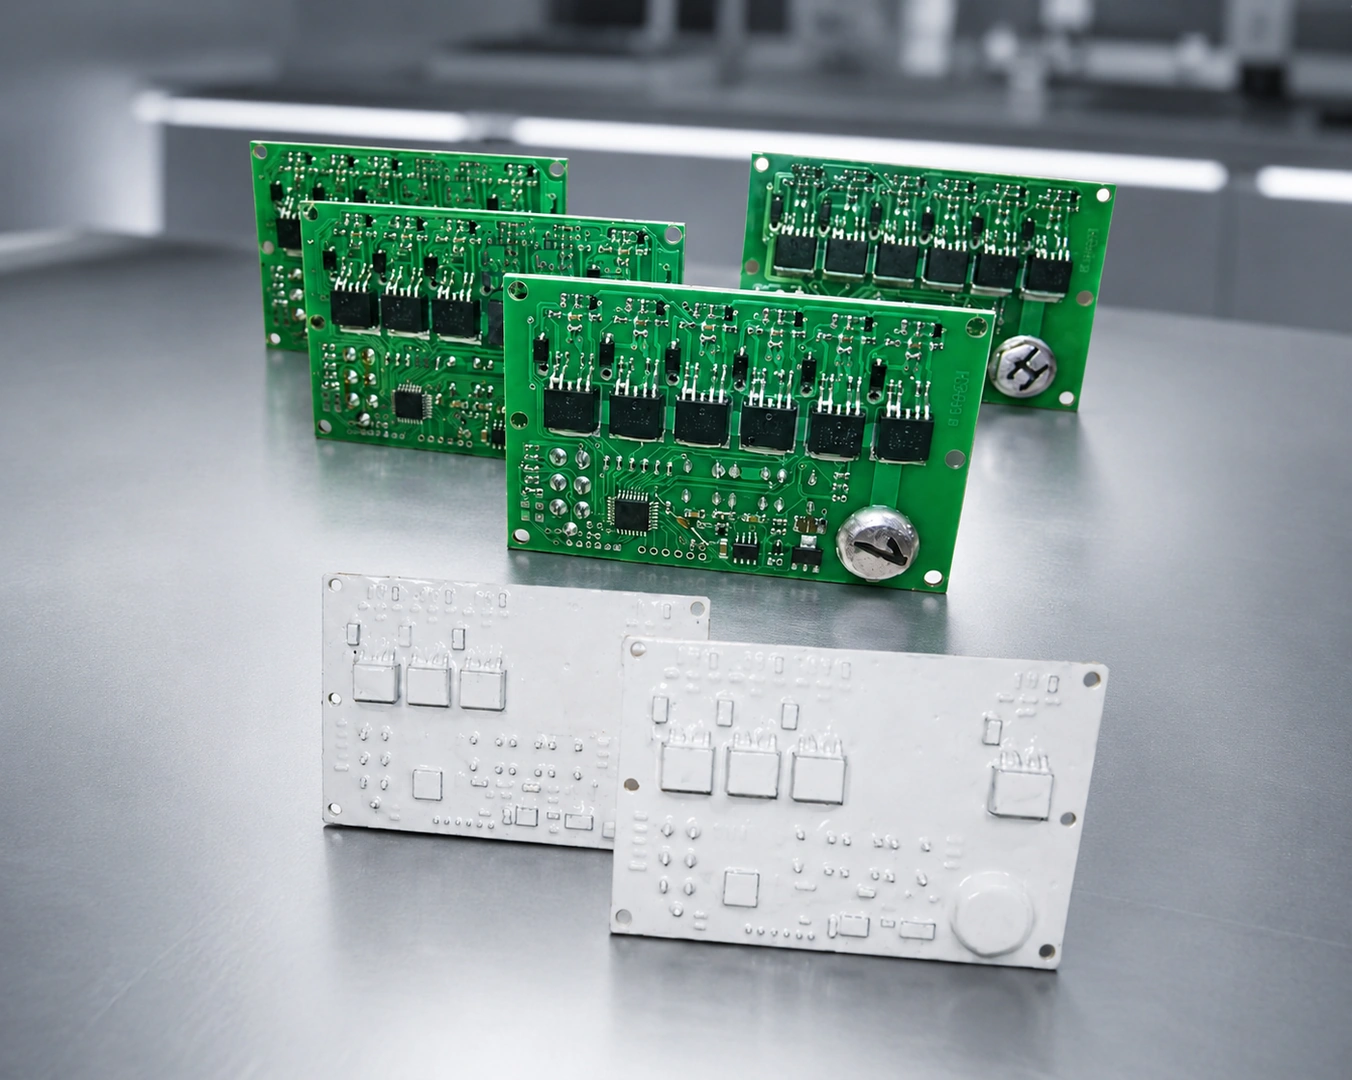
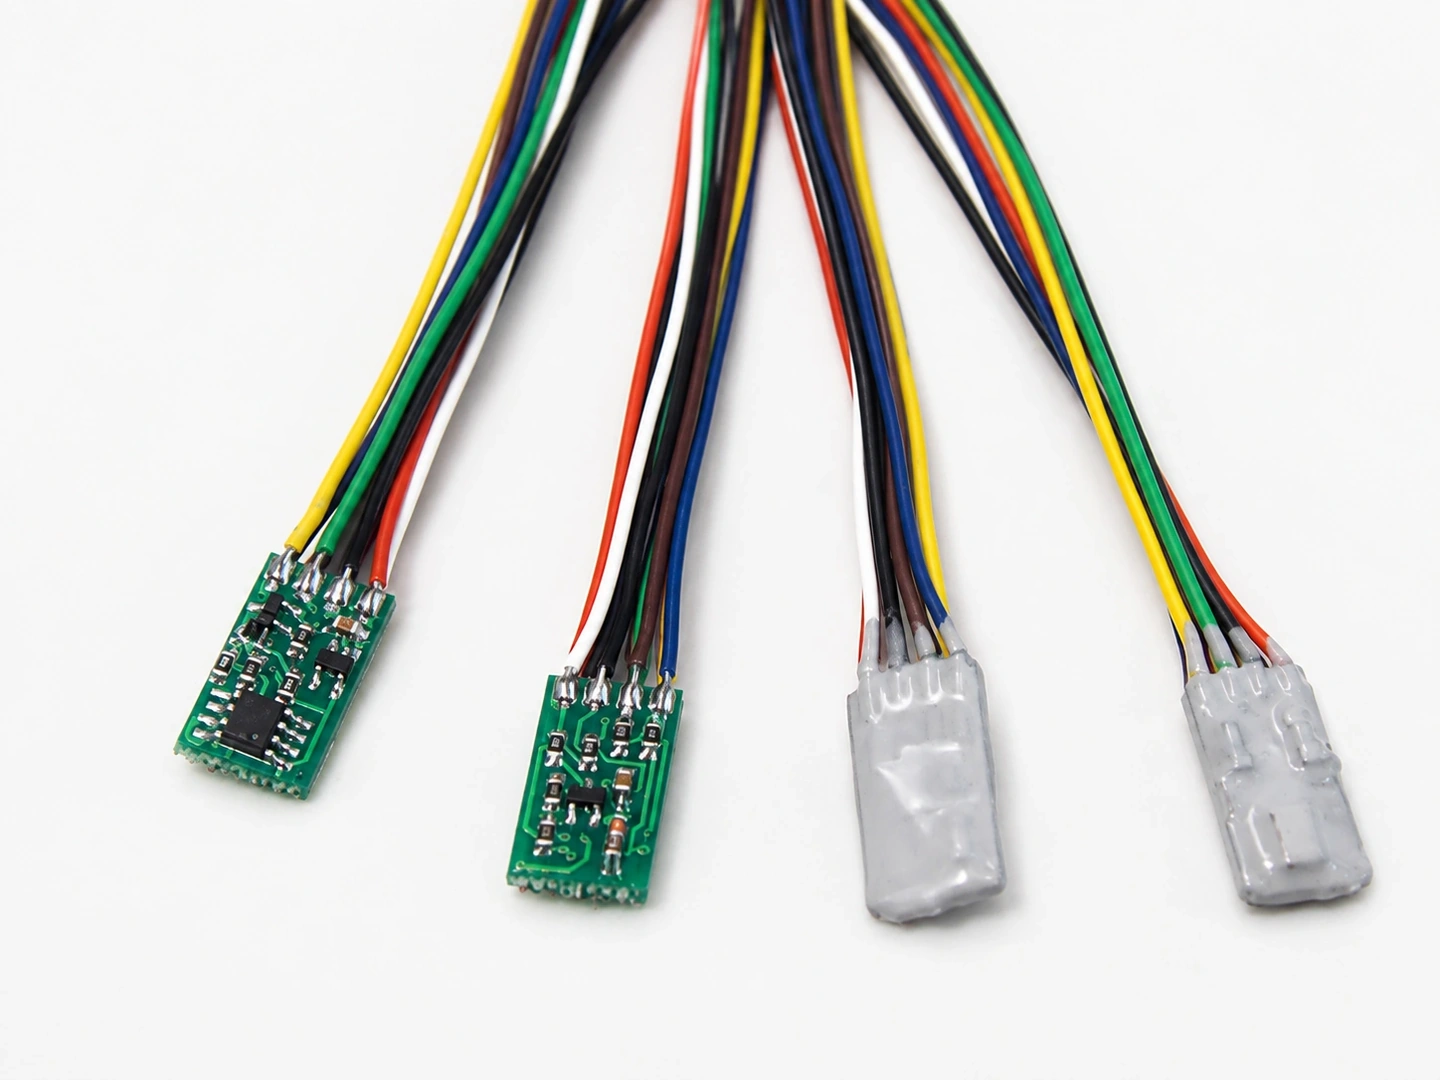
Капсулирование — это сплошное или частичное нанесение слоя компаунда только на поверхность электронной платы толщиной, как правило, 0,5 – 1,0 мм. Такой способ снижает расход материала, позволяет контролировать покрытие после отверждения и обеспечивает степень защиты оболочки IP68.
Технические детали
Капсулирование – это сплошное или частичное нанесение слоя компаунда только на поверхность самой электронной платы. При капсулировании толщина слоя компаунда, как правило, не превышает 0,5 – 1,0 мм.
В условиях массового производства при существенных габаритах заливаемых изделий преимущества капсулирования очевидны: наименьший по сравнению с полной заливкой в корпусе расход компаунда, полный контроль качества покрытия после отверждения, возможность извлечения капсулированного изделия из корпуса для проверки работоспособности и замены. Опыт полного капсулирования электронных плат показывает, что покрытие КПТД-1 обеспечивает степень защиты оболочки IP68 (длительное время работы под водой на глубине более 1 м).
Технологический процесс
Основные операции технологического процесса капсулирования изделий:
- Подготовка поверхности платы и электронных элементов: чистка, обезжиривание, нанесение грунтовки-подслоя, сушка;
- Приготовление компаунда: вымешивание компонентов А и Б в исходной таре до равномерной консистенции, дозирование компонентов А и Б по массе в емкость приготовления компаунда, смешивание;
- Дозирование компаунда на каждую плату;
- Распределение компаунда по плате специальной автоматической дозирующей головкой или вручную кистью;
- Выдерживание покрытой платы в термокамере при 60 – 85 °С для быстрого отверждения компаунда;
- Визуальный контроль качества покрытия;
- Выборочный ультразвуковой контроль толщины покрытия.
Автоматизированные системы заливки
В настоящее время процессы заливки в корпус и капсулирования достаточно автоматизированы с применением специальных двухкомпонентных дозаторов для дозирования по объему (массе) смешивания и подачи компаунда, а также координатных роботов для позиционирования подающей головки дозатора. Преимущество автоматизированных систем нанесения заключается в возможности полной интеграции в конвейерную линию при массовом производстве, а также в возможности работы в полуавтоматическом режиме при наличии оператора и устройства дозирования в виде ручного пистолета.
Среди производителей двухкомпонентных дозаторов следует выделить оборудование фирмы SECMER серии DOSAMIX, серии PU и RIM, системы дозирования PD44 и PR70 фирмы Graco, системы дозирования Liquid Control LC120FR, Liquid Control MINI, IJ30C, IJ40C компании Fisnar Liquid Control.
Возможности перечисленных дозирующих систем позволяют использовать компоненты А и Б с различной вязкостью, включая силиконы с различными наполнителями при соотношении смешивания от 1:1 до 100:1.
Опыт применения компаундов КПТД-1 на автоматизированных технологических участках заливки показал их полное соответствие требованиям данного дозирующего оборудования по точности смешивания и дозирования.
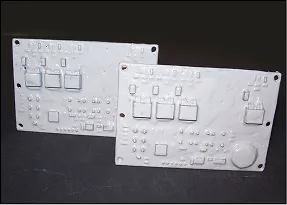
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Расчет свойств КПТД-1
Теплопроводящие свойства компаундов КПТД-1 оцениваются по модели термического сопротивления слоя: учитываются контактные сопротивления на границах и вклад толщины и теплопроводности компаунда. Расчёт позволяет сравнить марки и оценить перепад температур в конкретном узле.
Технические детали
Модель расчёта
Для оценки теплопроводящих свойств компаундов КПТД-1 применяется математическая модель расчета термического сопротивления. В данном случае суммарное удельное термическое сопротивление теплопередаче R включает термическое сопротивление на границе «теплоотдающая контактная поверхность – поверхность слоя компаунда» R1S , термическое сопротивление, зависящее от толщины δ и теплопроводности λ слоя компаунда δ/λ , а также термическое сопротивление на границе «поверхность слоя компаунда – теплопринимающая контактная поверхность» R2S.
При заливке и полимеризации между контактными поверхностями поверхность компаунда даже на микроуровне в основном полностью повторяет контур контактной поверхности, что значительно снижает суммарное удельное контактное термическое сопротивление RS.
Коэффициенты и данные
Для расчета термического сопротивления слоя компаунда RF следует принимать следующие значения эмпирических коэффициентов:
- компаунды КПТД-1 легкого наполнения (Л) RS = 0,17 (К⋅см²)/Вт
- компаунды КПТД-1 тяжелого наполнения (Т) RS = 0,22 (К⋅см²)/Вт
При этом значение теплопроводности λ для конкретной марки компаунда берется из таблицы «Технические характеристики», или из удостоверения о качестве, которое прилагается к поставляемой продукции.
Пример выбора
Пример 1. Плата контроллера двигателя с целью комплексного отвода тепла и герметизации от внешней среды вклеивается компаундом КПТД-1/1Т-12,5 в алюминиевый корпус, имеющий внешний воздушный радиатор. Средняя толщина слоя компаунда между платой и корпусом после полимеризации δ составляет 0,35 мм, площадь теплоотдающей поверхности F микропроцессора на плате составляет 10,5 см². Требуется определить термическое сопротивление слоя компаунда RF для оценки достаточности теплоотвода от микропроцессора на корпус контроллера, а также рассчитать перепад температур ΔT между поверхностью микропроцессора и корпусом при значении отводимой тепловой мощности Q = 15 Вт.
Принимаем значение RS = 0,22 (К⋅см²)/Вт для компаундов тяжелого наполнения;
Из удостоверения о качестве принимаем значение теплопроводности компаунда λ = 0,84 Вт/(м⋅K);
Рассчитываем R = RS + δ / λ R = 4,39 (К⋅м2)/Вт;
Определяем значение RF по формуле 4: RF = 0,418 К/Вт ;
Рассчитываем перепад температур, используя формулу 1: ΔT = RF ⋅ Q ΔT = 6,3 °С
Итоговые рекомендации
Альтернативный расчет
Для примера 1 при применении компаунда КПТД-1/3Т-15,5 (К7) имеем:
- λ = 1,27 Вт/(м⋅K)
- R = 2,98 (К⋅м2)/Вт
- RF = 0,283 К/Вт
- ΔT = 4,3 °С
Вывод: Использование компаунда с более высокой теплопроводностью (К7) позволяет снизить термическое сопротивление и перепад температур почти на 2 °C (с 6,3°C до 4,3°C) при тех же условиях. Выбор между марками зависит от требуемого баланса между теплопроводностью, технологичностью нанесения и стоимостью решения.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Указания по применению
Компоненты А и Б смешивают непосредственно перед применением, поверхности очищают и обезжиривают, компаунд наносят шпателем, шприцем или дозирующей головкой. Полимеризация проходит преимущественно при комнатной температуре, полная вулканизация — в диапазоне от плюс 15 °C до плюс 70 °C.
Технические детали
- Компоненты А и Б компаундов КПТД-1 смешивают непосредственно перед применением. Для компаундов с соотношением компонентов А и Б 1:1 на 1 массовую часть компонента А добавляют 1 массовую часть компонента Б. Для компаундов с соотношением компонентов А и Б 25 – 35:1 на 25 – 35 массовых частей компонента А добавляют 1 массовую часть компонента Б. При хранении более 60 дней с даты изготовления возможно изменение времени жизнеспособности компаунда из-за частичной утраты катализатором своих свойств. В данном случае необходима предварительная проверка и корректирование времени жизнеспособности.
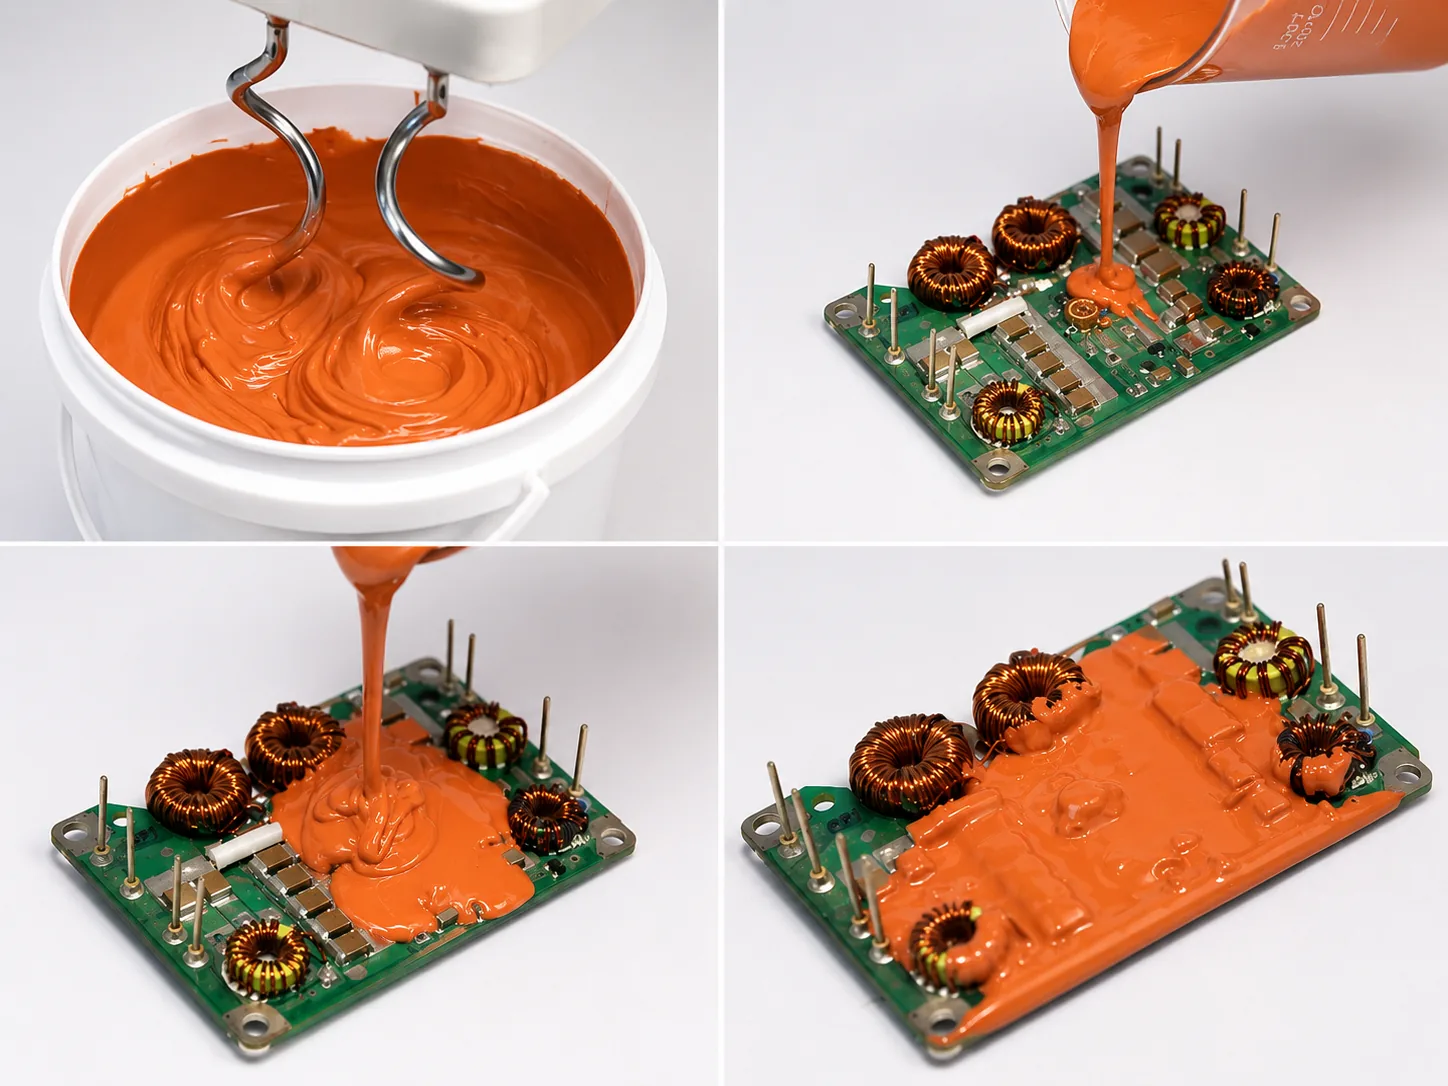
- Перед применением компоненты А и Б компаундов с соотношением компонентов 1:1, или компонент А компаундов с соотношением компонентов 25 – 35:1 должны быть тщательно перемешаны в таре изготовителя (см. рисунок 1). Наличие осадка, а также пигментных пятен на поверхности при хранении не является выбраковочным фактором. Осадок и пигментные пятна должны распределяться и исчезать при последующем перемешивании. Допускается смешение компонентов А и Б с растворителем бензином типа БР-2 ТУ 38.401-67-108 или нефрасом С2 – 80/120 по ТНПА изготовителя для достижения требуемой заливочной вязкости (консистенции) в соотношении на 100 весовых частей компонента А или Б не более 3 весовых частей растворителя.
- Смешение компонентов А и Б при приготовлении компаунда должно выполняться при тщательном перемешивании в течение не менее 1 – 2 минут. Технология применения компаундов КПТД-1 должна исключать возможность попадания пузырьков воздуха, частиц пыли и прочих посторонних включений в материал при заливке изделий.
- Поверхности, подлежащие нанесению КПТД-1, тщательно очищают от пыли, грязи и другого сора волосяными щетками, тканевыми салфетками или с помощью обдува сжатым воздухом. Для удаления влаги, следов минеральных масел, а также жировых пятен и других загрязнений поверхности обезжиривают тканью, смоченной в растворителе бензине БР-2, нефрасе С2 – 80/120 или в спирте изопропиловом ТУ 2632-015-11291058. После обработки растворителем поверхности тотчас же протирают сухой чистой тканью насухо или высушивают на воздухе и в термошкафу. Затем в таком же порядке проводят вторичное обезжиривание.
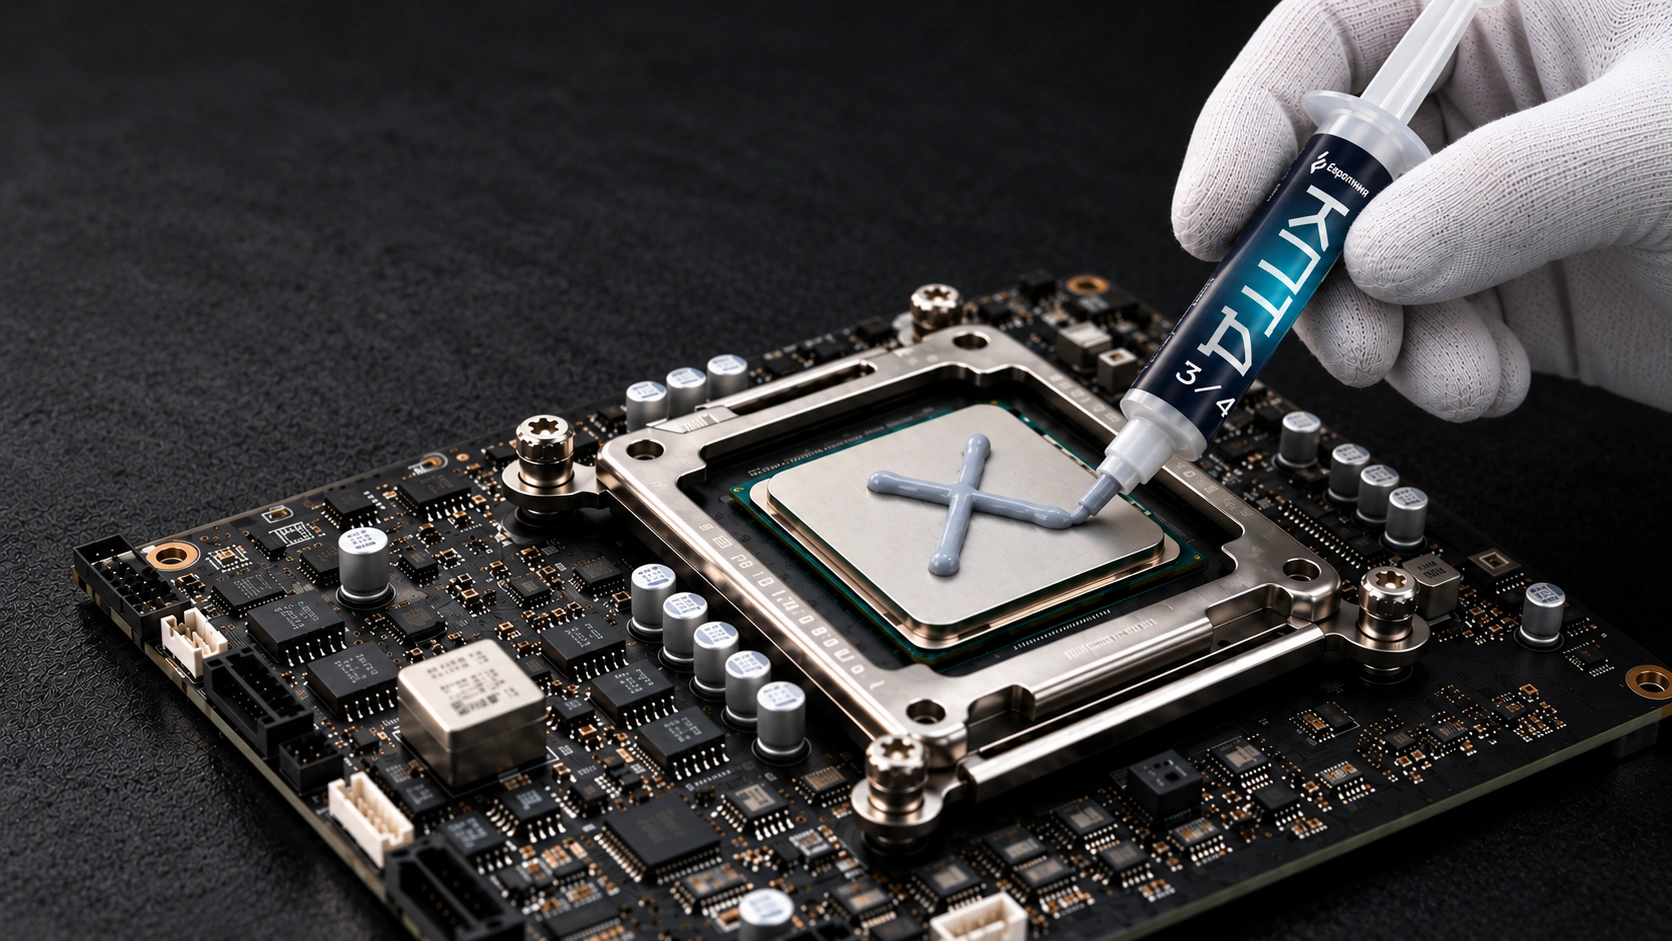
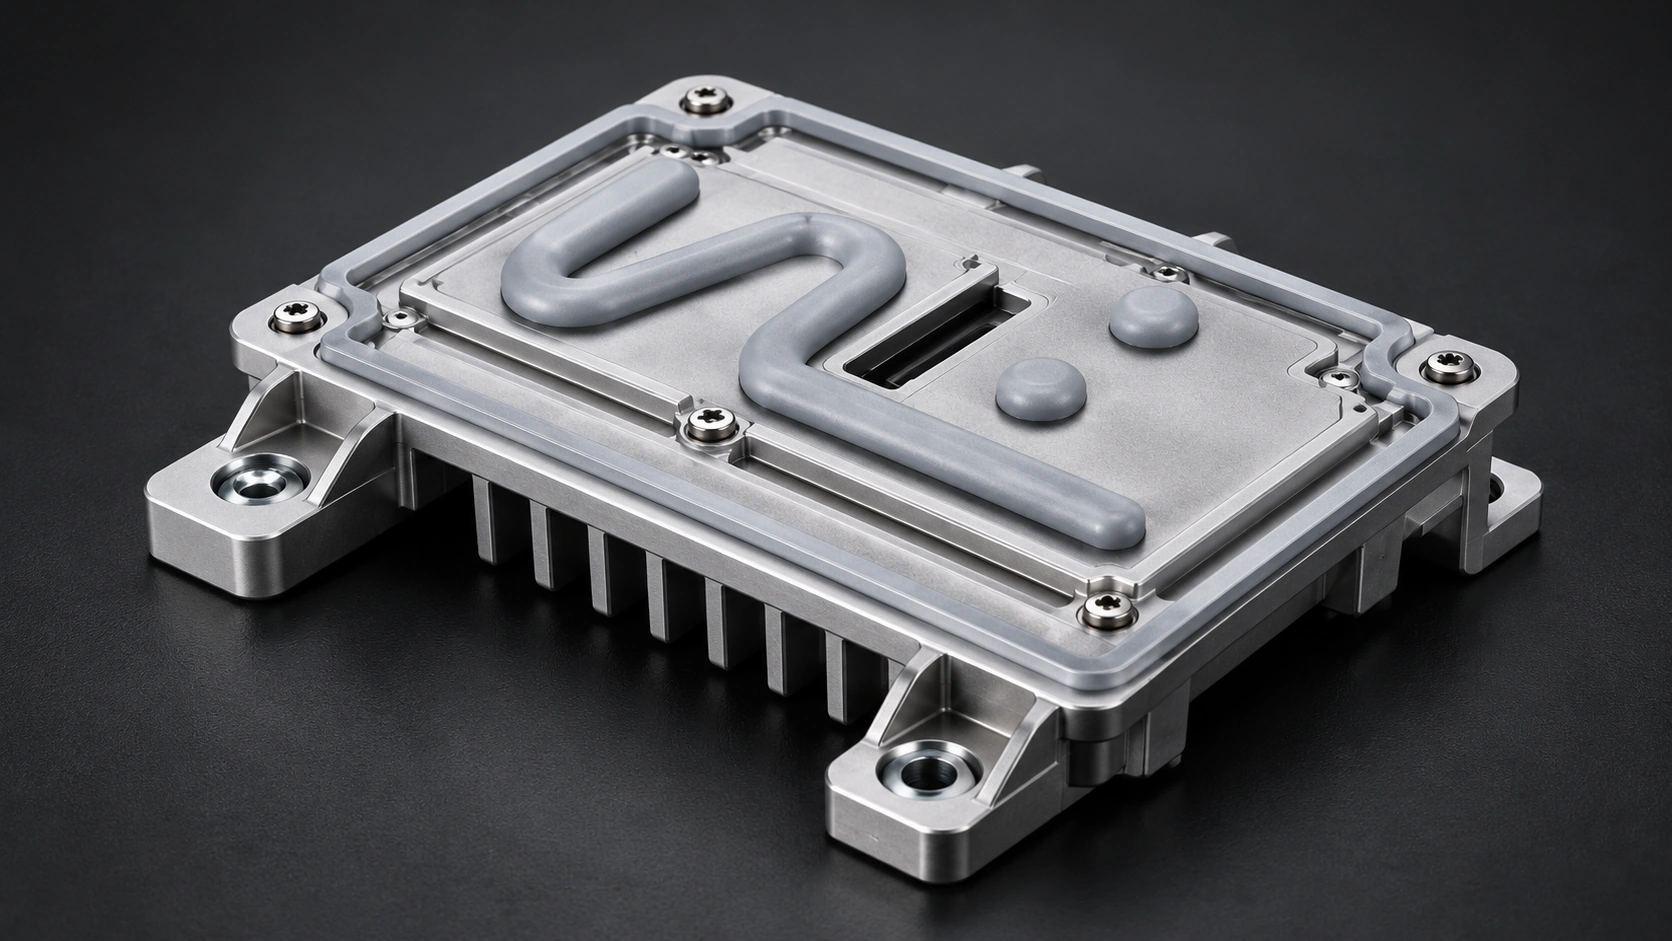
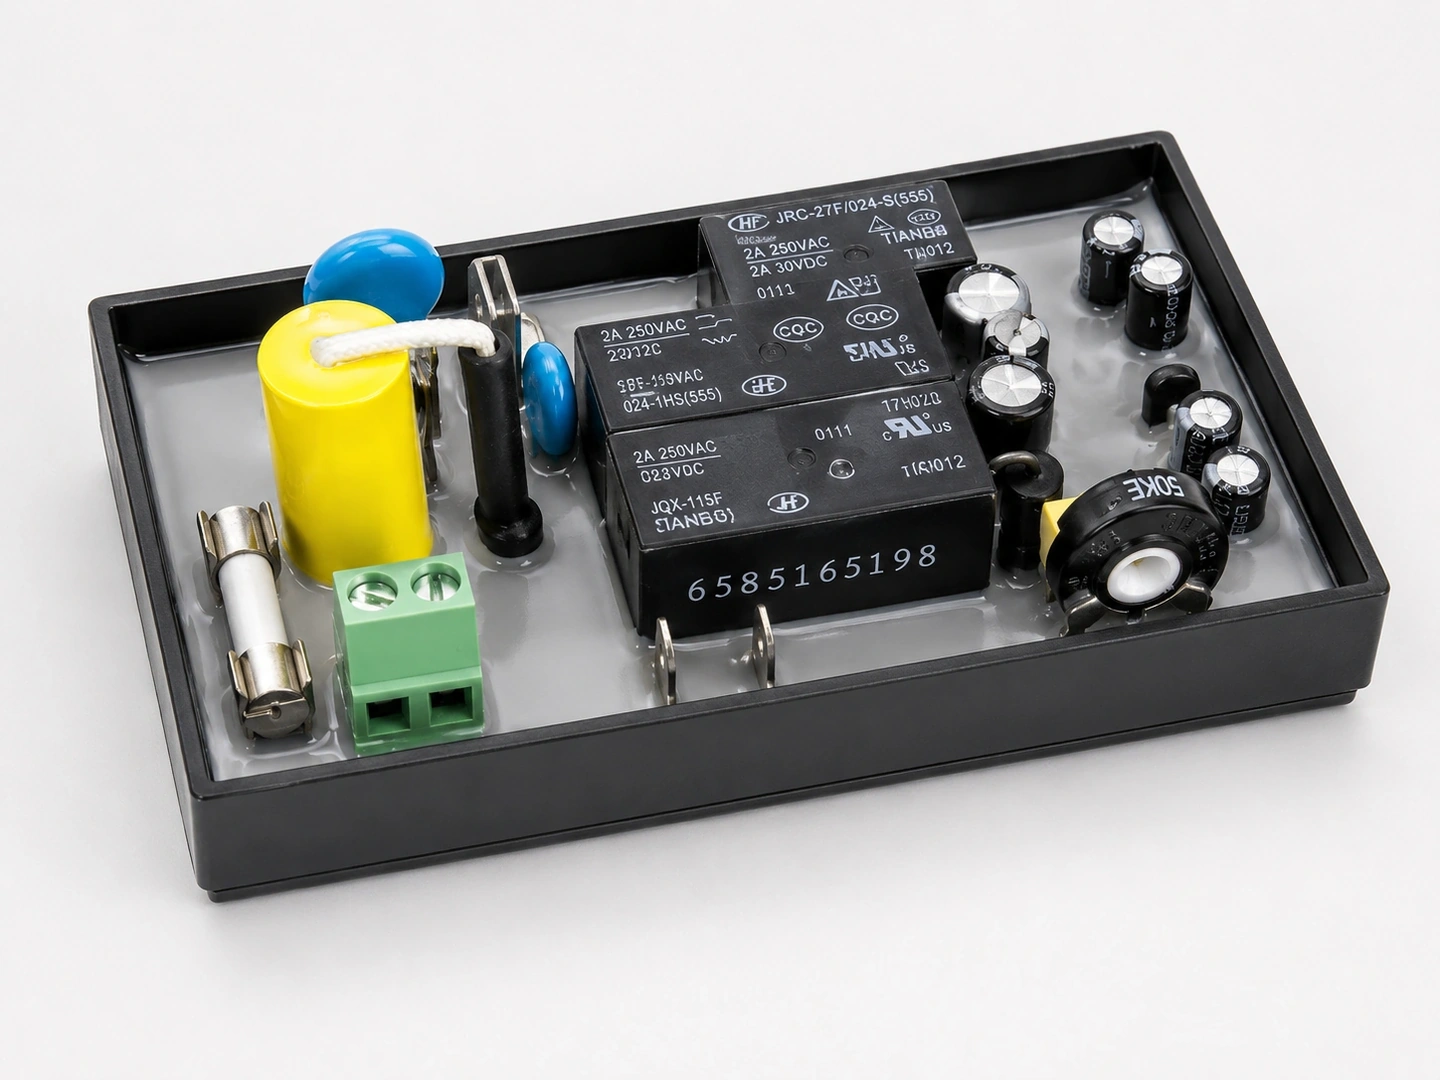
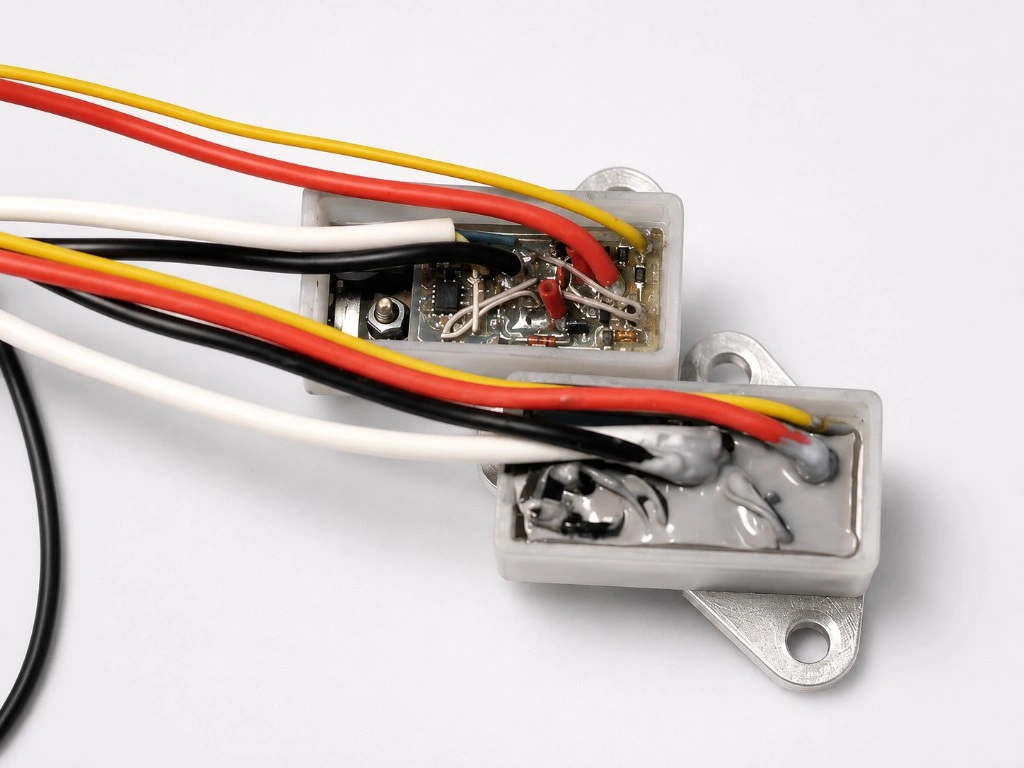
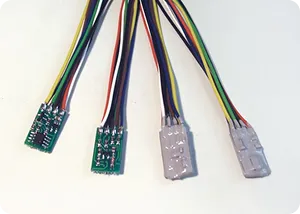
- Компаунд наносится на покрываемые поверхности шпателем, шприцем, дозирующей головкой или другими заливочными приспособлениями различного профиля (см. рисунок 2).
- Для достижения заданной прочности связи компаунда с поверхностью при отслаивании поверхности металлических изделий должны быть подготовлены в соответствии с ГОСТ 21981. При нанесении КПТД-1 на поверхности прочих полимерных или керамических изделий адгезионные свойства не нормируются. В данном случае адгезионные свойства КПТД-1 согласуются с потребителем или определяются потребителем самостоятельно.
- Прочность связи материалов КПТД-1 с поверхностью может быть увеличена путем нанесения на предварительно подготовленную поверхность подслоя (праймера) типа П-11 или П-12Э ТУ 38.103-04-06-90, SS4120, SS4155 фирмы GE Silicones, Ambersil Primer №3 фирмы Ambersil Silicones, Dow Corning 1200 RTV Prime Coat фирмы Dow Corning. Следует учитывать, что адгезионные свойства компаундов проявляются в полной мере в течение 2 – 14 суток после полимеризации.
- С целью обеспечения качества покрытия полимеризация КПТД-1 до потери жизнеспособности должна производиться преимущественно при комнатной температуре, полная полимеризация должна осуществляется при температурах от плюс 15ºС до плюс 70ºС.
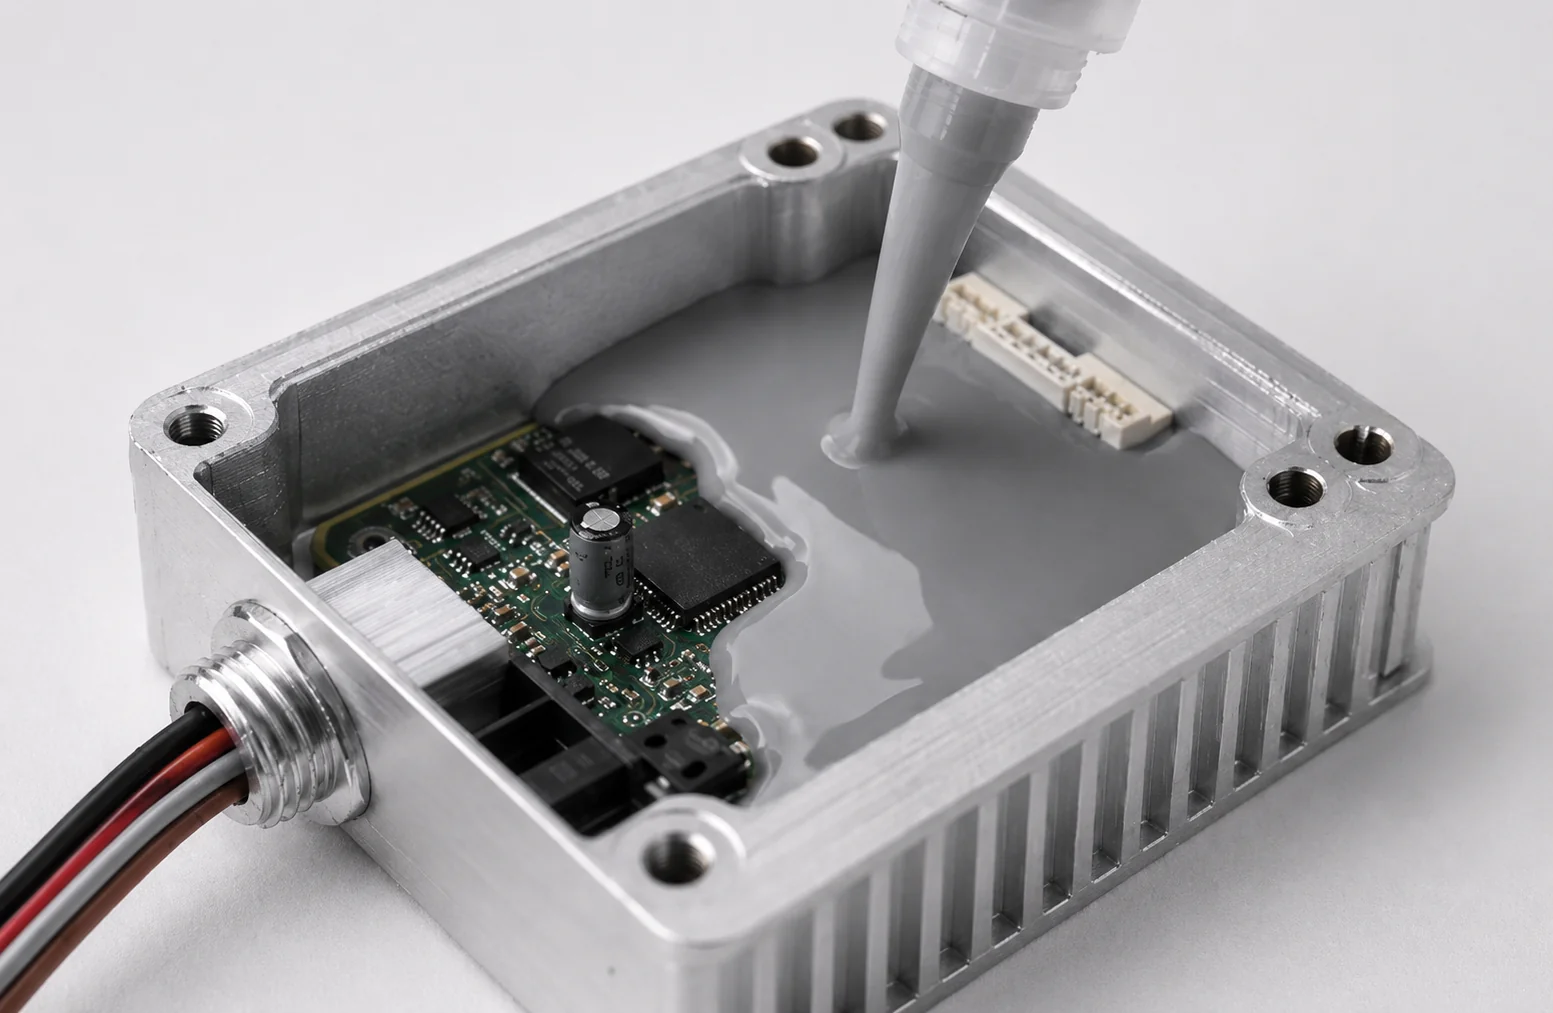
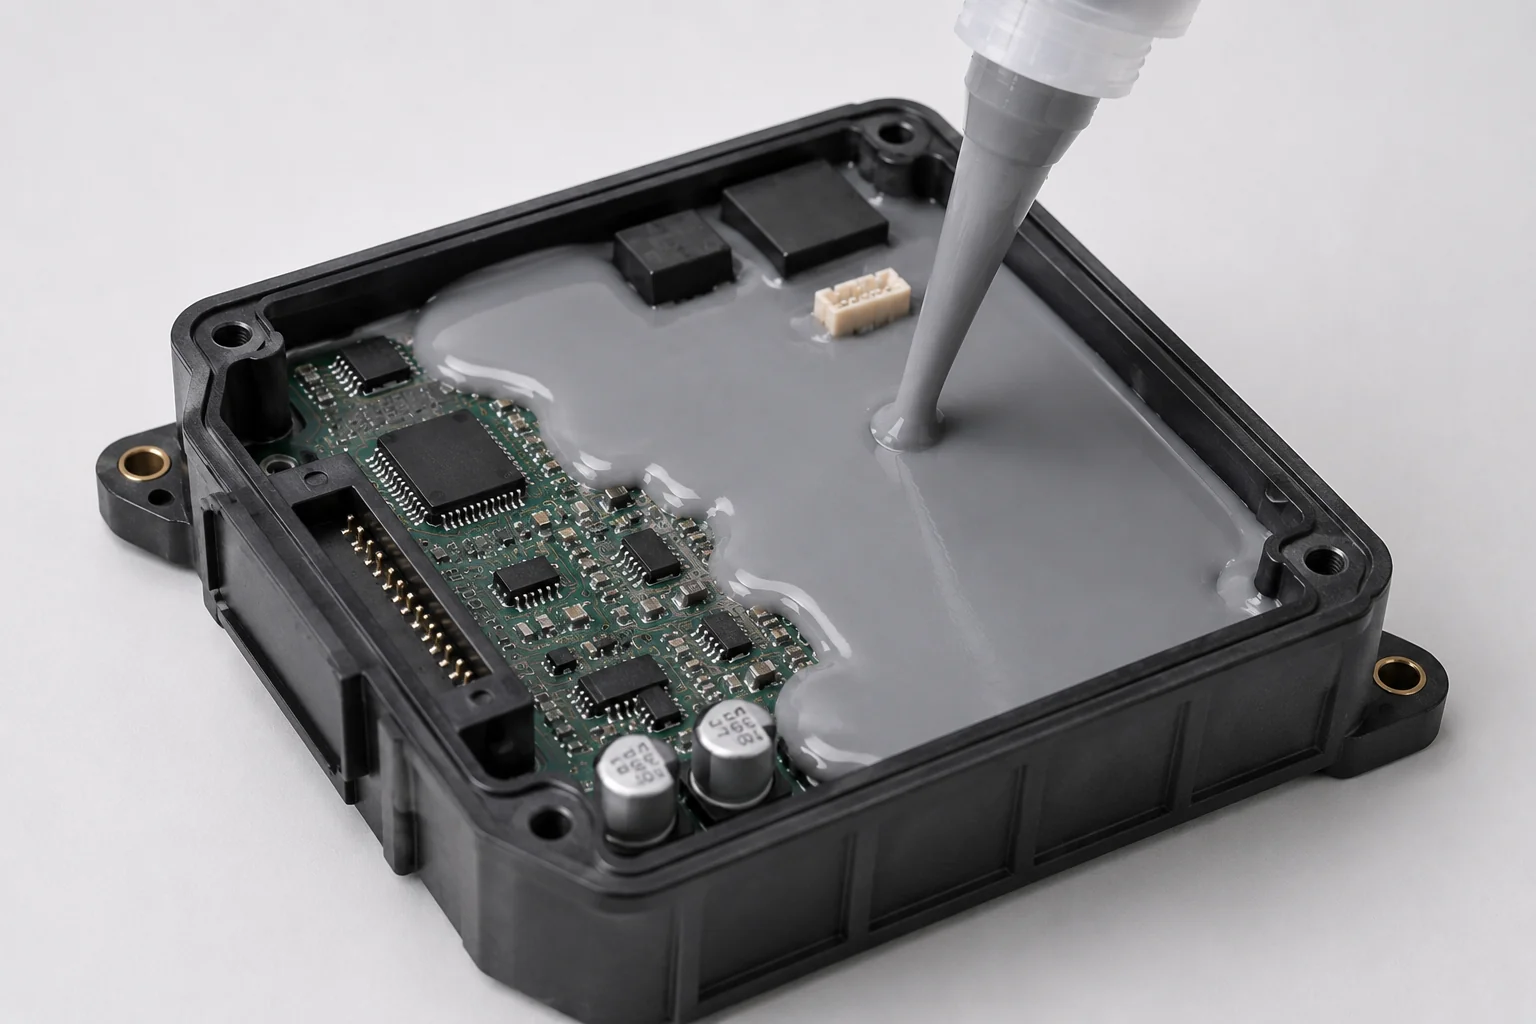
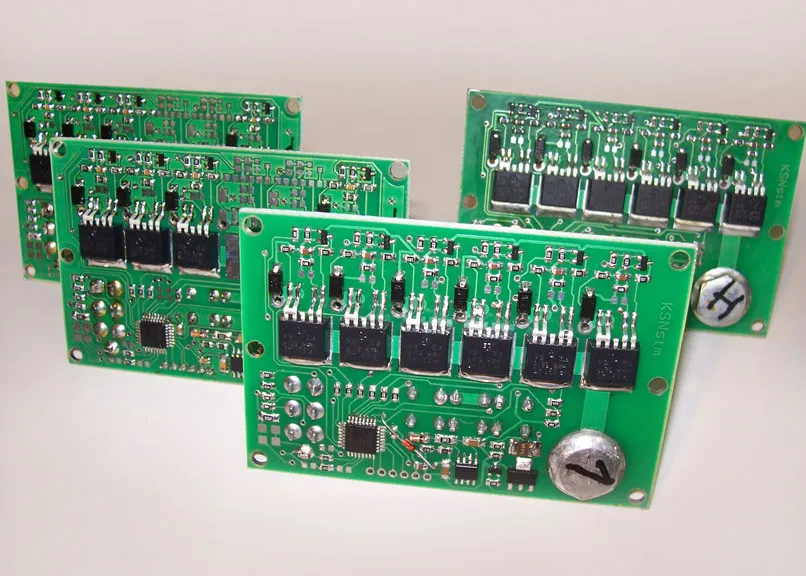
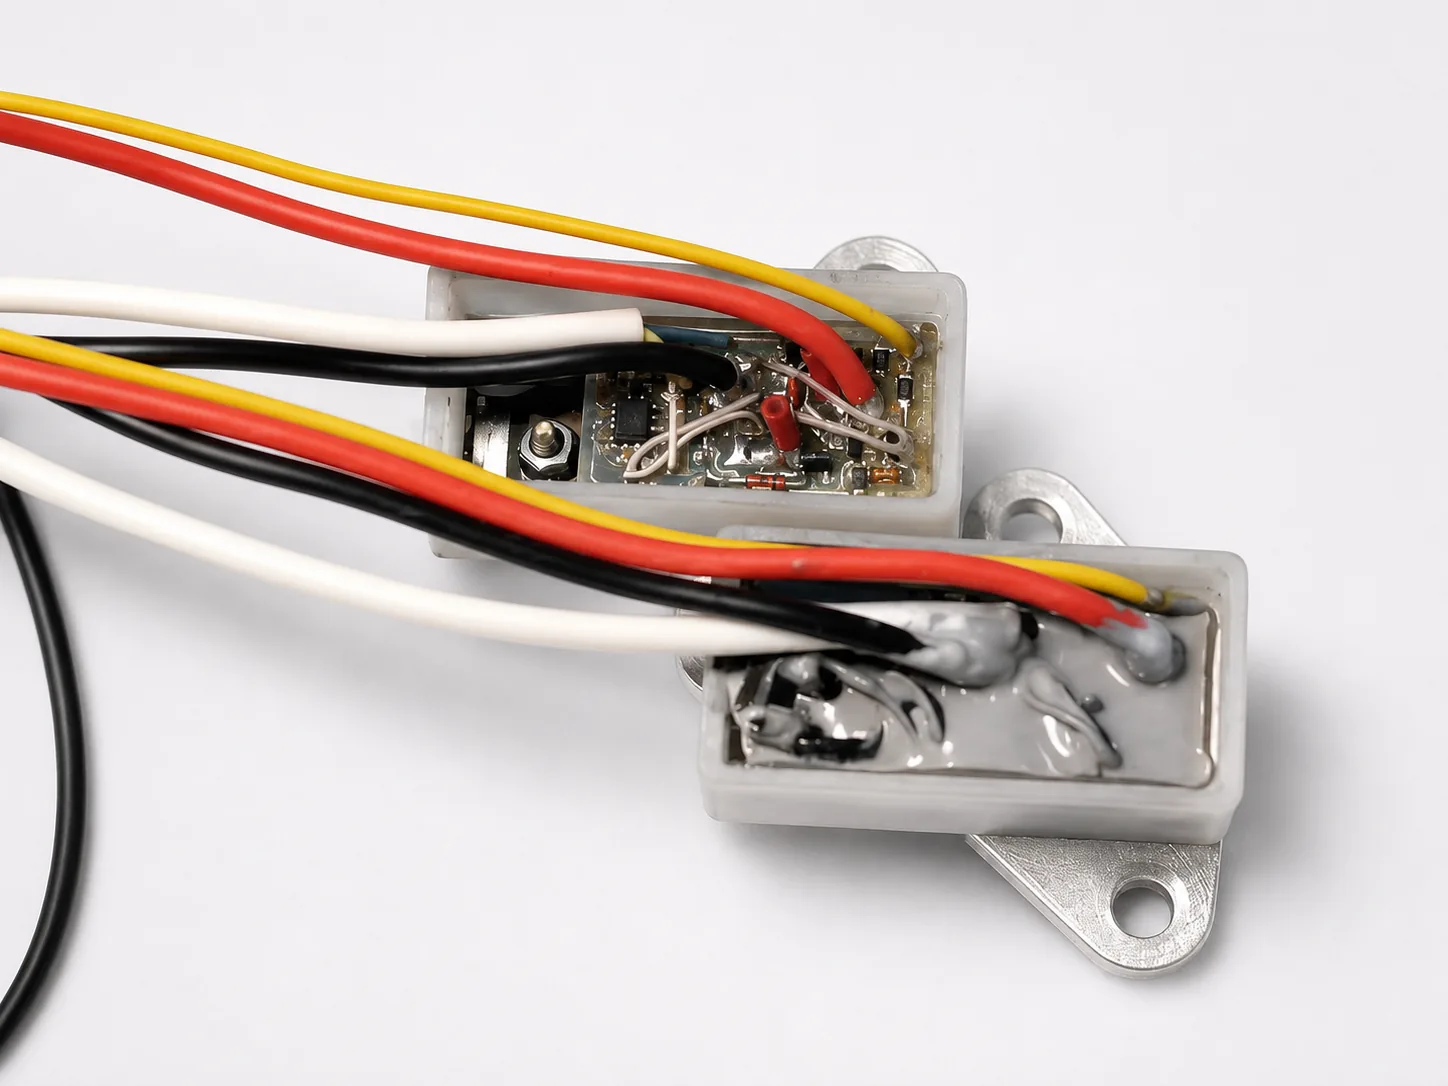
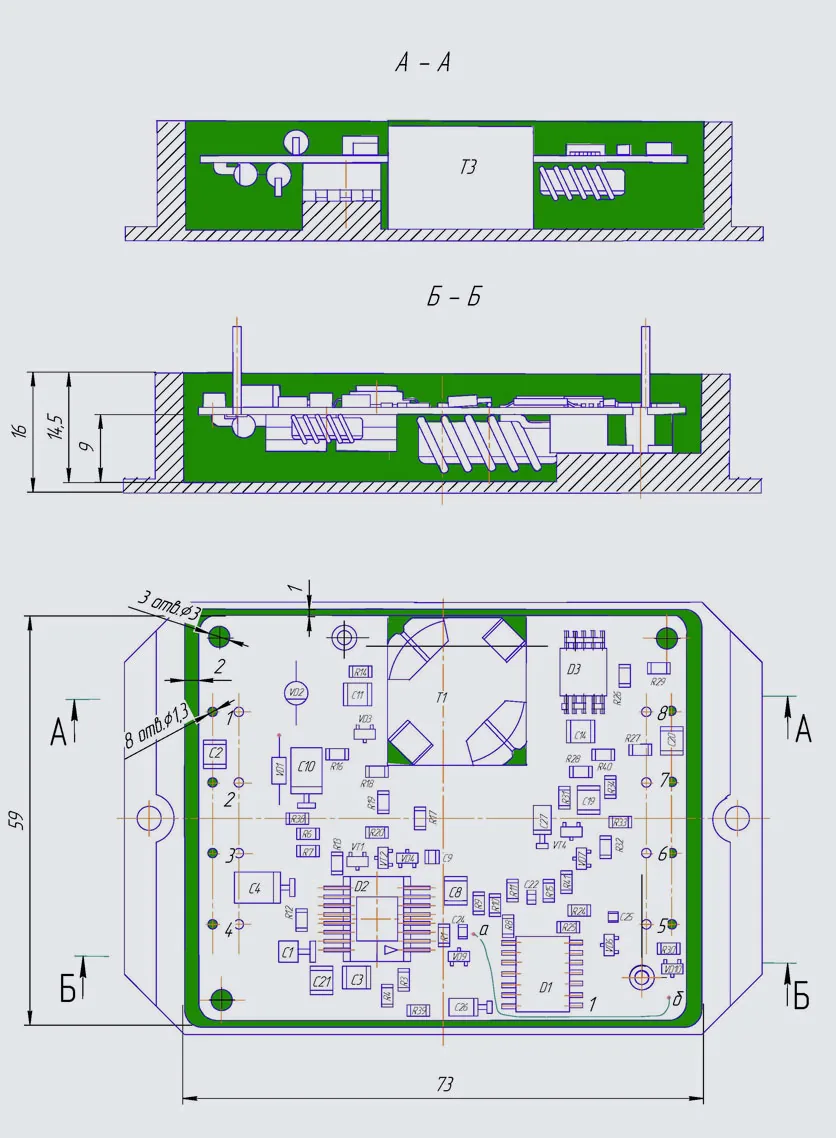
- Применение компаундов осуществляется путем частичной или полной заливки изделий (см. рисунок 3 и 4), а также нанесением на поверхность в виде теплопроводящего изолирующего от внешней среды или герметизирующего слоя – капсулированием (см. рисунок 2). При этом толщина слоя компаунда составляет, как правило, 0,5 – 1,0 мм, а линейные усадки не превышают 0,1 – 1,5 %.
- За счет остаточной эластичности и минимальной усадки даже высоконаполненные компаунды КПТД-1 не создают после полимеризации остаточных напряжений, приводящих к механическим повреждениям компонентов электронных плат. Таким образом, полная заливка изделий в корпуса (см. рисунок 4) гарантирует надежную герметизацию от внешней среды, дополнительную электрическую изоляцию, высокую стойкость к вибрационным и ударным нагрузкам, а также эффективный теплоотвод одновременно от всех элементов платы через компаунд на корпус изделия и в окружающую среду.
- Применение компаундов КПТД-1 не исключает возможность осуществления ремонта залитых изделий. Благодаря эластичности и сравнительно невысокой механической прочности слой компаунда достаточно легко вскрывается пластмассовой отверткой или шпателем, а также режется ножом. Места вскрытия и восстановленные элементы затем опять заливаются компаундом (желательно той же марки) с гарантированной адгезией к предыдущему слою.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Меры предосторожности
- Компаунды КПТД-1 пожаро- и взрывобезопасны, водостойки. По степени воздействия на организм человека относятся к 4 классу опасности по ГОСТ 12.1.007.
- При попадании компаунда или его компонентов в глаза - промыть большим количеством воды. С кожных покровов смыть растворителем бензином, или изопропиловым спиртом с последующей мойкой водой с мылом. Многократный контакт может привести к сухости, или растрескиванию кожи.
Гарантии изготовителя
- Изготовитель гарантирует соответствие компаундов КПТД-1 требованиям технических условий при соблюдении условий транспортирования, хранения и применения.
- Срок хранения компонентов А, Б и В компаундов КПТД-1 в закрытой таре составляет 12 месяцев с даты изготовления
- После истечения срока хранения у потребителя компаунды КПТД-1 испытывают перед каждым применением на соответствие требованиям технических условий. При условии соответствия компаунды КПТД-1 могут быть использованы по прямому назначению.
- Рекламации и претензии по качеству принимаются при возврате продукции в таре предприятия-изготовителя с предоставлением копий сопроводительных документов на полученную продукцию от предприятия-изготовителя (накладная, удостоверение о качестве).