
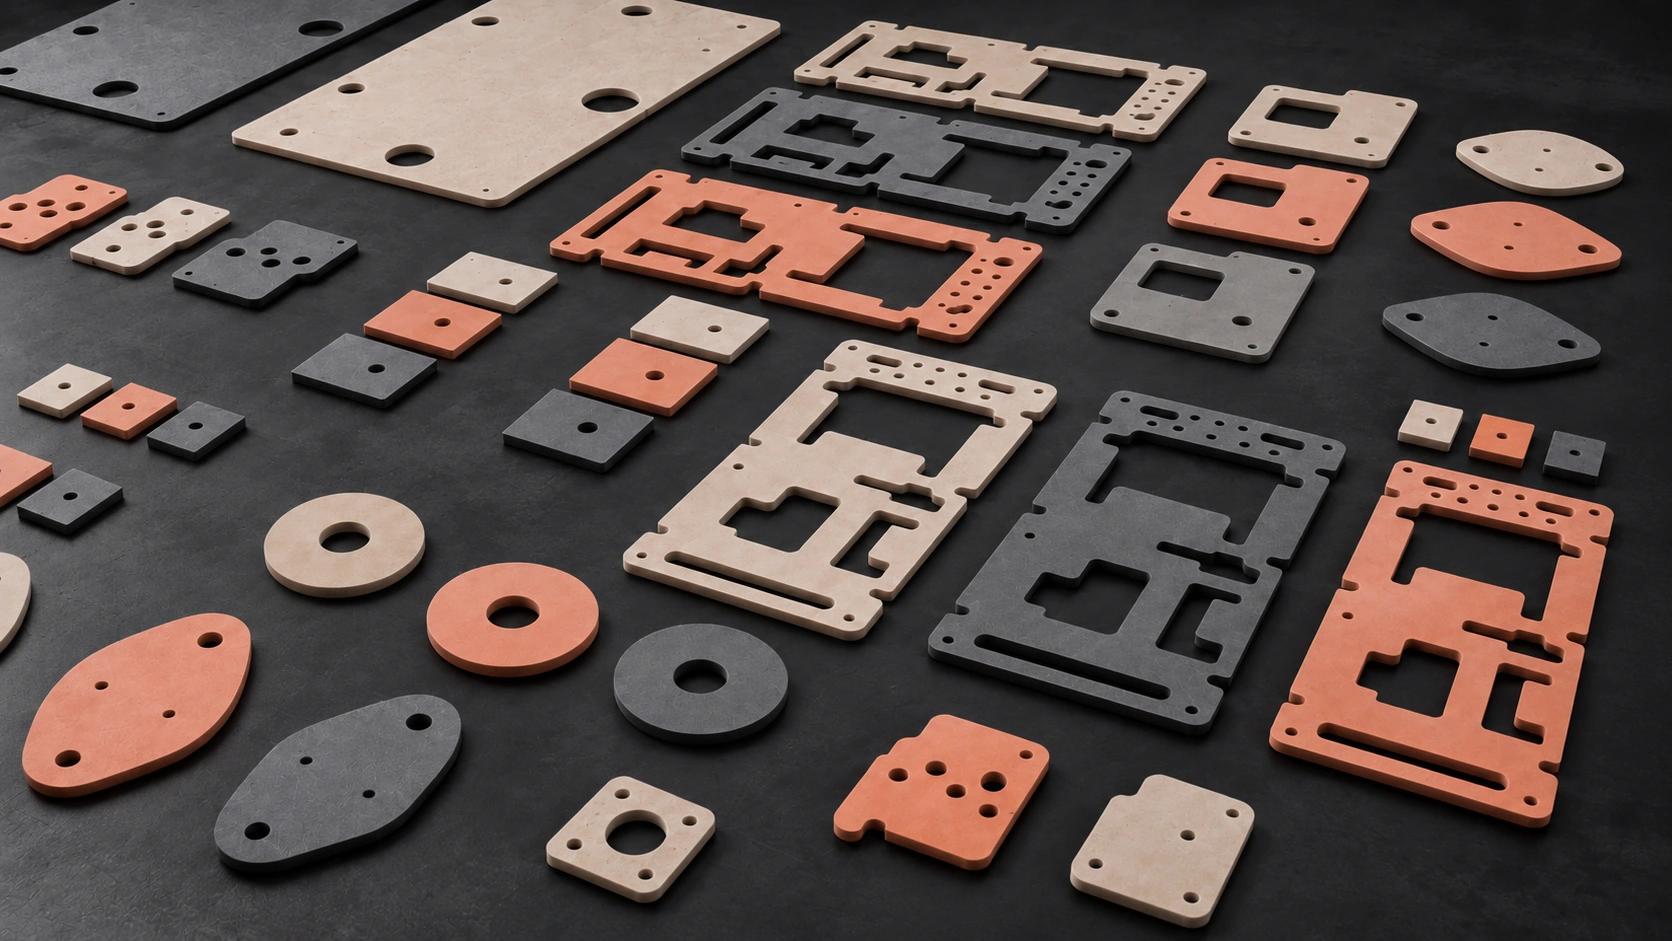

Прокладки из листовых материалов КПТД-2 и КПТД-2М
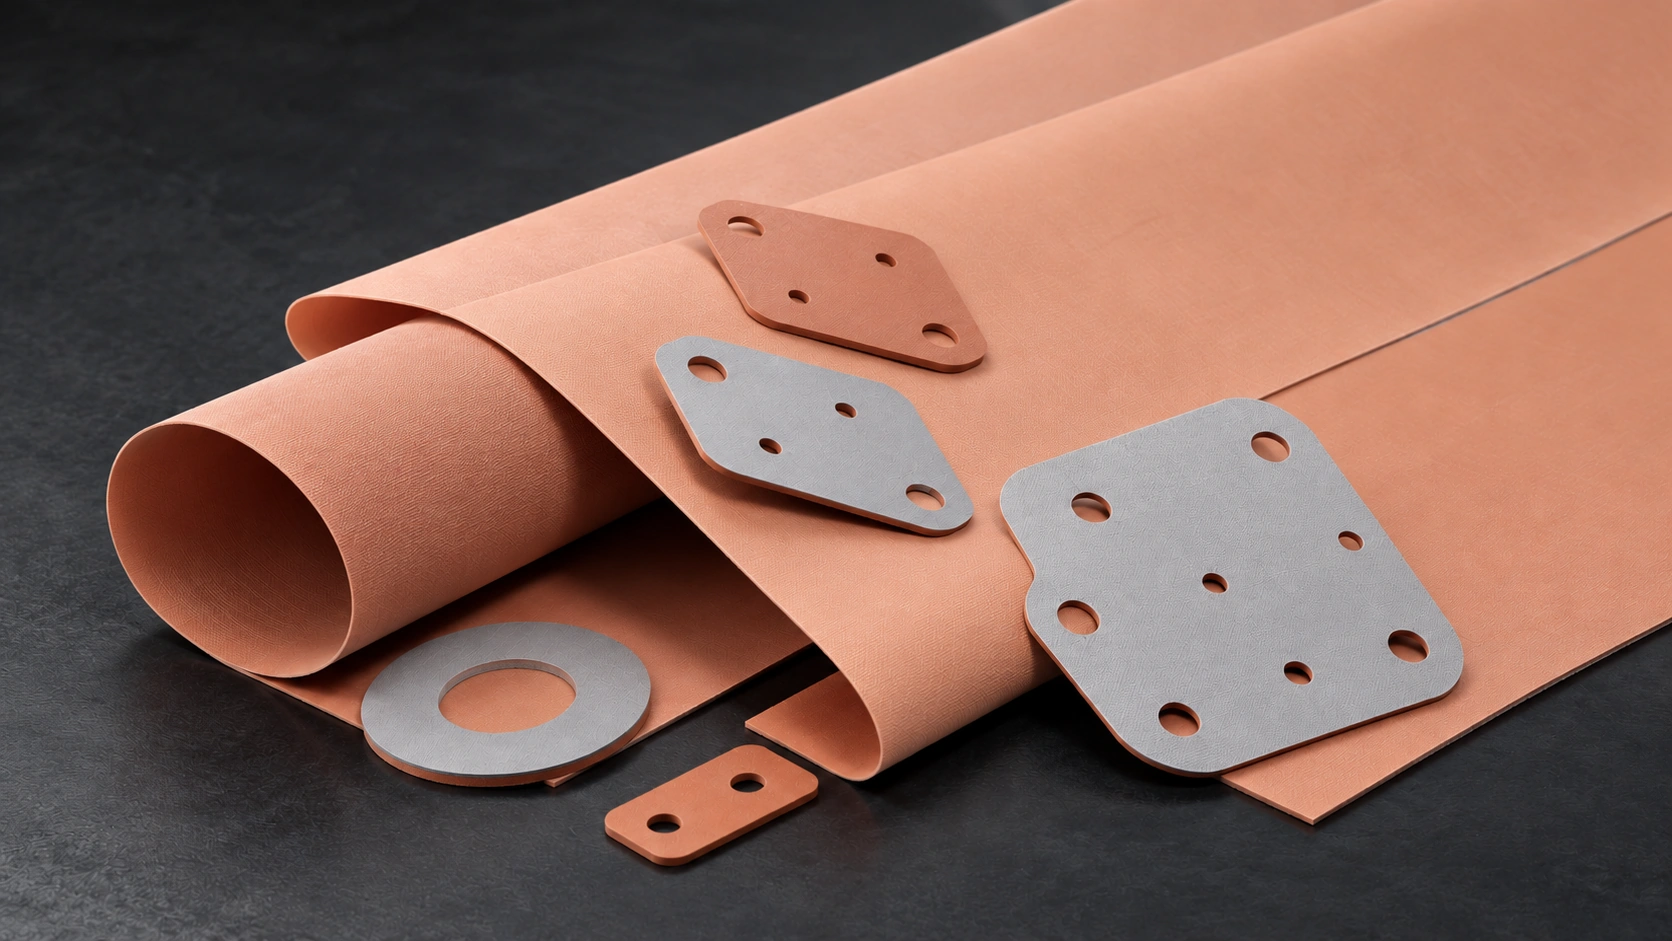
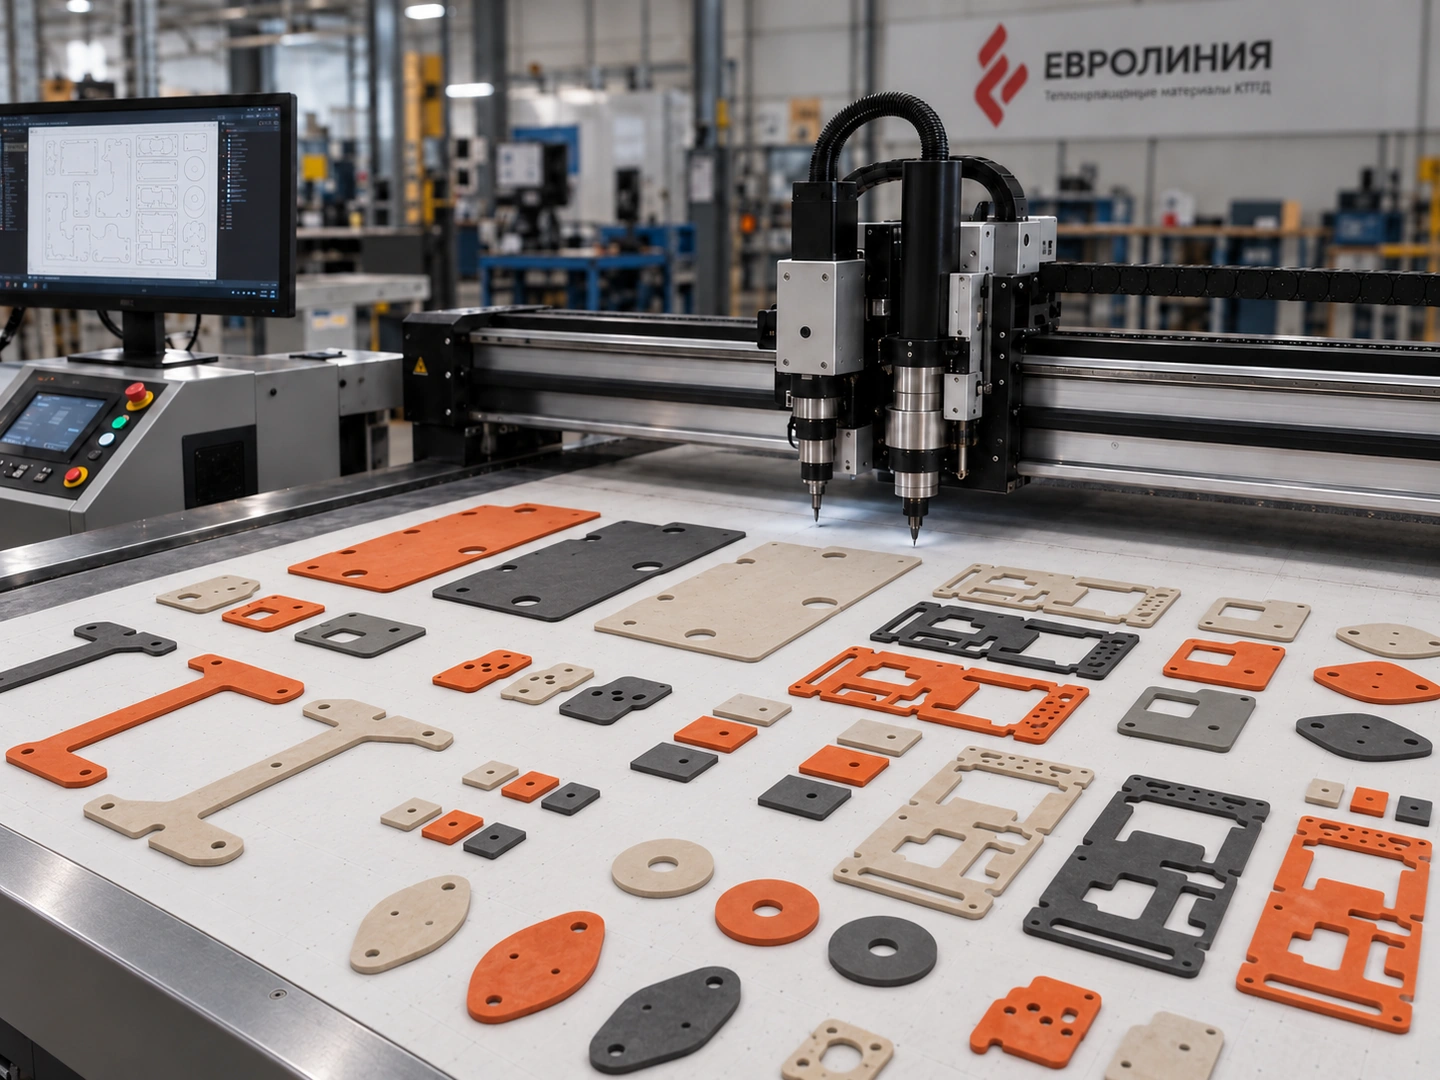
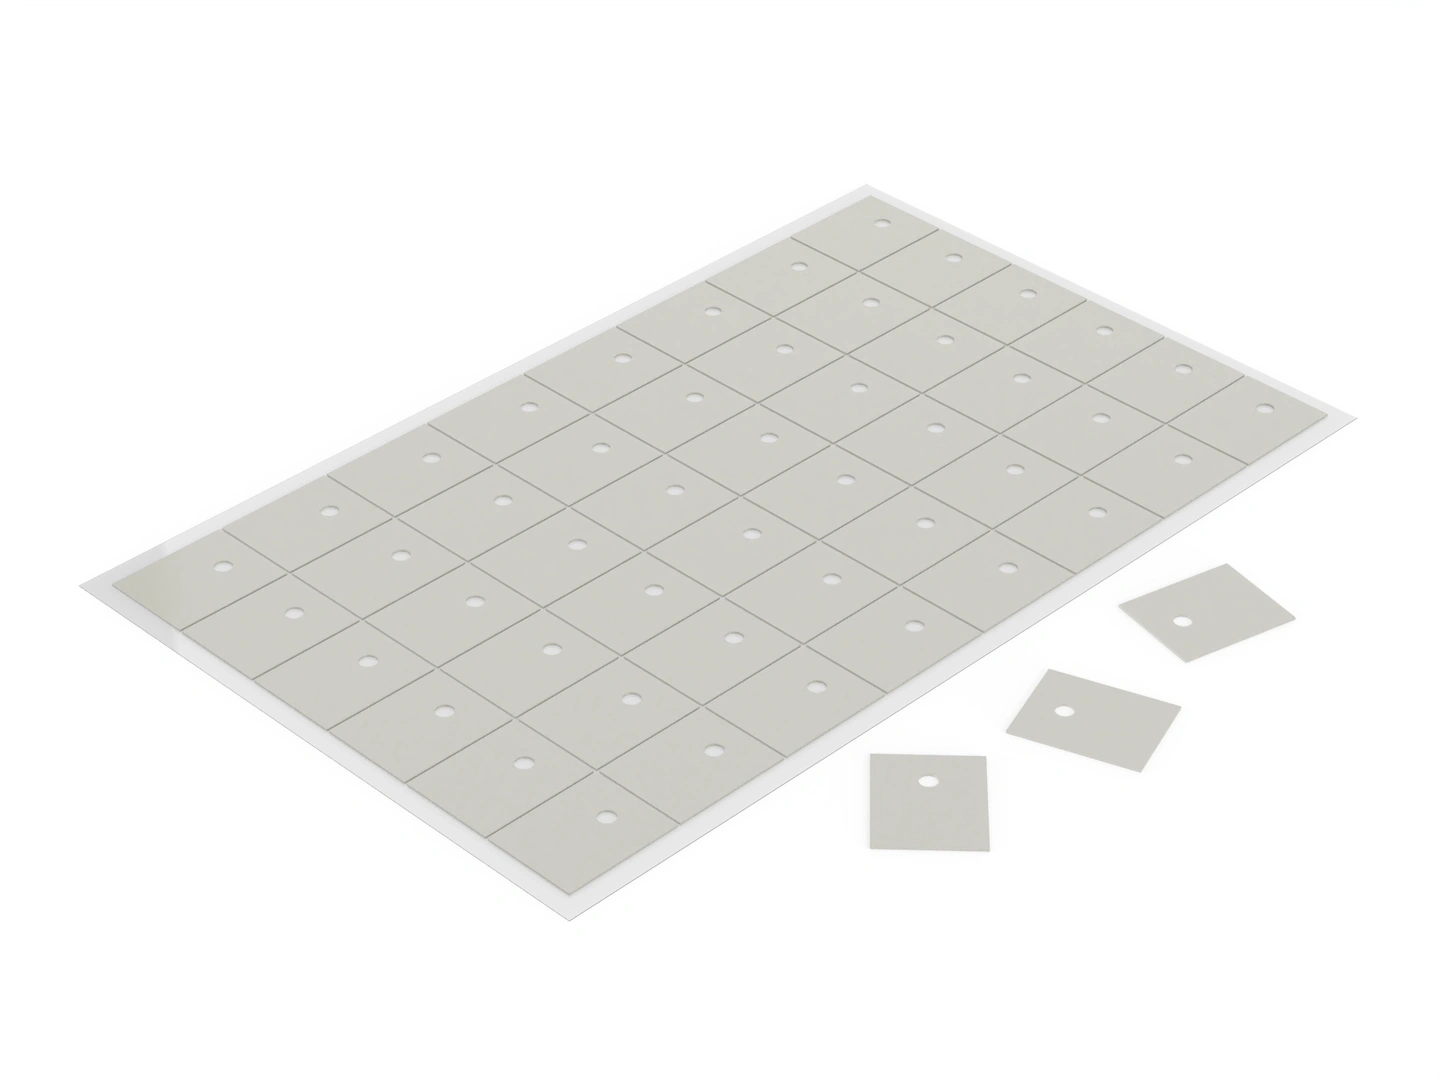
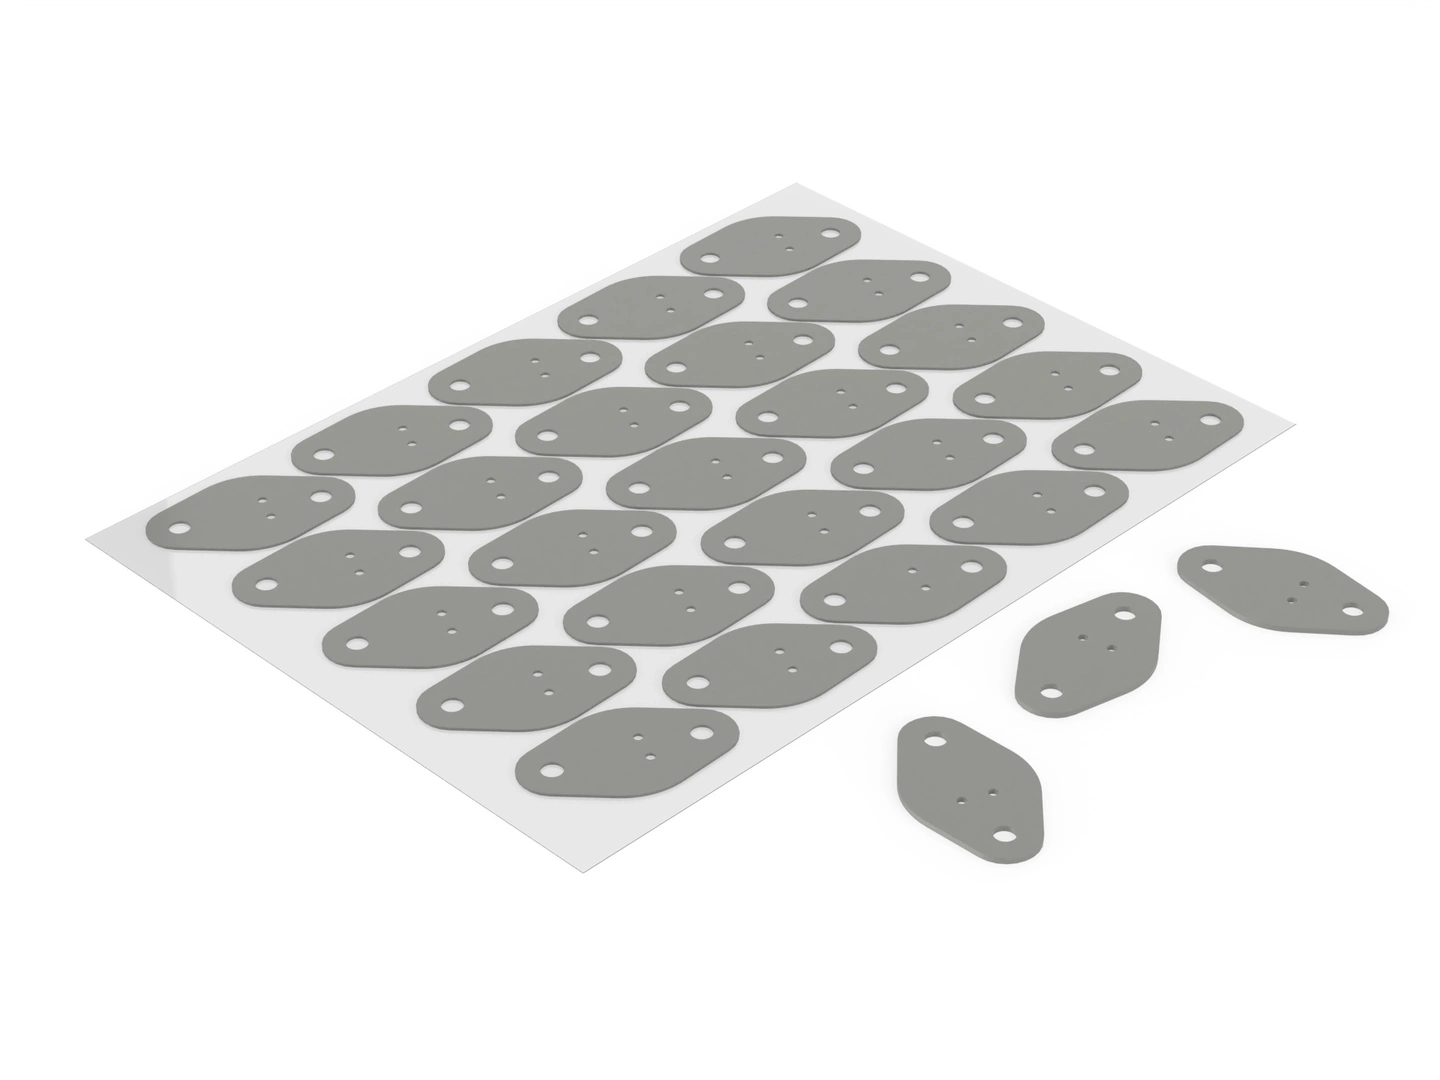
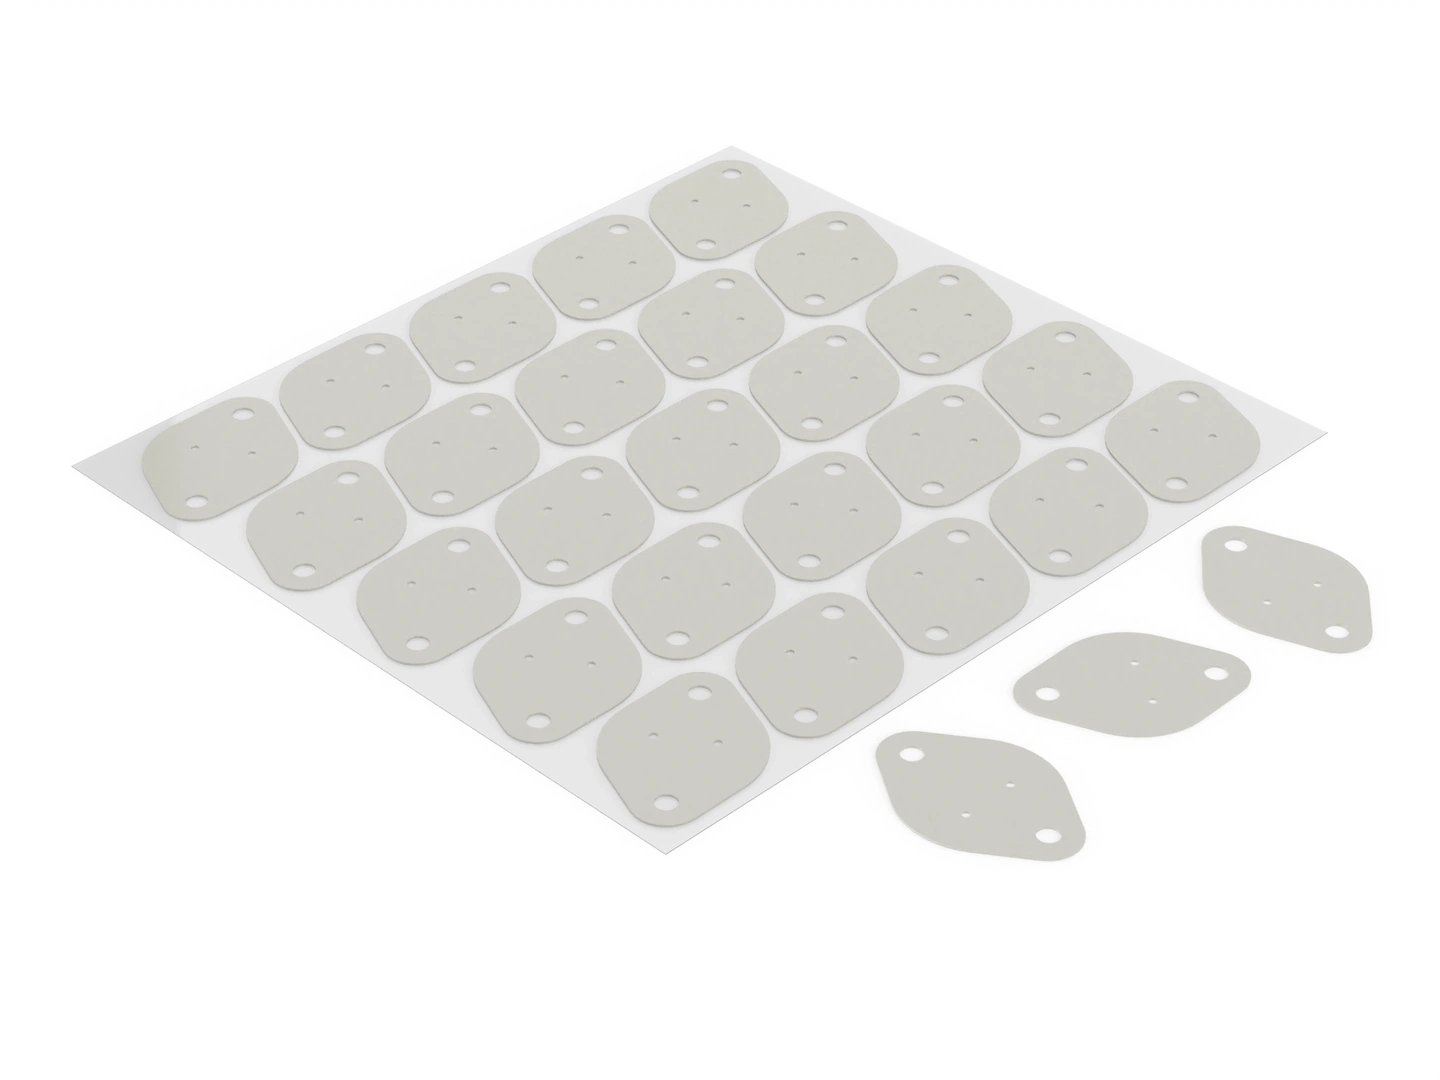
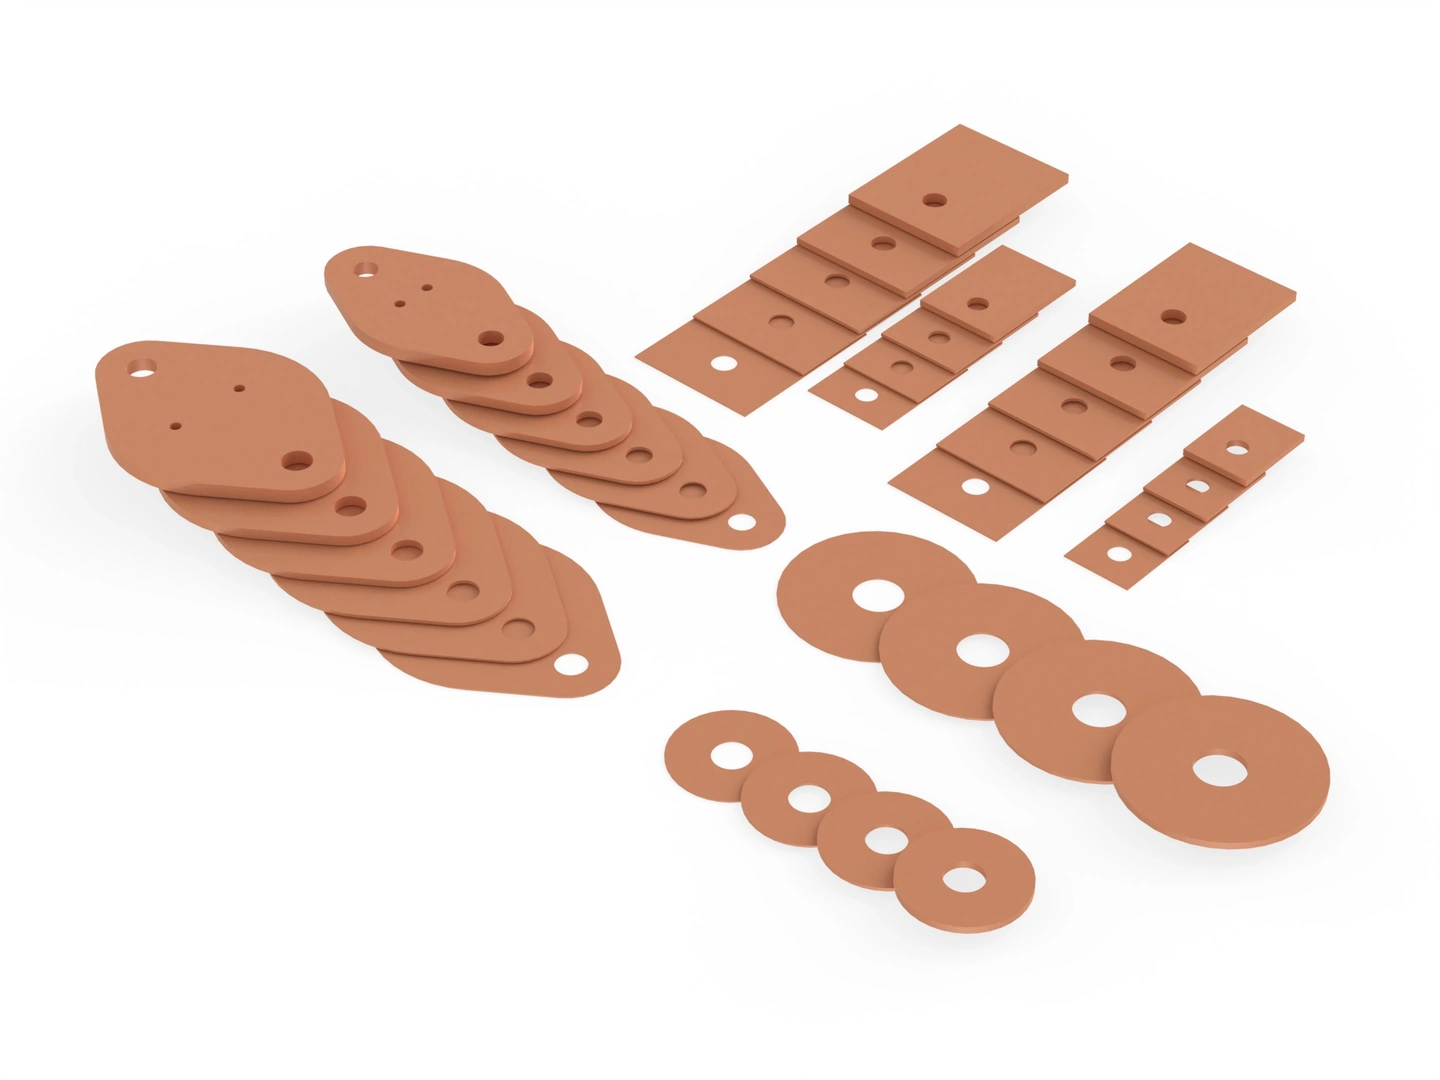
Изготавливаем прокладки методом резки или вырубки по чертежам заказчика. От единичных образцов до серийных партий — каждая прокладка соответствует конструкторской документации и готова к монтажу.
- Любая геометрия и сложность
- Точное соответствие всех размеров
- Липкий позиционирующий слой по запросу
- Стандартные типоразмеры всегда в наличии
- Оперативное изготовление нестандартных прокладок
Подбор материала
Для изготовления теплопроводящих электроизоляционных прокладок используются листовые материалы КПТД-2 и КПТД-2М. Выбор материала определяется требованиями к теплопроводности, механической прочности, твёрдости и другим условиям эксплуатации.
КПТД-2
- Теплопроводность от 0,8 до 2,5 Вт/(м·К)
- Твердость от 70 до 90 ед. по Шор А
- Толщина от 0,15 до 2,0 мм
- Максимальный размер до 370 × 1000 мм
- Армирование стеклотканью
КПТД-2М
- Теплопроводность от 0,8 до 7,0 Вт/(м·К)
- Твердость от 0 до 10 ед. по Шор А
- Толщина от 0,25 до 6,0 мм
- Максимальный размер до 450 × 1000 мм
- Армирование стеклотканью (до толщины 1,5 мм)
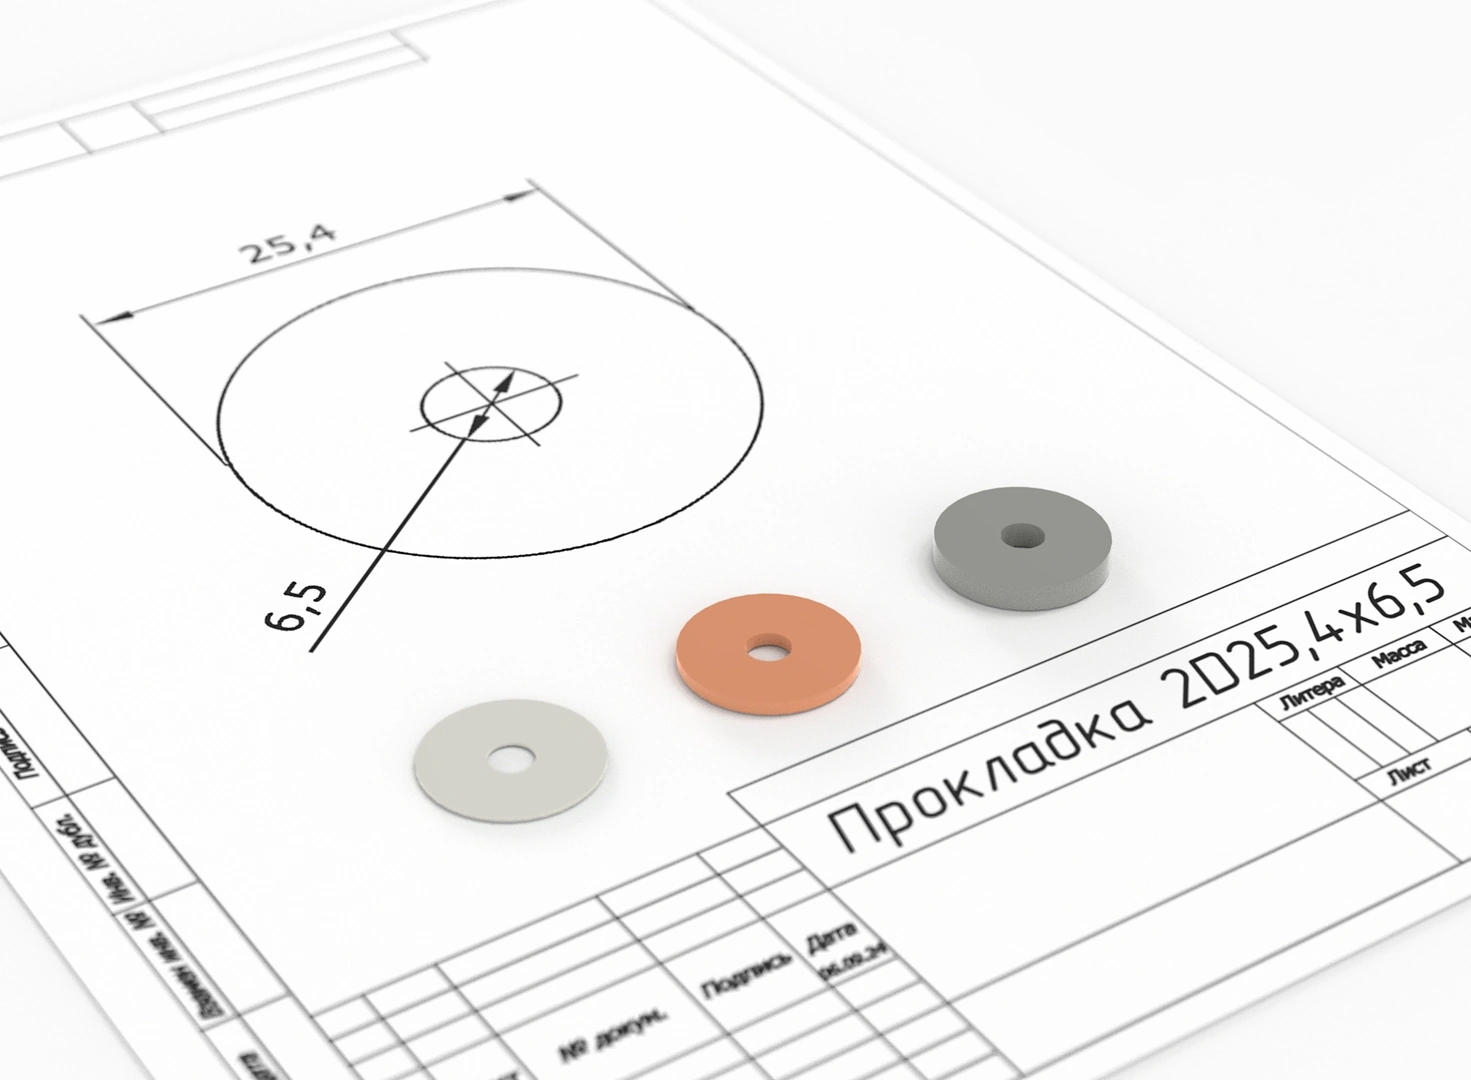
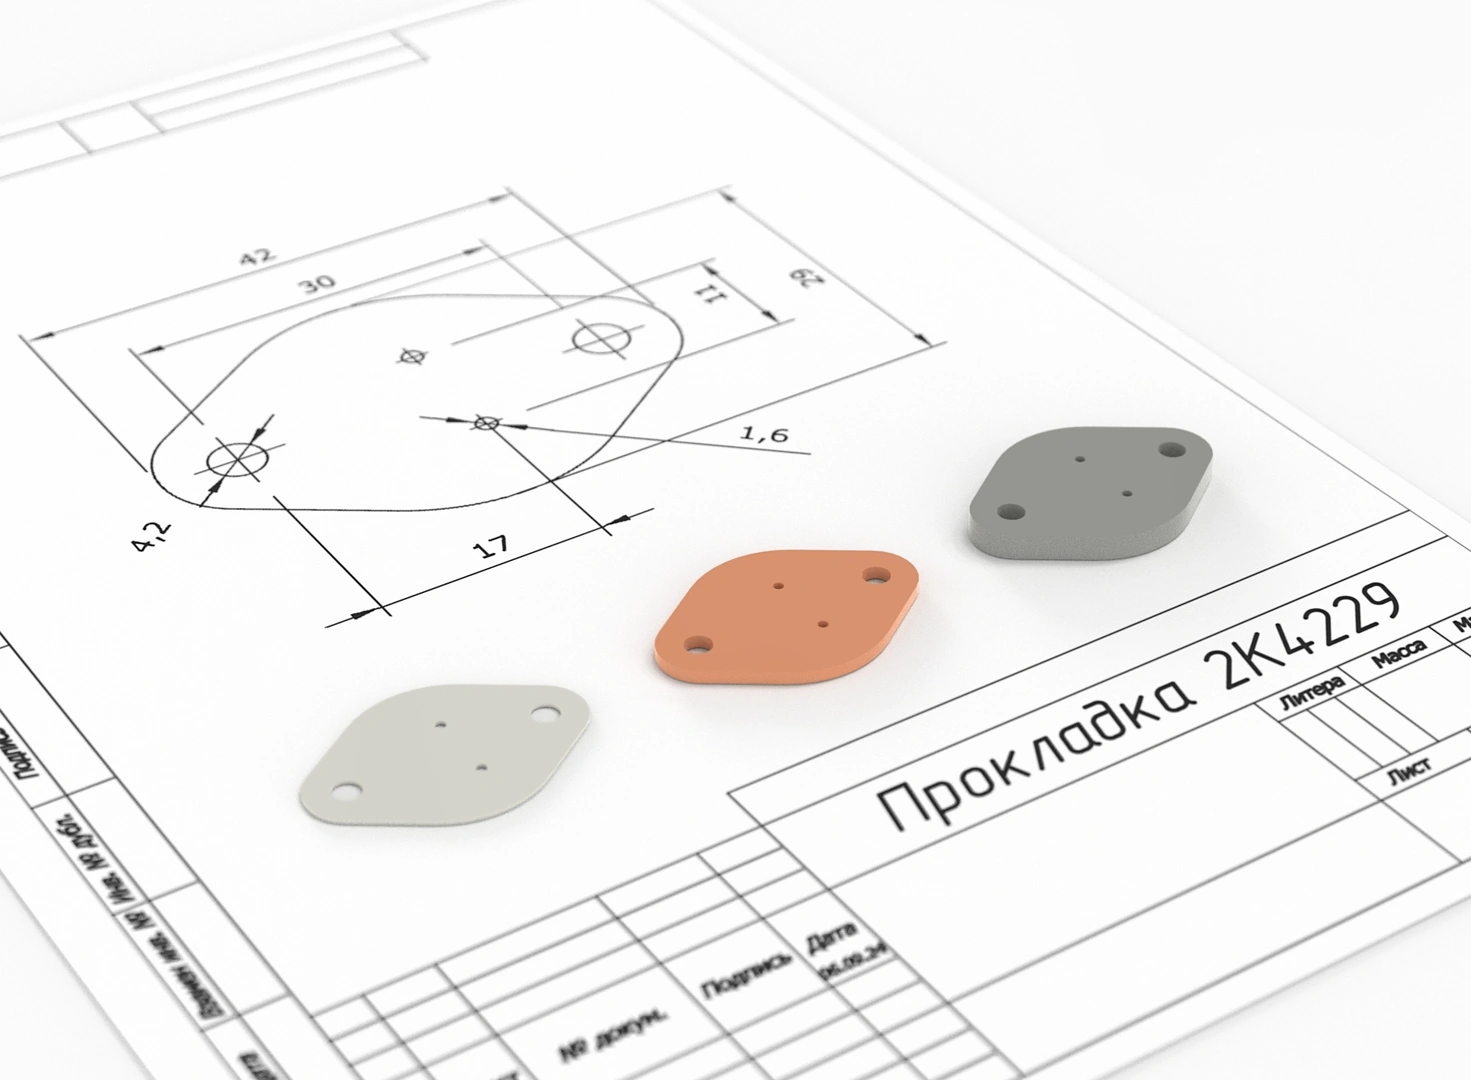
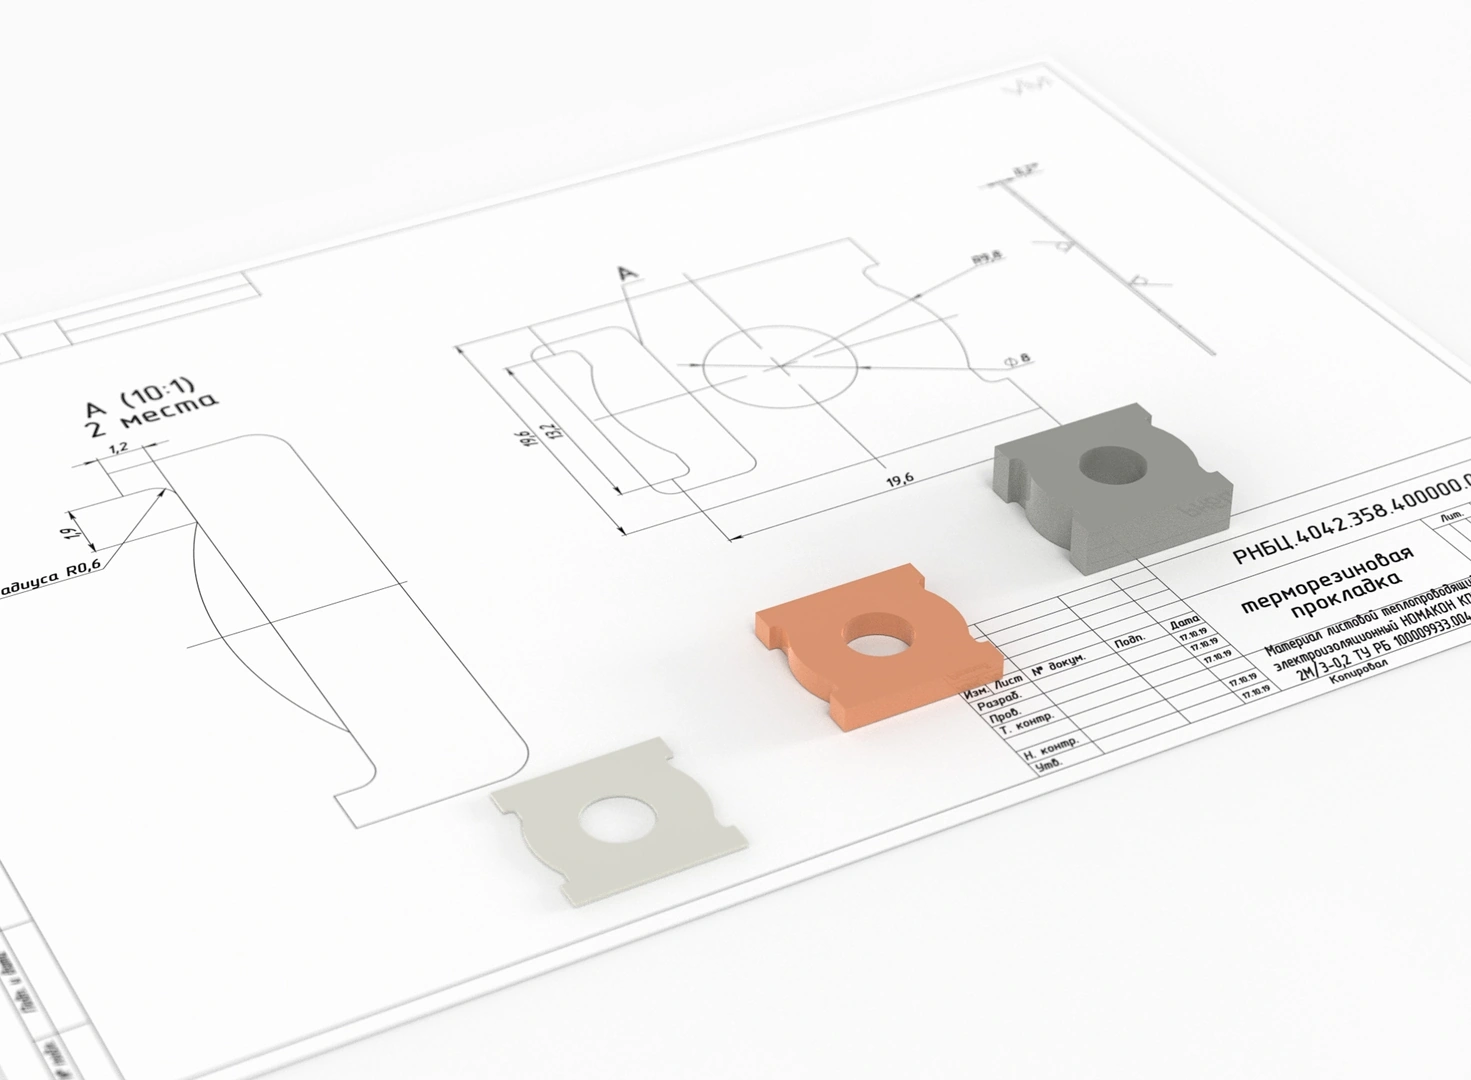
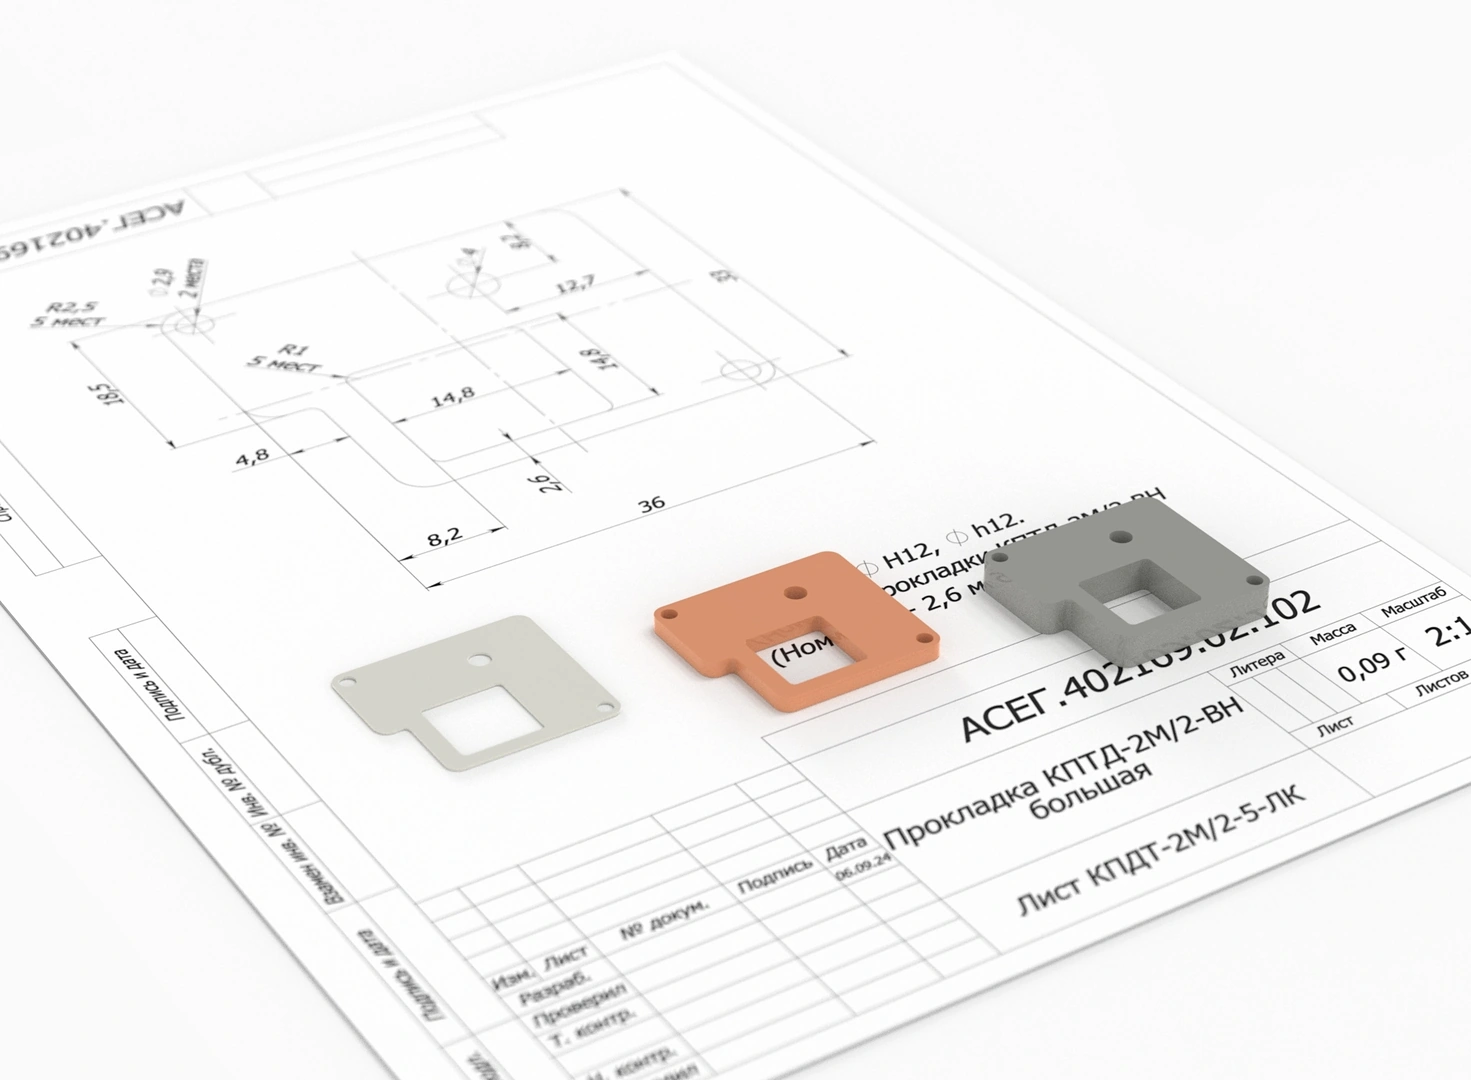
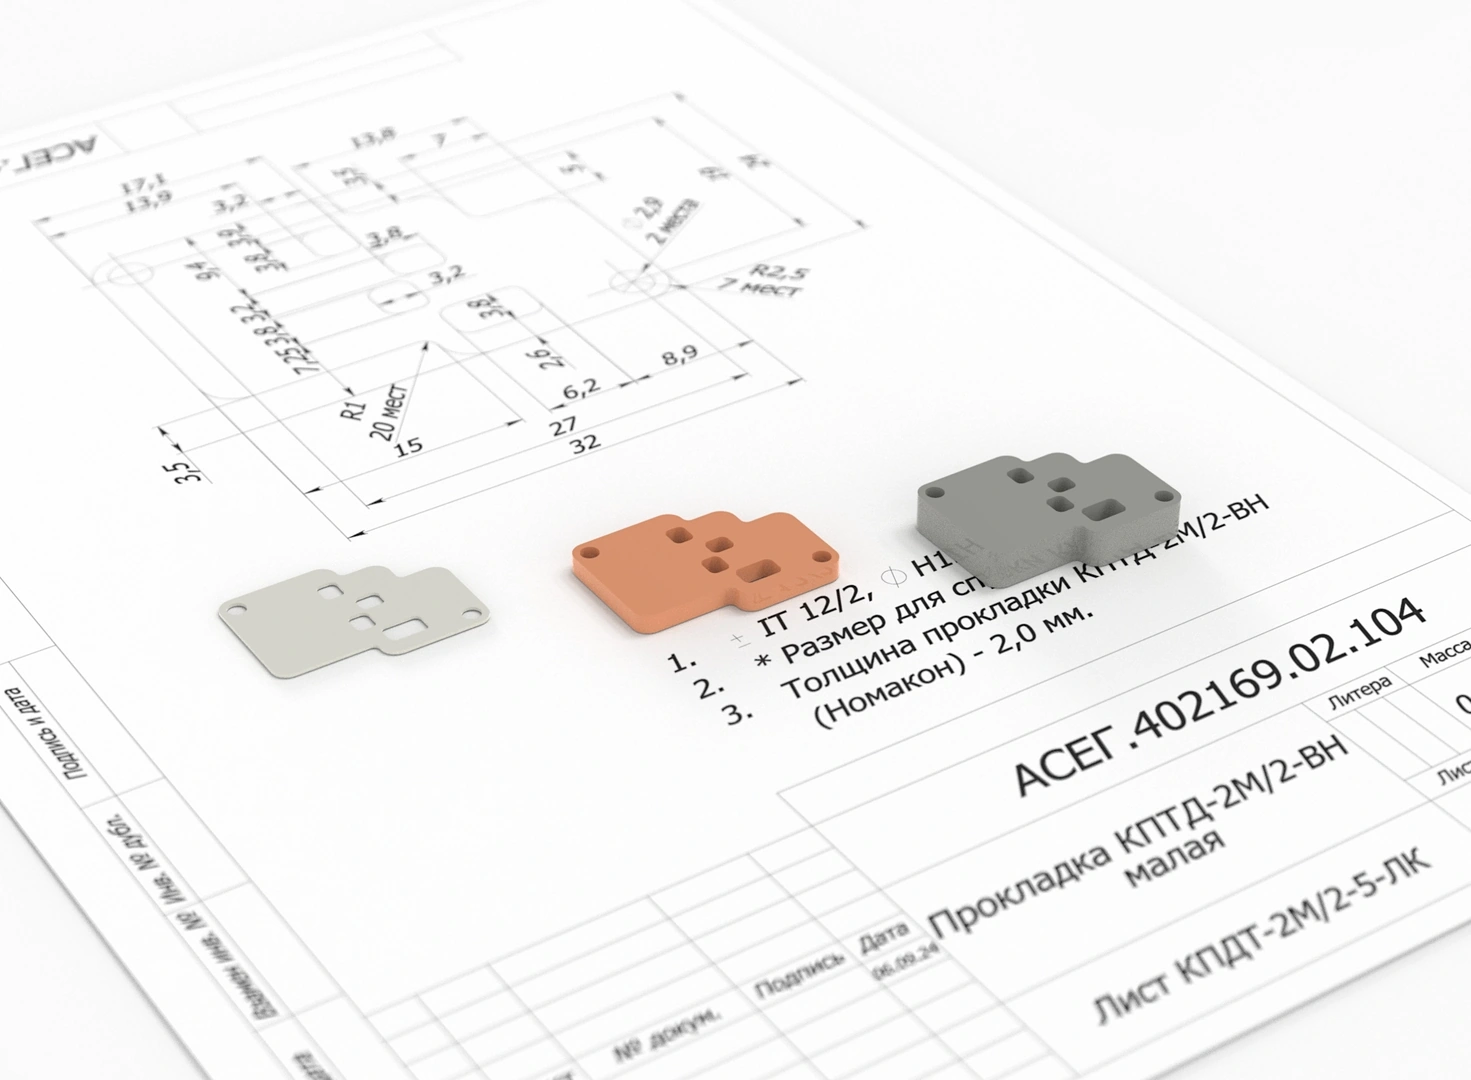
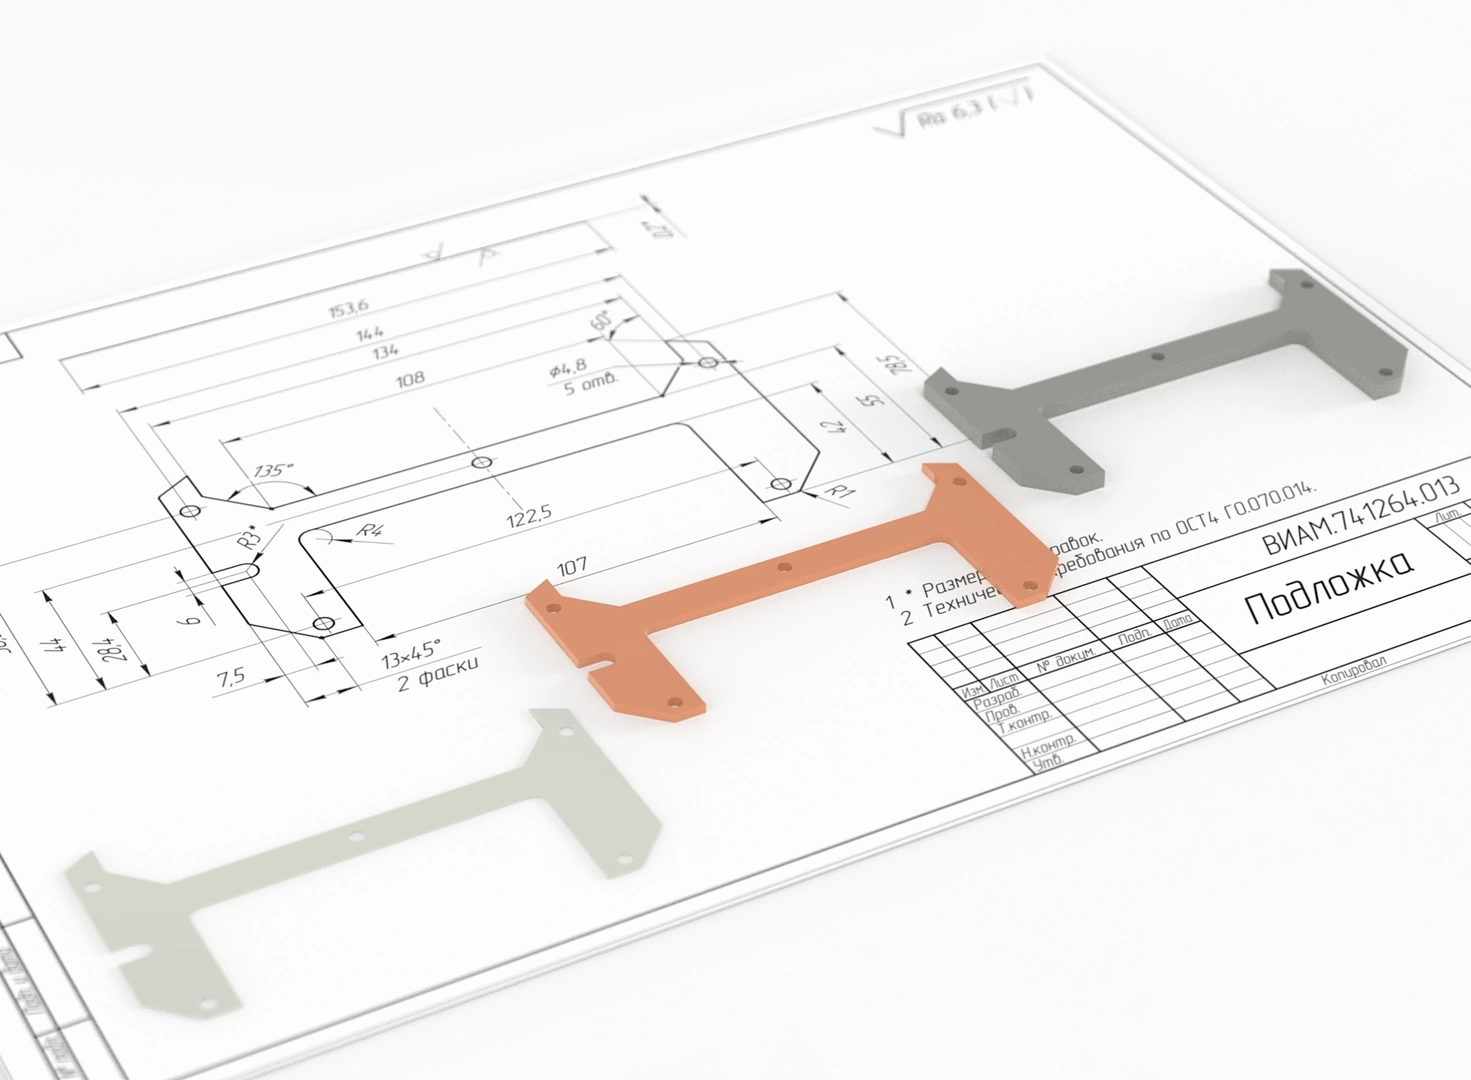
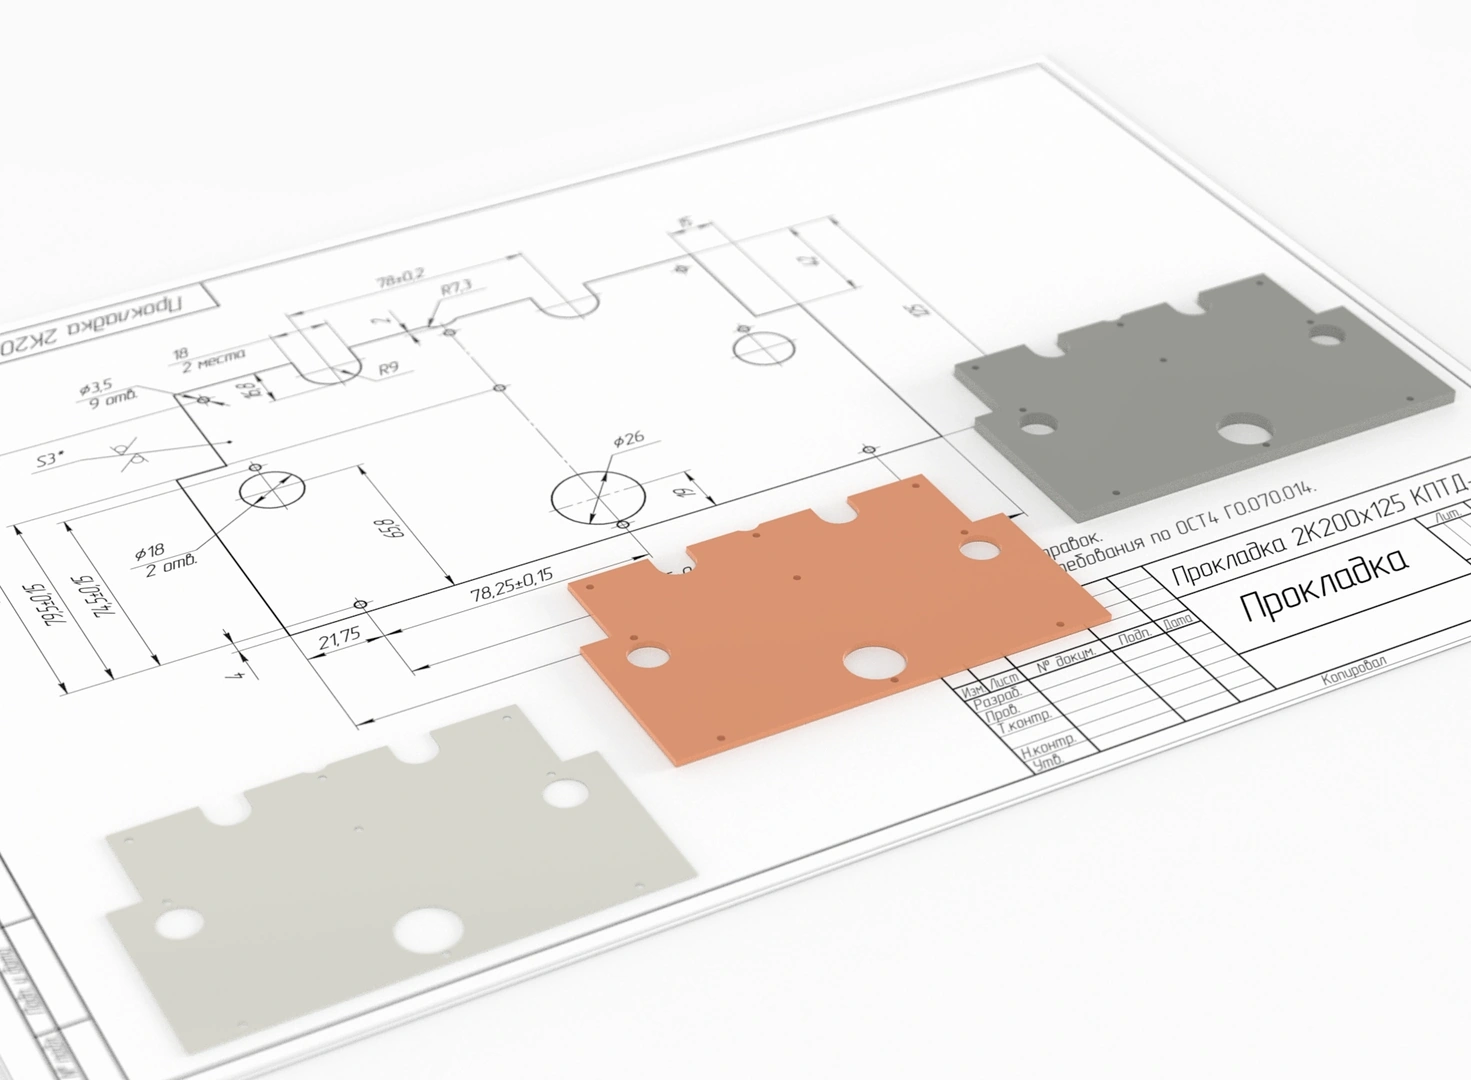
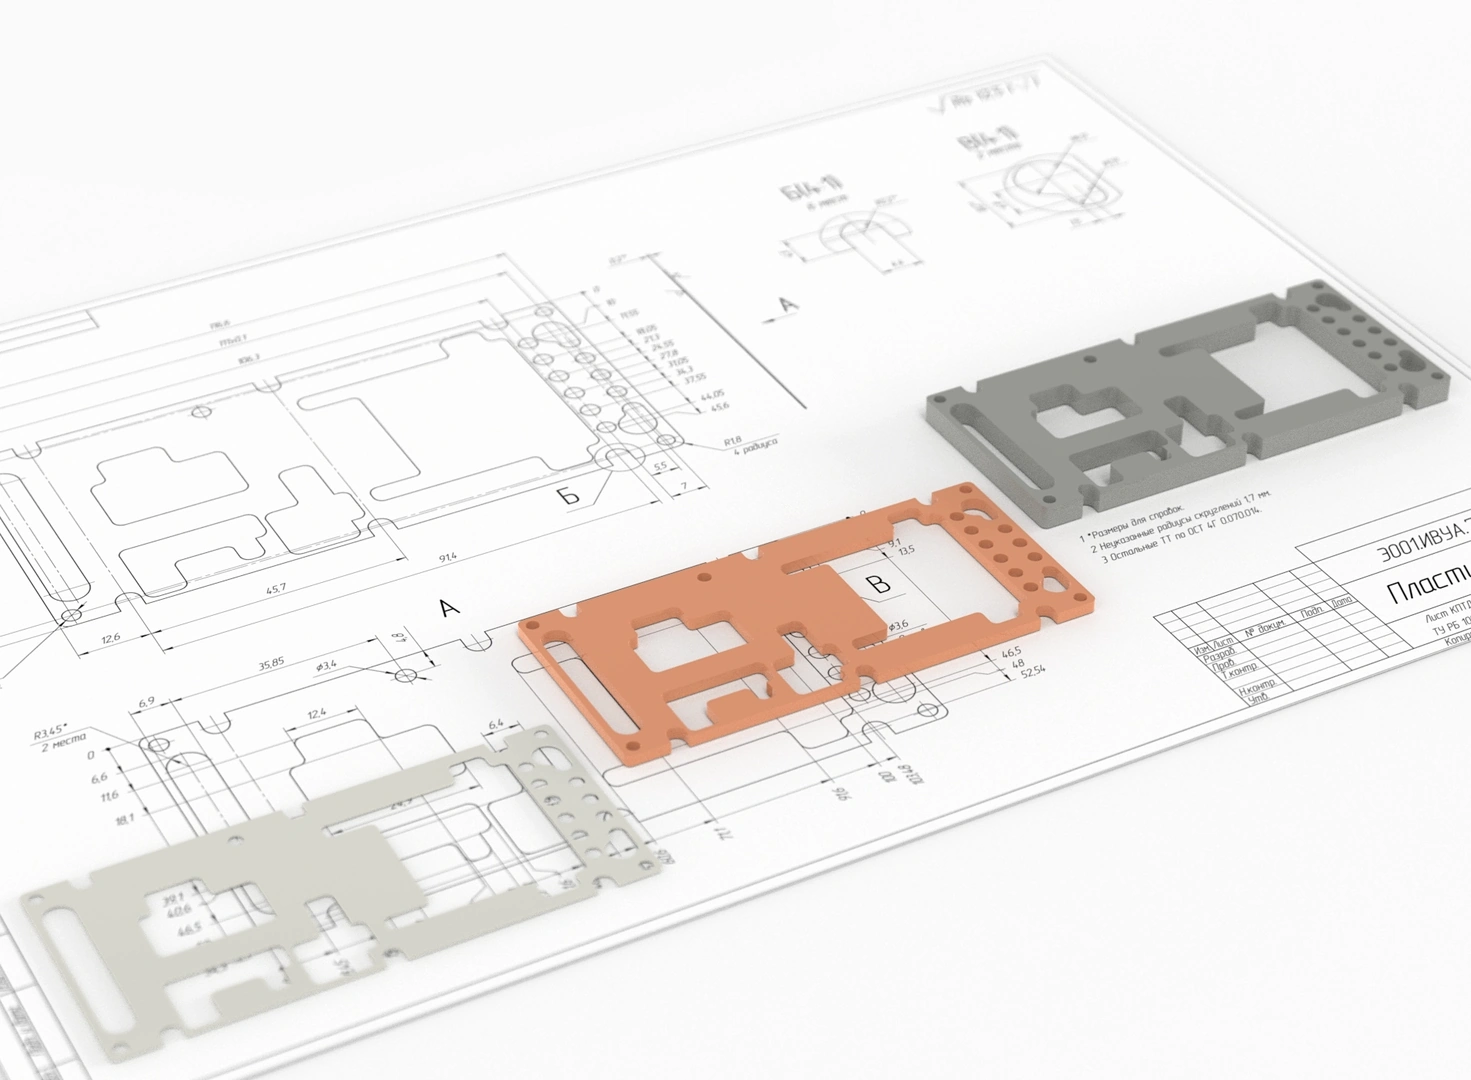
Сравнение параметров прокладок КПТД-2 и КПТД-2М
| Параметр прокладки | Материал КПТД-2 | Материал КПТД-2М |
|---|---|---|
| Тип материала | Силиконовый эластомер | Гелеобразный силикон |
| Твердость | 70 – 90 Shore A | 0 – 10 Shore A / 30 – 70 Shore 00 |
| Толщина, мм | 0,15 – 2,0 | 0,25 – 6,0 |
| Максимальный размер, мм | 370 × 1000 | 450 × 1000 |
| Армирование стеклотканью | Все толщины армированы стеклотканью | До 1,5 мм включительно |
| Теплопроводность | до 2,5 Вт/(м·К) | до 7,0 Вт/(м·К) |
| Липкость | По запросу возможно нанесение липкого слоя | Естественная двусторонняя липкость |
| Компенсация зазоров | До десятых долей миллиметра | До нескольких миллиметров |
| Механическая прочность | Высокая | Средняя, материал легко деформируется |
Какой материал выбрать?
КПТД-2
Оптимальный выбор для узлов с плоскими сопрягаемыми поверхностями, где требуются минимальное тепловое сопротивление и высокая механическая прочность.
КПТД-2М
Подойдёт для узлов с перепадами высот компонентов, неровными поверхностями и ограниченным усилием прижима, где требуется компенсировать зазоры и обеспечить эффективный тепловой контакт.
От чертежа до готовой прокладки
-
01
Чертёж заказчика
Изучаем конструкторскую документацию, размеры, допуски и условия эксплуатации изделия. Подойдут чертежи в PDF, DXF либо образцы прокладки.
-
02
Подбор материала
Подбираем оптимальный материал — КПТД-2 или КПТД-2М — с учётом требований к теплопроводности, электроизоляции, твёрдости и условий эксплуатации.
-
03
Изготовление
Изготавливаем прокладки методом плоттерной, лазерной или вырубной резки с высокой точностью геометрии.
-
04
Контроль качества
Сверяем соответствие размеров, толщины, геометрии и состояния кромки с требованиями конструкторской документации.
-
05
Готовая прокладка
Изделие полностью готово к установке и не требует дополнительной обработки.
-
06
Отгрузка
Осуществляем отгрузку единичных образцов и серийных партий в согласованные сроки.
Мы обеспечиваем полный цикл производства, контролируем каждый этап процесса и гарантируем соответствие готовых прокладок требованиям конструкторской документации.
Серийные прокладки КПТД-2
Серийные прокладки из материала КПТД-2/1 толщиной 0,22 мм для наиболее распространённых корпусов электронных компонентов. Всегда в наличии на складе!
Разместить заказ на прокладки


Отвечаем на частые вопросы
Что такое термоинтерфейс или теплопроводящий материал?

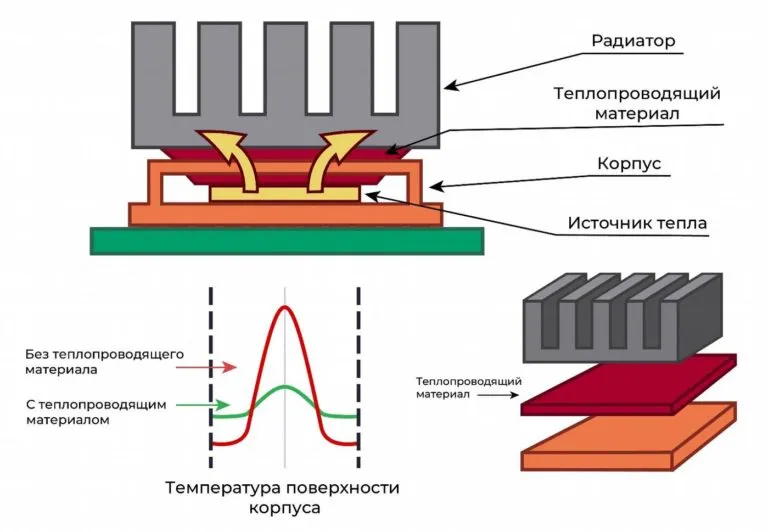
Термоинтерфейс (теплопроводящий материал) — это материал, который размещается между нагревающимся компонентом и системой охлаждения (например, радиатором) для улучшения теплопередачи.
Технические детали
Основная задача термоинтерфейса — заполнить микронеровности и воздушные зазоры между поверхностями, которые неизбежно возникают из-за шероховатости материалов. Поскольку воздух обладает очень низкой теплопроводностью, такие зазоры существенно ухудшают теплоотвод.
Термоинтерфейс вытесняет воздух из зоны контакта и формирует более эффективный теплопроводящий путь между источником тепла и радиатором, тем самым снижая тепловое сопротивление и улучшая охлаждение устройства.
Виды термоинтерфейсов
Существует множество разновидностей теплопроводящих материалов, включая:
- пасты
- заливочные компаунды
- листы и прокладки
- гели
- термоклеи
- плёнки и ленты
- припои
- материалы с фазовым переходом
По составу такие материалы обычно представляют собой полимерную матрицу, заполненную теплопроводящими наполнителями, например:
- керамическими частицами
- оксидами металлов
- алюминием
- графитом.
Наиболее распространённой основой для многих термоинтерфейсов является силикон, однако также применяются и несиликоновые системы, используемые в специализированных электронных устройствах.
Что такое теплопроводность и тепловое сопротивление?
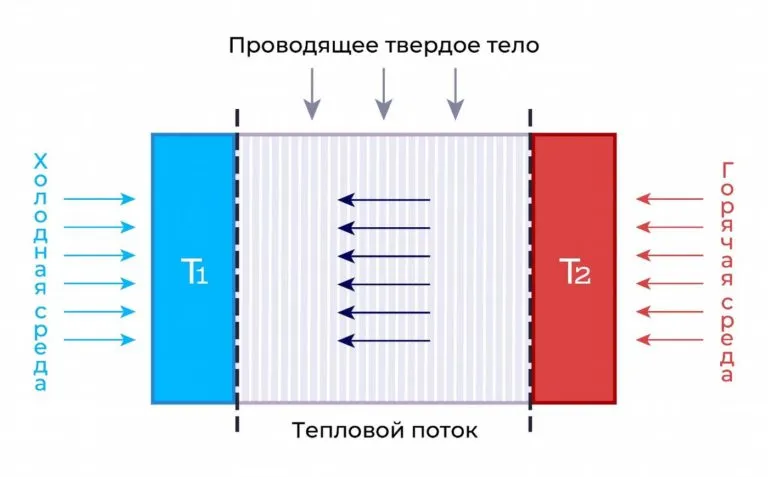
Теплопроводность характеризует способность материала передавать тепловую энергию, тогда как тепловое сопротивление показывает, насколько слой материала препятствует прохождению теплового потока. Эти параметры являются основными при выборе термоинтерфейсов и определяют эффективность отвода тепла от электронных компонентов.
Технические детали
Теплопроводящие материалы (термоинтерфейсы) используются для передачи тепла от нагревающихся компонентов — микросхем, силовых модулей, транзисторов — к радиатору или теплоотводящей конструкции. Их задача — уменьшить тепловое сопротивление между источником тепла и системой охлаждения.
Эффективность такого материала определяется двумя основными характеристиками:
- теплопроводностью
- тепловым сопротивлением
Теплопроводность
Теплопроводность (λ) — это физическое свойство материала, характеризующее его способность проводить тепло.
Передача тепла происходит за счёт:
- колебаний атомов в кристаллической решётке
- движения электронов (в металлах)
и возникает при наличии разности температур.
Единица измерения теплопроводности:
Вт/(м·К)
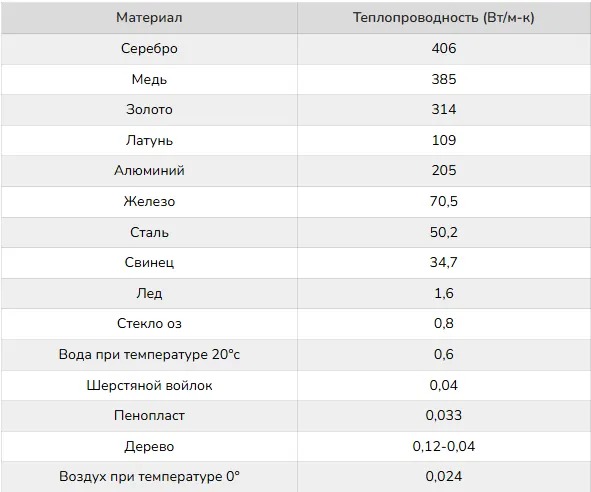
Чем выше теплопроводность материала, тем эффективнее он передаёт тепловую энергию.
Примеры:
| Материал | Теплопроводность |
|---|---|
| Медь | ~400 Вт/(м·К) |
| Алюминий | ~200 – 230 Вт/(м·К) |
| Термопрокладки | ~1 – 10 Вт/(м·К) |
| Воздух | ~0,024 Вт/(м·К) |
Воздух является очень плохим проводником тепла, поэтому даже микроскопические воздушные зазоры между поверхностями резко ухудшают теплоотвод.
Именно поэтому в электронике применяются термоинтерфейсы, которые заполняют неровности поверхности и вытесняют воздух из контактной зоны.
Важно понимать, что теплопроводность — это свойство самого материала, и она не зависит от формы, размера или толщины изделия.
Тепловое сопротивление
Хотя теплопроводность важна, на практике эффективность теплоотвода определяется тепловым сопротивлением слоя материала.
Тепловое сопротивление показывает, насколько сильно слой материала препятствует прохождению теплового потока.
Для однородного слоя материала оно определяется выражением:
где:
- R — тепловое сопротивление
- t — толщина материала
- λ — теплопроводность
Единица измерения:
м²·К/Вт
Из формулы видно, что тепловое сопротивление зависит от:
- теплопроводности материала
- толщины слоя
Поэтому даже материал с высокой теплопроводностью может плохо отводить тепло, если его слой слишком толстый.
Контактное тепловое сопротивление
Помимо сопротивления самого материала, существенную роль играет контактное тепловое сопротивление.
Оно возникает на границах:
- источник тепла — термоинтерфейс
- термоинтерфейс — радиатор
Реальные поверхности никогда не являются идеально гладкими. Между ними присутствуют:
- микронеровности
- пустоты
- воздушные зазоры
Поскольку воздух имеет крайне низкую теплопроводность, такие зазоры значительно ухудшают теплообмен.
Использование мягких и эластичных термоинтерфейсов позволяет:
- заполнить микронеровности
- вытеснить воздух
- уменьшить контактное тепловое сопротивление.
Тепловой импеданс
Тепловой импеданс — это суммарное сопротивление теплопередаче всей системы.
Он включает:
- сопротивление контакта с источником тепла
- сопротивление материала
- сопротивление контакта с радиатором
Именно суммарный тепловой импеданс определяет реальную эффективность теплоотвода.
Практический вывод
При выборе теплопроводящего материала важно учитывать не только его теплопроводность, но и ряд основных факторов, влияющих на эффективность теплоотвода:
- толщину термоинтерфейса
- контактное тепловое сопротивление
- шероховатость и плоскостность поверхностей
- давление прижима
- рабочие температуры
- эластичность и сжимаемость материала
- долговременную стабильность материала (высыхание, усадка)
Даже небольшое снижение суммарного теплового сопротивления может существенно улучшить температурный режим устройства и повысить его надёжность. Известно, что повышение температуры p-n перехода микросхемы всего на 10 °C может примерно вдвое увеличить вероятность отказа устройства.
Поэтому правильный выбор термоинтерфейса является важным фактором обеспечения долговечности и стабильной работы электронных систем.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Что важнее — распределение тепла или отвод тепла?
Распределение тепла и его отвод являются двумя взаимосвязанными этапами управления температурой в электронных устройствах.
Распределение тепла обеспечивает равномерное распространение тепловой энергии от локального источника по большей площади конструкции. Это позволяет снизить локальные перегревы и эффективно передать тепло к элементам системы охлаждения.
Отвод тепла отвечает за удаление накопленной тепловой энергии из системы в окружающую среду — обычно через радиаторы, теплообменники или воздушный поток.
Эффективное управление температурой требует правильного сочетания обоих процессов.
Технические детали
Распределение тепла
В электронных устройствах тепло обычно выделяется в небольших локальных областях, например в кристалле микросхемы или силовом транзисторе.
Если тепло не распределяется по большей площади, возникают локальные перегревы, которые могут привести к:
- снижению эффективности работы устройства
- ускоренному старению компонентов
- выходу оборудования из строя.
Поэтому важной задачей является распространение тепла от источника к более крупным теплоотводящим поверхностям, таким как:
- теплоотводящие пластины
- металлические корпуса
- радиаторы.
Отвод тепла
После распределения тепла по поверхности конструкции необходимо обеспечить его эффективное удаление в окружающую среду.
Это может происходить за счёт:
- естественной или принудительной конвекции воздуха
- использования радиаторов
- жидкостного охлаждения
- тепловых трубок и других теплопередающих элементов.
Если скорость генерации тепла превышает способность системы охлаждения рассеивать его, температура устройства начинает повышаться.
Важность правильной конструкции
На практике эффективное охлаждение достигается за счёт комплексного подхода, который включает:
- оптимальное распределение тепла внутри конструкции
- эффективную передачу тепла к радиатору
- достаточную площадь теплообмена с окружающей средой.
Во многих случаях правильная компоновка устройства и эффективное распределение тепла позволяют значительно снизить требования к системе охлаждения.
Практический вывод
Наиболее эффективное управление температурой достигается при совместной оптимизации распределения и отвода тепла. Правильная конструкция теплового пути позволяет уменьшить локальные перегревы и обеспечить стабильную работу электронных устройств.
Как температура влияет на теплопроводность?
Температура оказывает заметное влияние на теплопроводность материалов, однако характер этого влияния зависит от их физической природы.
У разных типов материалов теплопроводность может увеличиваться, уменьшаться или изменяться нелинейно при изменении температуры. Поэтому при выборе теплопроводящего материала важно учитывать реальный рабочий диапазон температур устройства, поскольку его тепловые характеристики могут существенно отличаться от значений, указанных при стандартных условиях измерения.
Технические детали
Теплопроводность материалов определяется механизмами переноса тепловой энергии. Основными переносчиками тепла являются:
- электроны (в металлах)
- фононы — колебания кристаллической решётки (в диэлектрических материалах).
Изменение температуры влияет на эти процессы по-разному для различных типов материалов.
Металлы
В металлах тепло в основном переносится свободными электронами.
При повышении температуры усиливается рассеяние электронов на колебаниях кристаллической решётки, что уменьшает их среднюю длину свободного пробега. В результате теплопроводность большинства металлов уменьшается с ростом температуры.
Неметаллические твёрдые материалы
В диэлектриках и керамиках тепло переносится главным образом фононами — колебаниями кристаллической решётки.
Зависимость теплопроводности от температуры в таких материалах может быть сложной и зависит от структуры материала, наличия дефектов и механизма рассеяния фононов. В ряде случаев теплопроводность может сначала увеличиваться с ростом температуры, а затем уменьшаться.
Газы
В газах теплопроводность определяется движением молекул.
С повышением температуры скорость движения молекул увеличивается, что приводит к более интенсивному переносу энергии между ними. Поэтому теплопроводность газов обычно возрастает при повышении температуры.
Фазовые переходы
При фазовых переходах теплопроводность может существенно изменяться.
Например, при переходе вещества из твёрдого состояния в жидкое его теплопроводность обычно снижается, поскольку структура материала становится менее упорядоченной.
Анизотропные материалы
Некоторые материалы обладают анизотропной теплопроводностью, то есть их способность проводить тепло зависит от направления в кристаллической структуре.
В таких материалах теплопроводность может значительно различаться вдоль разных осей кристалла и изменяться с температурой. Примером являются сапфир, графит и некоторые керамические материалы.
Практический вывод
Поскольку теплопроводность материалов может существенно зависеть от температуры, при выборе термоинтерфейса важно учитывать рабочий температурный диапазон устройства и реальные условия эксплуатации.
Это позволяет более точно оценить эффективность теплоотвода и обеспечить стабильную работу электронных систем.
На что обратить внимание при выборе теплопроводящего материала?
При выборе теплопроводящего материала важно учитывать несколько параметров, определяющих эффективность отвода тепла и удобство применения.
К ключевым характеристикам относятся:
- теплопроводность материала
- толщина слоя термоинтерфейса
- способность материала заполнять неровности поверхности
Дополнительно следует учитывать технологичность применения, механические свойства материала и экономическую эффективность решения.
Технические детали
Теплопроводность
Теплопроводность характеризует способность материала передавать тепловую энергию при наличии температурного градиента.
Она измеряется в:
Вт/(м·К)
Чем выше теплопроводность материала, тем эффективнее он может проводить тепло между нагревающимся компонентом и системой охлаждения.
Однако высокая теплопроводность сама по себе не гарантирует эффективного теплоотвода — важную роль также играют толщина материала и качество контакта между поверхностями.
Способность заполнять неровности
Реальные поверхности никогда не являются идеально гладкими. Между ними присутствуют микронеровности и полости, заполненные воздухом, который обладает крайне низкой теплопроводностью.
Поэтому важным свойством термоинтерфейса является его способность заполнять микронеровности поверхности и вытеснять воздух из зоны контакта.
Это свойство зависит от:
- вязкости материала
- его эластичности и сжимаемости
- давления прижима между поверхностями.
Чем лучше материал заполняет микро полости, тем ниже будет контактное тепловое сопротивление при условии соблюдения других условий эффективного теплоотвода.
Толщина слоя
Толщина термоинтерфейса напрямую влияет на тепловое сопротивление. Для однородного слоя материала тепловое сопротивление определяется соотношением:
где
- R — тепловое сопротивление
- t — толщина слоя
- λ — теплопроводность.
Поэтому при прочих равных условиях чем меньше толщина слоя термоинтерфейса, тем эффективнее происходит передача тепла.
Площадь контакта
Тепловое сопротивление зависит и от площади, через которую проходит тепло.
Для слоя материала используется более полная форма:
где
- t — толщина
- λ — теплопроводность
- A — площадь контакта.
Чем больше площадь контакта, тем ниже тепловое сопротивление.
Дополнительные критерии выбора
Технологичность применения
Различные типы термоинтерфейсов отличаются удобством нанесения и монтажа.
Например:
- термопасты и гели хорошо заполняют микронеровности, но требуют аккуратного дозирования и могут усложнять производственный процесс;
- теплопроводящие листы и прокладки проще в монтаже и обеспечивают стабильную толщину слоя, но не всегда могут заполнить все неровности и зазоры.
Выбор зависит от требований к производственному процессу и конструкции устройства.
Стоимость
Стоимость термоинтерфейса обычно возрастает с увеличением его теплопроводности. Это связано с усложнением технологий производства и использовании более дорогого сырья.
При выборе термоинтерфейса следует учитывать баланс между тепловыми характеристиками материала и его стоимостью. Применение материалов с максимально высокой теплопроводностью не всегда экономически оправдано, поскольку требуемую эффективность теплоотвода часто можно обеспечить за счёт оптимизации толщины интерфейса, улучшения контактных условий и правильного выбора типа материала.
Сжимаемость и давление прижима
Для эффективной работы термоинтерфейса необходимо обеспечить достаточное давление между контактирующими поверхностями.
Менее твёрдые и эластичные материалы позволяют:
- лучше компенсировать неровности поверхности
- снизить контактное тепловое сопротивление
- работать при меньших усилиях прижима
Это особенно важно в конструкциях с ограниченным механическим давлением.
Практический вывод
Оптимальный выбор термоинтерфейса требует учета сразу нескольких факторов: теплопроводности материала, толщины слоя, способности заполнять микронеровности, условий монтажа и стоимости решения.
Только комплексный анализ этих параметров позволяет обеспечить эффективный теплоотвод и надёжную работу электронного устройства.
Какие ещё факторы влияют на теплопроводность?
На эффективность теплопередачи влияет не только тип материала и его паспортная теплопроводность. На реальную работу теплопроводящих материалов также воздействуют конструктивные и эксплуатационные параметры, такие как толщина слоя, плотность материала, давление при монтаже и условия окружающей среды.
Поэтому при проектировании системы охлаждения важно учитывать не только значение теплопроводности из технической документации, но и условия фактического применения материала.
Технические детали
Толщина слоя
Толщина материала напрямую влияет на тепловое сопротивление теплового интерфейса.
Даже материал с высокой теплопроводностью может работать неэффективно при слишком большой толщине слоя. Поэтому при проектировании стремятся использовать минимально необходимую толщину, обеспечивающую заполнение неровностей поверхности.
Плотность и структура материала
Плотность и внутренняя структура материала оказывают значительное влияние на его теплопроводность.
Материалы с более плотной структурой обычно обладают более высокой теплопроводностью, поскольку атомы и молекулы расположены ближе друг к другу, что облегчает передачу тепловой энергии.
Давление при монтаже
При использовании термоинтерфейсов важную роль играет давление прижатия между поверхностями.
При увеличении давления:
- уменьшается количество воздушных зазоров
- улучшается контакт между поверхностями
- снижается контактное тепловое сопротивление.
Это особенно важно при использовании теплопроводящих прокладок и паст.
Содержание влаги
В пористых материалах влажность может заметно влиять на теплопроводность.
Вода проводит тепло значительно лучше воздуха, поэтому увеличение влажности может временно повысить теплопроводность материала. Однако в большинстве электронных устройств стараются минимизировать влияние влаги из-за рисков коррозии и деградации материалов.
Фазовое состояние материала
Теплопроводность сильно зависит от фазового состояния вещества.
Например, при переходе из твёрдого состояния в жидкое теплопроводность обычно уменьшается из-за более хаотичной структуры вещества.
Старение материалов
Со временем теплопроводящие материалы могут изменять свои свойства под воздействием:
- температурных циклов
- механических нагрузок
- окисления и химических процессов.
Это может приводить к изменению структуры материала, образованию пустот или ухудшению контакта между поверхностями, что увеличивает тепловое сопротивление.
Практический вывод
Эффективность теплоотвода определяется не только теплопроводностью материала, но и условиями его применения — толщиной слоя, качеством контакта между поверхностями, давлением при монтаже и стабильностью свойств материала в процессе эксплуатации.
Поэтому при проектировании систем охлаждения важно учитывать весь комплекс факторов, влияющих на теплопередачу.
Каковы наиболее важные факторы, влияющие на экономичное и эффективное управление температурой?
Для эффективного и экономичного управления температурой в электронных устройствах необходимо обеспечить минимальное тепловое сопротивление между источником тепла и системой охлаждения.
На практике это достигается за счёт трёх основных действий:
- использования термоинтерфейса с подходящей теплопроводностью
- формирования максимально тонкого и равномерного слоя материала
- обеспечения полного заполнения контактной зоны без воздушных зазоров
Также важно проводить испытания готовой конструкции, поскольку фактическая эффективность теплоотвода зависит от совокупности конструктивных и технологических факторов.
Технические детали
Эффективность теплоотвода в электронных устройствах определяется несколькими ключевыми параметрами.
Теплопроводность материала
Материал термоинтерфейса должен обладать достаточной теплопроводностью для эффективной передачи тепла от источника к радиатору. Однако высокая теплопроводность сама по себе не гарантирует эффективного теплоотвода — большое значение имеют условия контакта между поверхностями.
Качество контакта между поверхностями
Одним из наиболее важных факторов является устранение воздушных зазоров в зоне контакта. Даже небольшие полости, заполненные воздухом, значительно увеличивают тепловое сопротивление, поскольку воздух обладает крайне низкой теплопроводностью.
Термоинтерфейс должен обеспечивать:
- равномерное распределение материала
- заполнение микронеровностей поверхностей
- стабильный контакт между элементами.
Толщина слоя материала
Толщина термоинтерфейса напрямую влияет на тепловое сопротивление теплового пути.
При прочих равных условиях чем тоньше слой материала, тем ниже тепловое сопротивление и эффективнее передача тепла.
Однако слой должен оставаться достаточно толстым и эластичным, чтобы компенсировать неровности поверхностей и полностью вытеснить воздух из контактной зоны.
Отсутствие пустот и дефектов
Для эффективного теплообмена важно, чтобы в термоинтерфейсе отсутствовали:
- воздушные включения
- пустоты
- неравномерности распределения материала.
Такие дефекты могут значительно увеличить тепловое сопротивление интерфейса.
Необходимость экспериментальной проверки
Реальная эффективность теплоотвода определяется совокупностью факторов:
- теплопроводностью материала
- толщиной слоя
- давлением прижима
- качеством обработки поверхностей
- геометрией конструкции.
Поэтому испытания и тепловые измерения готовой сборки являются наиболее надёжным способом оценки эффективности системы охлаждения.
Практический вывод
Наиболее эффективным решением является термоинтерфейс, обеспечивающий минимальное суммарное тепловое сопротивление теплового пути. Это достигается за счёт правильного выбора материала, оптимальной толщины слоя и обеспечения качественного контакта между поверхностями.
Правильно подобранный термоинтерфейс позволяет повысить надёжность и долговечность электронных устройств за счёт поддержания стабильного температурного режима.
Являются ли первоначальные показатели теплового сопротивления хорошим показателем долгосрочной надёжности и срока службы устройства?
Нет. Начальные значения теплового сопротивления термоинтерфейса не всегда отражают его поведение в процессе эксплуатации.
Под воздействием термоциклирования, механических нагрузок и вибраций структура интерфейса может изменяться. Со временем это может приводить к образованию пустот или частичной потере контакта между поверхностями, что увеличивает тепловое сопротивление и ухудшает теплоотвод.
Для обеспечения долгосрочной надёжности важно использовать материалы, которые сохраняют механическую стабильность и эластичность при многократных изменениях температуры.
Технические детали
Термоциклирование и механические напряжения
В процессе эксплуатации электронные устройства постоянно испытывают изменения температуры. Различные материалы конструкции — корпус микросхемы, термоинтерфейс и радиатор — имеют разные коэффициенты теплового расширения.
При нагреве и охлаждении это приводит к возникновению механических напряжений в зоне контакта, которые могут:
- нарушать контакт между поверхностями
- изменять распределение термоинтерфейса
- увеличивать тепловое сопротивление интерфейса.
Образование пустот
Под воздействием механических нагрузок или длительной эксплуатации в термоинтерфейсе могут возникать:
- воздушные полости
- локальные зоны отслоения
- неравномерное распределение материала.
Появление таких дефектов значительно увеличивает тепловое сопротивление интерфейса и может привести к повышению температуры электронных компонентов.
Эффект выдавливания материала (pump-out)
В некоторых типах термоинтерфейсов, особенно пастах и гелях, при многократных циклах нагрева и охлаждения может происходить постепенное выдавливание материала из зоны контакта.
Это явление известно как pump-out эффект.
В результате:
- уменьшается количество материала в контактной зоне
- появляются пустоты
- увеличивается тепловое сопротивление.
Влияние механических свойств материала
Материалы, которые сохраняют эластичность и стабильность свойств во всём рабочем температурном диапазоне, обычно демонстрируют более высокую долговременную надёжность.
Такие материалы лучше компенсируют:
- тепловое расширение компонентов
- вибрационные нагрузки
- механические деформации конструкции.
Практический вывод
При выборе термоинтерфейса важно учитывать не только его начальные тепловые характеристики, но и долговременную стабильность свойств.
Материалы, способные сохранять эластичность и контакт между поверхностями при многократных температурных циклах, обеспечивают более надёжную работу системы охлаждения и увеличивают срок службы электронных устройств.
Особенности заливки изделий
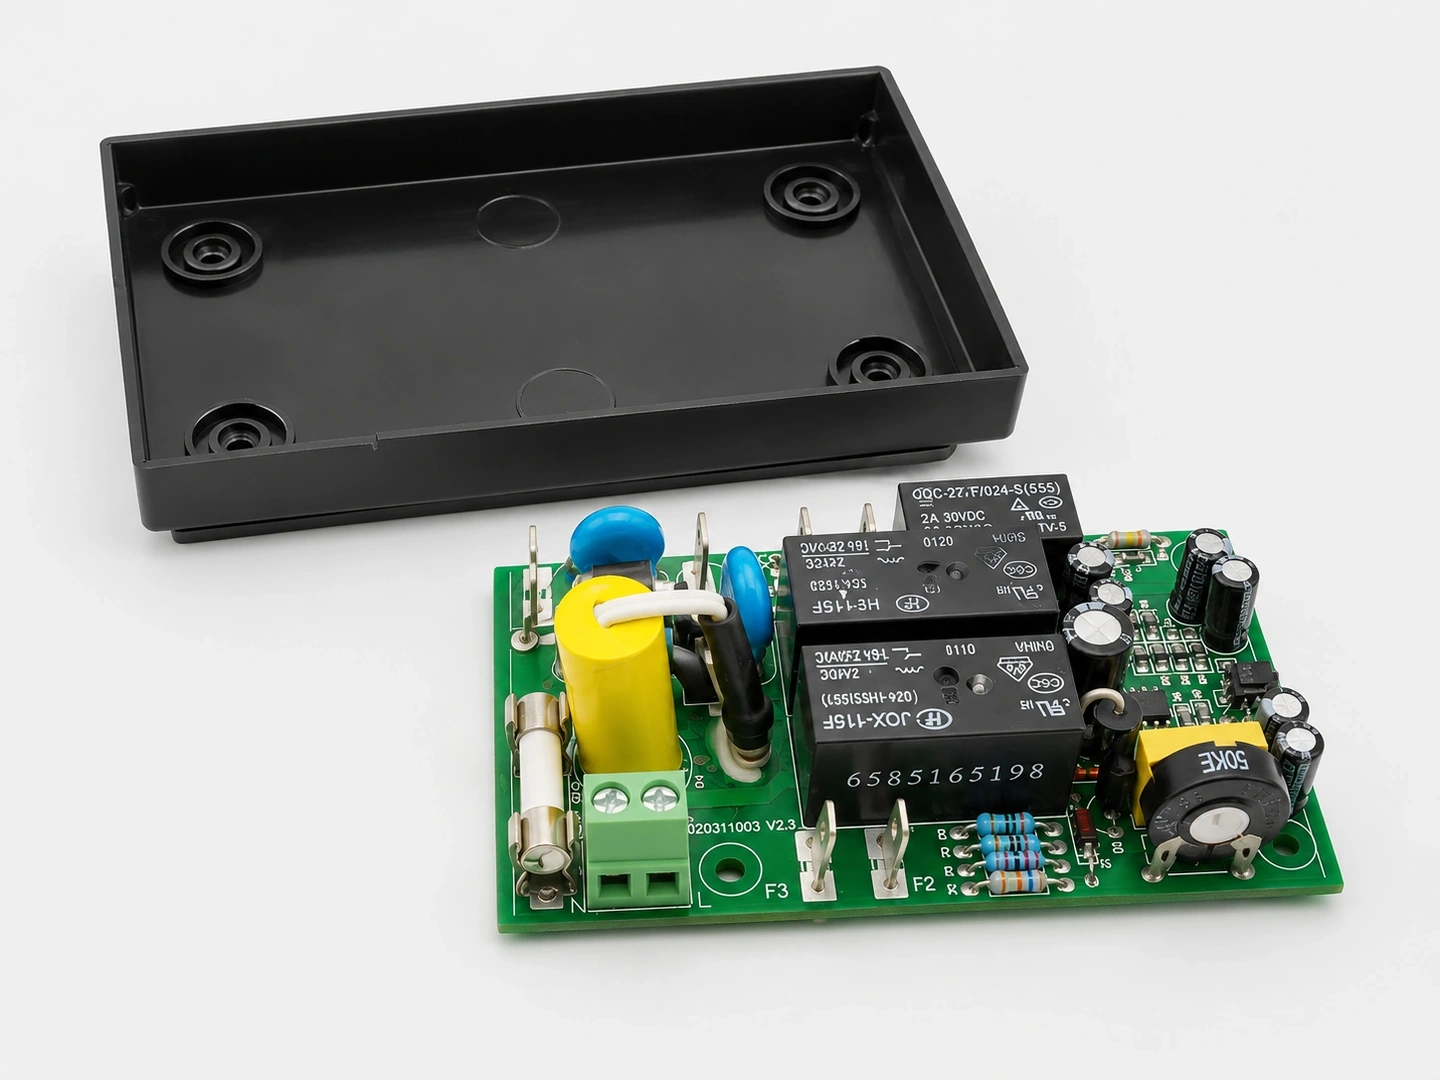
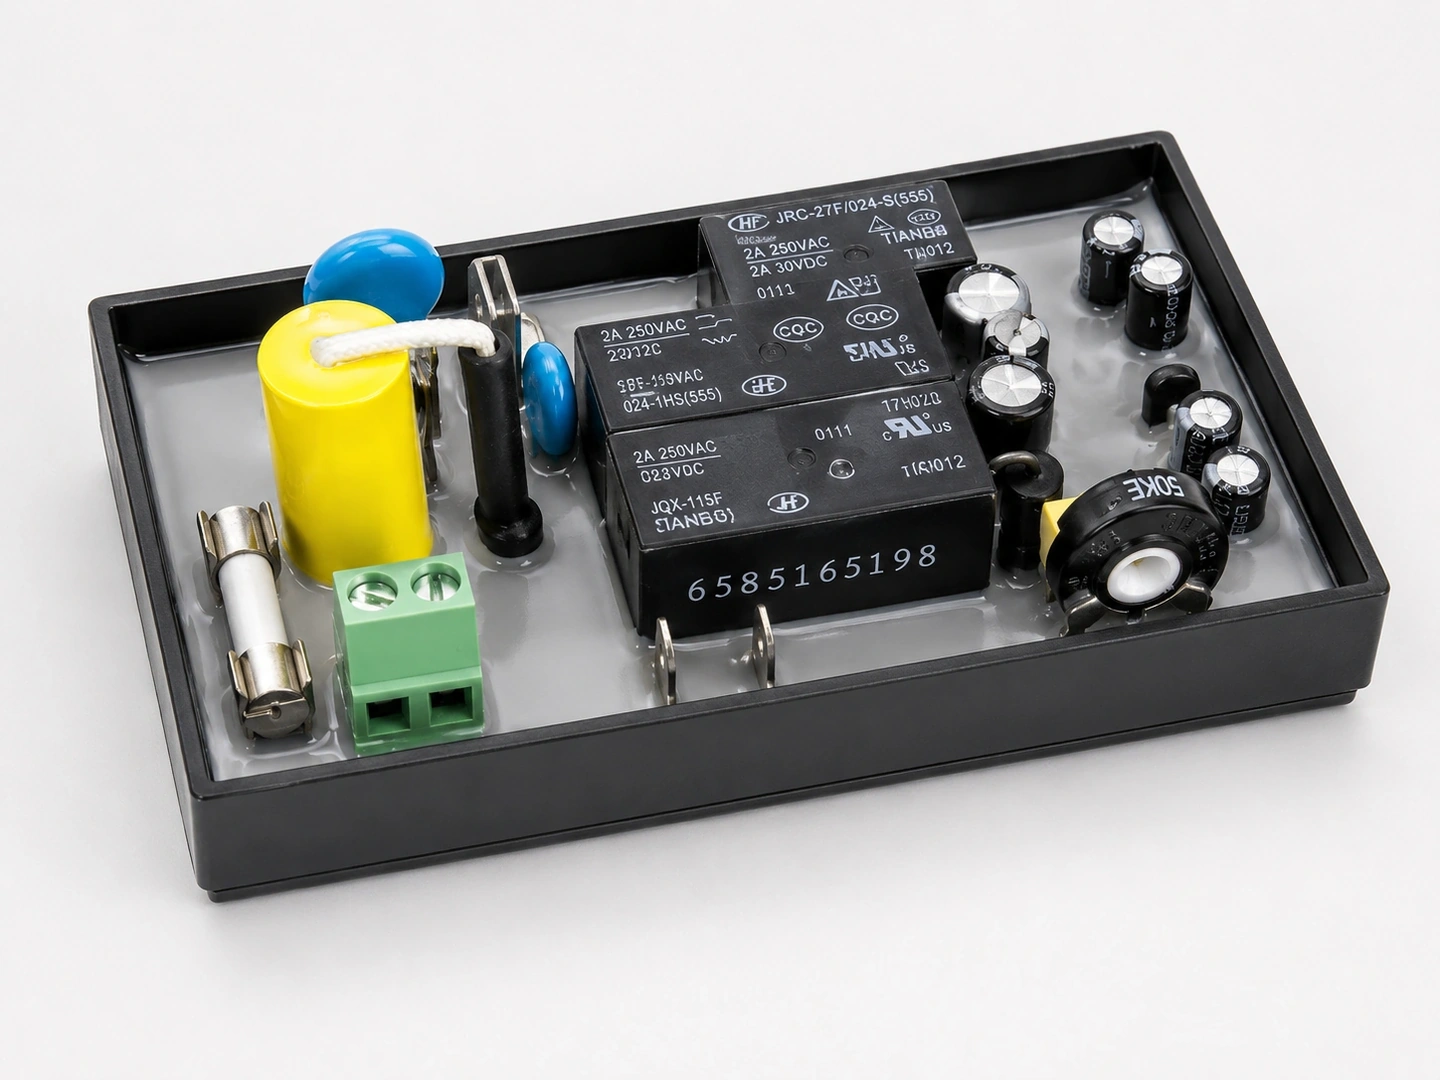
КПТД-1 применяется для заливки электронных плат, блоков управления, источников питания, LED-модулей, силовой электроники, датчиков, преобразователей, автомобильной электроники и другого электротехнического оборудования, где одновременно требуются надежная защита и эффективный теплоотвод.
Выбор компаунда и технологический процесс
Полная или частичная заливка электронной платы в корпусе является основным направлением применения компаундов КПТД-1. Максимальная толщина слоя компаунда при заливке, как правило, не превышает 4 – 6 мм. При правильном подборе заливочной вязкости и технологии нанесения компаунда возможна проливка зазоров между платой и корпусом шириной от 0,1 – 0,3 мм.
Технологический процесс
Основные операции технологического процесса заливки изделий в корпусе:
- Подготовка поверхностей корпуса и платы (очистка, обезжиривание, нанесение грунтовки-подслоя);
- Приготовление компаунда: вымешивание компонентов А и Б в исходной таре до равномерной консистенции, дозирование компонентов А и Б по массе в емкость приготовления компаунда, смешивание;
- Заливка приготовленного компаунда в корпус с электронной платой;
- При заливке электронной платы в корпусе, как правило, осуществляется обработка последнего на вибростоле для заполнения компаундом микрощелей и выхода пузырьков воздуха (заполнение газовых полостей), обработка в вакуумной камере для выхода микропузырьков воздуха, выдерживание в термокамере при 60 – 85 °С для быстрого отверждения компаунда.
Пример выбора компаунда
При выборе компаунда для корпусной заливки важно учитывать два параметра: заливочную вязкость и теплопроводность. Эти характеристики определяют, насколько хорошо материал заполняет зазоры и отводит тепло.
Рассмотрим два компаунда: КПТД-1/1Л-2,5 (К1/90) и КПТД-1/1Т-12,5 (К4).
К1/90 имеет заливочную вязкость в 5 раз ниже, чем К4. Поэтому он способен заполнять более узкие конструктивные зазоры — от 0,35 мм, тогда как для К4 требуется зазор не менее 1 мм.
При этом теплопроводность К4 в 1,6 раза выше, чем у К1/90. Однако при корпусной заливке важна не только теплопроводность материала, но и фактическая толщина слоя.
При толщине слоя 0,35 мм для К1/90 удельное термическое сопротивление составляет 7,17 (К·см²)/Вт. Для К4 при толщине слоя 1,0 мм оно составляет 12,72 (К·см²)/Вт.
Таким образом, при небольших зазорах К1/90 может обеспечить более эффективный теплоотвод за счёт возможности формирования более тонкого слоя.
Итоговые рекомендации
Для корпусной заливки с минимальными зазорами целесообразно рассматривать компаунд КПТД-1/1Л-2,5 (К1/90). В приведённом примере его применение обеспечивает в 1,8 раза более высокий теплоотвод, чем К4. Кроме того, за счёт меньшей минимальной толщины слоя и плотности массовый расход К1/90 оказывается в 3,7 раза ниже.
Для процессов заливки и капсулирования с заданной толщиной слоя, где толщина не зависит от заливочной вязкости, ключевым параметром становится теплопроводность компаунда: чем выше теплопроводность, тем ниже термическое сопротивление слоя.
С учётом этих факторов:
- КПТД-1/1Л-2,5 (К1/90) и КПТД-1/1Т-5,5 (К1) — для корпусной заливки, в том числе при небольших зазорах;
- КПТД-1/3Л-10,5 (К6) и КПТД-1/3Т-15,0 (К7) — для заливки с нормируемыми зазорами и капсулирования.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Особенности капсулирования изделий
Капсулирование — это сплошное или частичное нанесение слоя компаунда только на поверхность электронной платы толщиной, как правило, 0,5 – 1,0 мм. Такой способ снижает расход материала, позволяет контролировать покрытие после отверждения и обеспечивает степень защиты оболочки IP68.
Технические детали
Капсулирование – это сплошное или частичное нанесение слоя компаунда только на поверхность самой электронной платы. При капсулировании толщина слоя компаунда, как правило, не превышает 0,5 – 1,0 мм.
В условиях массового производства при существенных габаритах заливаемых изделий преимущества капсулирования очевидны: наименьший по сравнению с полной заливкой в корпусе расход компаунда, полный контроль качества покрытия после отверждения, возможность извлечения капсулированного изделия из корпуса для проверки работоспособности и замены. Опыт полного капсулирования электронных плат показывает, что покрытие КПТД-1 обеспечивает степень защиты оболочки IP68 (длительное время работы под водой на глубине более 1 м).
Технологический процесс
Основные операции технологического процесса капсулирования изделий:
- Подготовка поверхности платы и электронных элементов: чистка, обезжиривание, нанесение грунтовки-подслоя, сушка;
- Приготовление компаунда: вымешивание компонентов А и Б в исходной таре до равномерной консистенции, дозирование компонентов А и Б по массе в емкость приготовления компаунда, смешивание;
- Дозирование компаунда на каждую плату;
- Распределение компаунда по плате специальной автоматической дозирующей головкой или вручную кистью;
- Выдерживание покрытой платы в термокамере при 60 – 85 °С для быстрого отверждения компаунда;
- Визуальный контроль качества покрытия;
- Выборочный ультразвуковой контроль толщины покрытия.
Автоматизированные системы заливки
В настоящее время процессы заливки в корпус и капсулирования достаточно автоматизированы с применением специальных двухкомпонентных дозаторов для дозирования по объему (массе) смешивания и подачи компаунда, а также координатных роботов для позиционирования подающей головки дозатора. Преимущество автоматизированных систем нанесения заключается в возможности полной интеграции в конвейерную линию при массовом производстве, а также в возможности работы в полуавтоматическом режиме при наличии оператора и устройства дозирования в виде ручного пистолета.
Среди производителей двухкомпонентных дозаторов следует выделить оборудование фирмы SECMER серии DOSAMIX, серии PU и RIM, системы дозирования PD44 и PR70 фирмы Graco, системы дозирования Liquid Control LC120FR, Liquid Control MINI, IJ30C, IJ40C компании Fisnar Liquid Control.
Возможности перечисленных дозирующих систем позволяют использовать компоненты А и Б с различной вязкостью, включая силиконы с различными наполнителями при соотношении смешивания от 1:1 до 100:1.
Опыт применения компаундов КПТД-1 на автоматизированных технологических участках заливки показал их полное соответствие требованиям данного дозирующего оборудования по точности смешивания и дозирования.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Расчет свойств КПТД-1
Теплопроводящие свойства компаундов КПТД-1 оцениваются по модели термического сопротивления слоя: учитываются контактные сопротивления на границах и вклад толщины и теплопроводности компаунда. Расчёт позволяет сравнить марки и оценить перепад температур в конкретном узле.
Технические детали
Модель расчёта
Для оценки теплопроводящих свойств компаундов КПТД-1 применяется математическая модель расчета термического сопротивления. В данном случае суммарное удельное термическое сопротивление теплопередаче R включает термическое сопротивление на границе «теплоотдающая контактная поверхность – поверхность слоя компаунда» R1S , термическое сопротивление, зависящее от толщины δ и теплопроводности λ слоя компаунда δ/λ , а также термическое сопротивление на границе «поверхность слоя компаунда – теплопринимающая контактная поверхность» R2S.
При заливке и полимеризации между контактными поверхностями поверхность компаунда даже на микроуровне в основном полностью повторяет контур контактной поверхности, что значительно снижает суммарное удельное контактное термическое сопротивление RS.
Коэффициенты и данные
Для расчета термического сопротивления слоя компаунда RF следует принимать следующие значения эмпирических коэффициентов:
- компаунды КПТД-1 легкого наполнения (Л) RS = 0,17 (К⋅см²)/Вт
- компаунды КПТД-1 тяжелого наполнения (Т) RS = 0,22 (К⋅см²)/Вт
При этом значение теплопроводности λ для конкретной марки компаунда берется из таблицы «Технические характеристики», или из удостоверения о качестве, которое прилагается к поставляемой продукции.
Пример выбора
Пример 1. Плата контроллера двигателя с целью комплексного отвода тепла и герметизации от внешней среды вклеивается компаундом КПТД-1/1Т-12,5 в алюминиевый корпус, имеющий внешний воздушный радиатор. Средняя толщина слоя компаунда между платой и корпусом после полимеризации δ составляет 0,35 мм, площадь теплоотдающей поверхности F микропроцессора на плате составляет 10,5 см². Требуется определить термическое сопротивление слоя компаунда RF для оценки достаточности теплоотвода от микропроцессора на корпус контроллера, а также рассчитать перепад температур ΔT между поверхностью микропроцессора и корпусом при значении отводимой тепловой мощности Q = 15 Вт.
Принимаем значение RS = 0,22 (К⋅см²)/Вт для компаундов тяжелого наполнения;
Из удостоверения о качестве принимаем значение теплопроводности компаунда λ = 0,84 Вт/(м⋅K);
Рассчитываем R = RS + δ / λ R = 4,39 (К⋅м2)/Вт;
Определяем значение RF по формуле 4: RF = 0,418 К/Вт ;
Рассчитываем перепад температур, используя формулу 1: ΔT = RF ⋅ Q ΔT = 6,3 °С
Итоговые рекомендации
Альтернативный расчет
Для примера 1 при применении компаунда КПТД-1/3Т-15,5 (К7) имеем:
- λ = 1,27 Вт/(м⋅K)
- R = 2,98 (К⋅м2)/Вт
- RF = 0,283 К/Вт
- ΔT = 4,3 °С
Вывод: Использование компаунда с более высокой теплопроводностью (К7) позволяет снизить термическое сопротивление и перепад температур почти на 2 °C (с 6,3°C до 4,3°C) при тех же условиях. Выбор между марками зависит от требуемого баланса между теплопроводностью, технологичностью нанесения и стоимостью решения.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Указания по применению
Компоненты А и Б смешивают непосредственно перед применением, поверхности очищают и обезжиривают, компаунд наносят шпателем, шприцем или дозирующей головкой. Полимеризация проходит преимущественно при комнатной температуре, полная вулканизация — в диапазоне от плюс 15 °C до плюс 70 °C.
Технические детали
- Компоненты А и Б компаундов КПТД-1 смешивают непосредственно перед применением. Для компаундов с соотношением компонентов А и Б 1:1 на 1 массовую часть компонента А добавляют 1 массовую часть компонента Б. Для компаундов с соотношением компонентов А и Б 25 – 35:1 на 25 – 35 массовых частей компонента А добавляют 1 массовую часть компонента Б. При хранении более 60 дней с даты изготовления возможно изменение времени жизнеспособности компаунда из-за частичной утраты катализатором своих свойств. В данном случае необходима предварительная проверка и корректирование времени жизнеспособности.
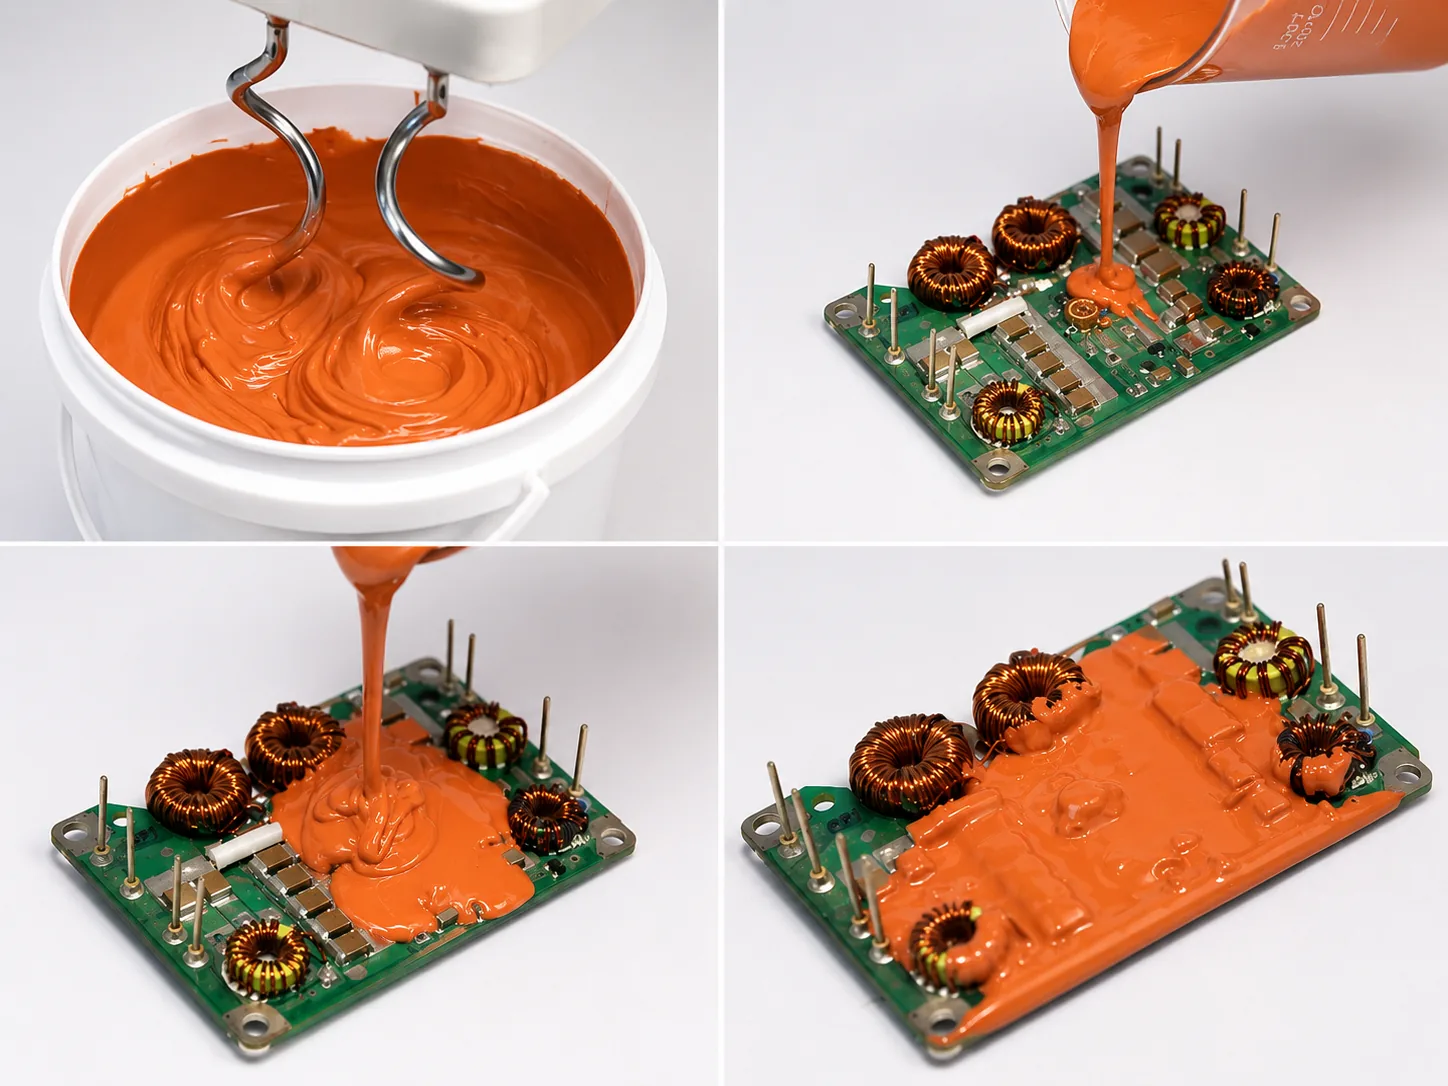
- Перед применением компоненты А и Б компаундов с соотношением компонентов 1:1, или компонент А компаундов с соотношением компонентов 25 – 35:1 должны быть тщательно перемешаны в таре изготовителя (см. рисунок 1). Наличие осадка, а также пигментных пятен на поверхности при хранении не является выбраковочным фактором. Осадок и пигментные пятна должны распределяться и исчезать при последующем перемешивании. Допускается смешение компонентов А и Б с растворителем бензином типа БР-2 ТУ 38.401-67-108 или нефрасом С2 – 80/120 по ТНПА изготовителя для достижения требуемой заливочной вязкости (консистенции) в соотношении на 100 весовых частей компонента А или Б не более 3 весовых частей растворителя.
- Смешение компонентов А и Б при приготовлении компаунда должно выполняться при тщательном перемешивании в течение не менее 1 – 2 минут. Технология применения компаундов КПТД-1 должна исключать возможность попадания пузырьков воздуха, частиц пыли и прочих посторонних включений в материал при заливке изделий.
- Поверхности, подлежащие нанесению КПТД-1, тщательно очищают от пыли, грязи и другого сора волосяными щетками, тканевыми салфетками или с помощью обдува сжатым воздухом. Для удаления влаги, следов минеральных масел, а также жировых пятен и других загрязнений поверхности обезжиривают тканью, смоченной в растворителе бензине БР-2, нефрасе С2 – 80/120 или в спирте изопропиловом ТУ 2632-015-11291058. После обработки растворителем поверхности тотчас же протирают сухой чистой тканью насухо или высушивают на воздухе и в термошкафу. Затем в таком же порядке проводят вторичное обезжиривание.
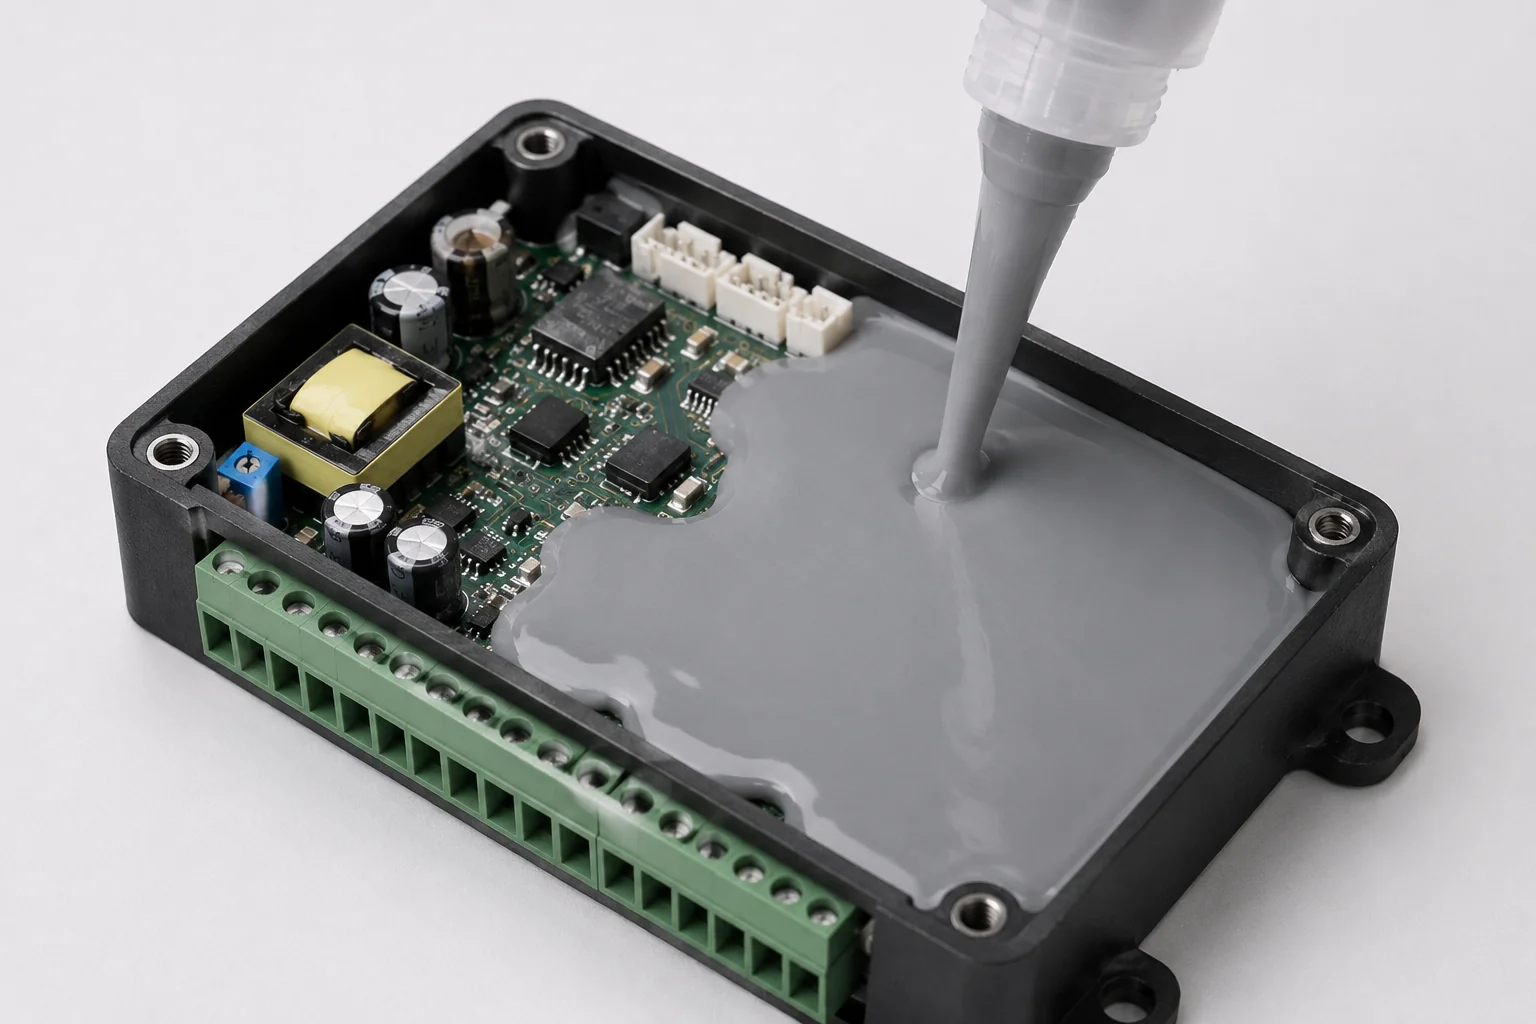
- Компаунд наносится на покрываемые поверхности шпателем, шприцем, дозирующей головкой или другими заливочными приспособлениями различного профиля (см. рисунок 2).
- Для достижения заданной прочности связи компаунда с поверхностью при отслаивании поверхности металлических изделий должны быть подготовлены в соответствии с ГОСТ 21981. При нанесении КПТД-1 на поверхности прочих полимерных или керамических изделий адгезионные свойства не нормируются. В данном случае адгезионные свойства КПТД-1 согласуются с потребителем или определяются потребителем самостоятельно.
- Прочность связи материалов КПТД-1 с поверхностью может быть увеличена путем нанесения на предварительно подготовленную поверхность подслоя (праймера) типа П-11 или П-12Э ТУ 38.103-04-06-90, SS4120, SS4155 фирмы GE Silicones, Ambersil Primer №3 фирмы Ambersil Silicones, Dow Corning 1200 RTV Prime Coat фирмы Dow Corning. Следует учитывать, что адгезионные свойства компаундов проявляются в полной мере в течение 2 – 14 суток после полимеризации.
- С целью обеспечения качества покрытия полимеризация КПТД-1 до потери жизнеспособности должна производиться преимущественно при комнатной температуре, полная полимеризация должна осуществляется при температурах от плюс 15ºС до плюс 70ºС.
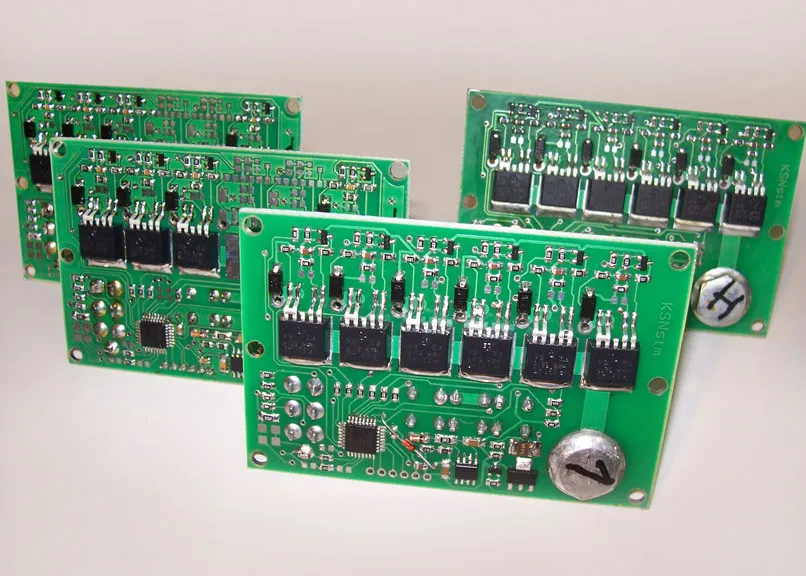
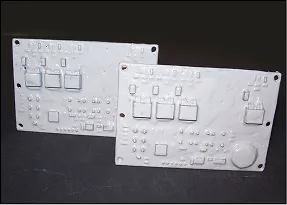
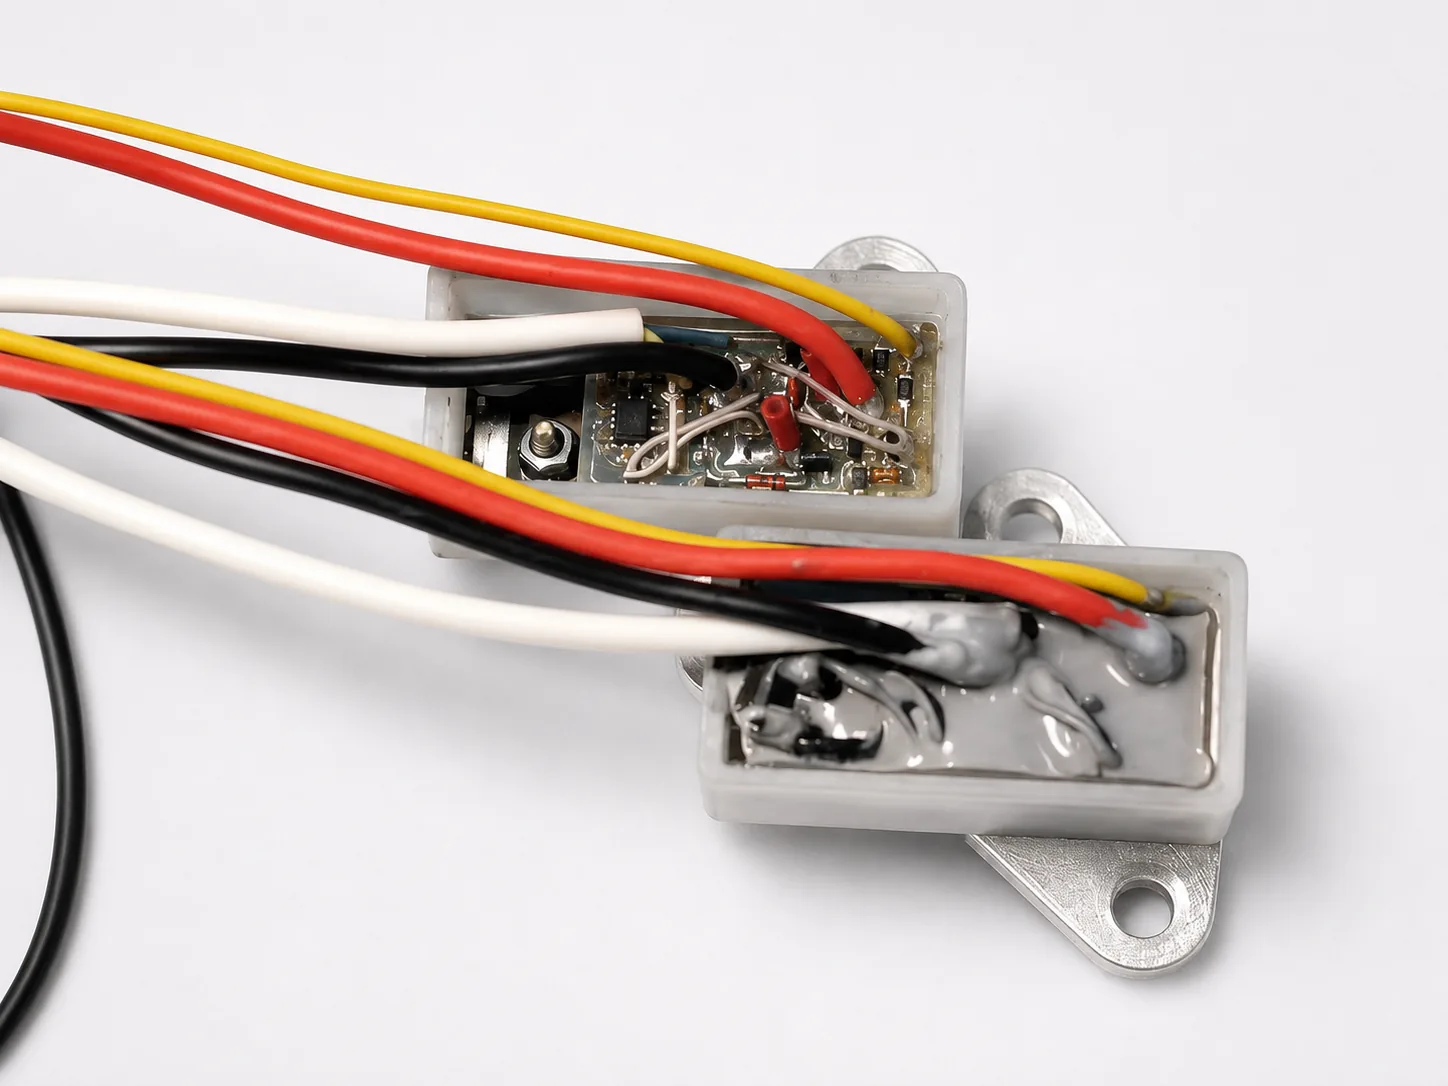
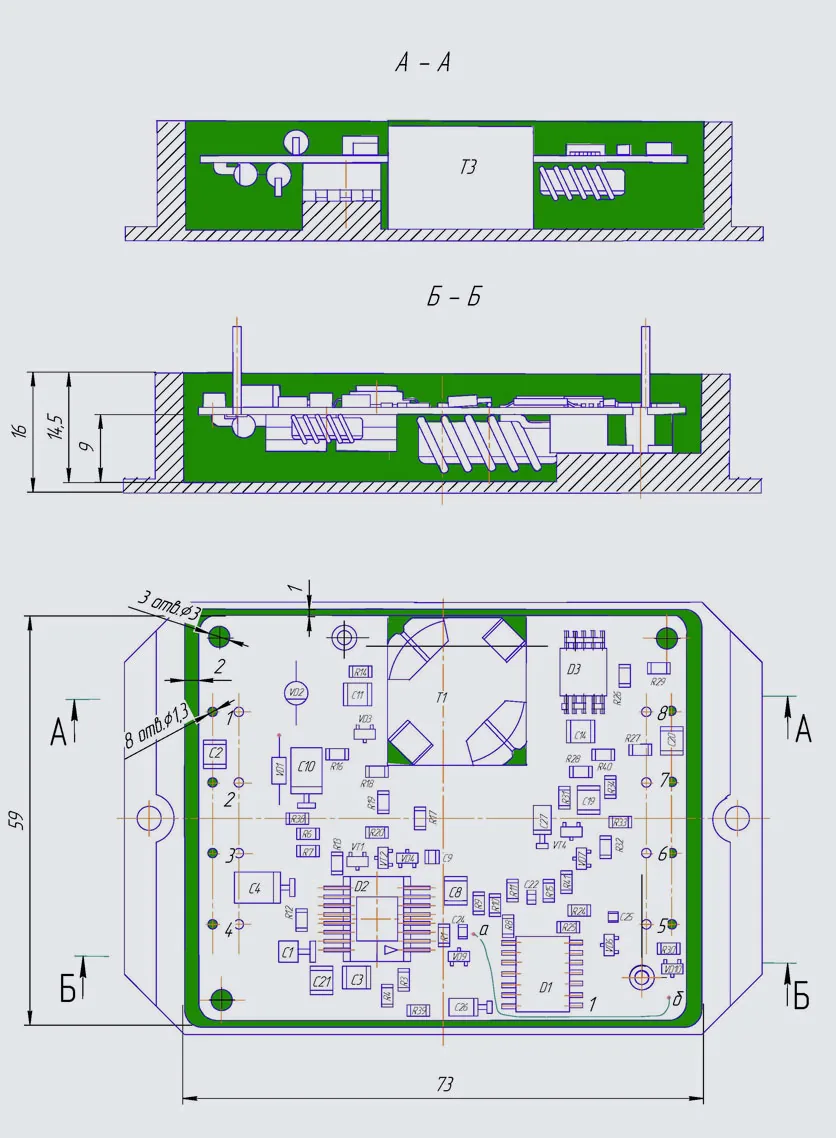
- Применение компаундов осуществляется путем частичной или полной заливки изделий (см. рисунок 3 и 4), а также нанесением на поверхность в виде теплопроводящего изолирующего от внешней среды или герметизирующего слоя – капсулированием (см. рисунок 2). При этом толщина слоя компаунда составляет, как правило, 0,5 – 1,0 мм, а линейные усадки не превышают 0,1 – 1,5 %.
- За счет остаточной эластичности и минимальной усадки даже высоконаполненные компаунды КПТД-1 не создают после полимеризации остаточных напряжений, приводящих к механическим повреждениям компонентов электронных плат. Таким образом, полная заливка изделий в корпуса (см. рисунок 4) гарантирует надежную герметизацию от внешней среды, дополнительную электрическую изоляцию, высокую стойкость к вибрационным и ударным нагрузкам, а также эффективный теплоотвод одновременно от всех элементов платы через компаунд на корпус изделия и в окружающую среду.
- Применение компаундов КПТД-1 не исключает возможность осуществления ремонта залитых изделий. Благодаря эластичности и сравнительно невысокой механической прочности слой компаунда достаточно легко вскрывается пластмассовой отверткой или шпателем, а также режется ножом. Места вскрытия и восстановленные элементы затем опять заливаются компаундом (желательно той же марки) с гарантированной адгезией к предыдущему слою.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Меры предосторожности
- Компаунды КПТД-1 пожаро- и взрывобезопасны, водостойки. По степени воздействия на организм человека относятся к 4 классу опасности по ГОСТ 12.1.007.
- При попадании компаунда или его компонентов в глаза - промыть большим количеством воды. С кожных покровов смыть растворителем бензином, или изопропиловым спиртом с последующей мойкой водой с мылом. Многократный контакт может привести к сухости, или растрескиванию кожи.
Гарантии изготовителя
- Изготовитель гарантирует соответствие компаундов КПТД-1 требованиям технических условий при соблюдении условий транспортирования, хранения и применения.
- Срок хранения компонентов А, Б и В компаундов КПТД-1 в закрытой таре составляет 12 месяцев с даты изготовления
- После истечения срока хранения у потребителя компаунды КПТД-1 испытывают перед каждым применением на соответствие требованиям технических условий. При условии соответствия компаунды КПТД-1 могут быть использованы по прямому назначению.
- Рекламации и претензии по качеству принимаются при возврате продукции в таре предприятия-изготовителя с предоставлением копий сопроводительных документов на полученную продукцию от предприятия-изготовителя (накладная, удостоверение о качестве).
Расчет свойств КПТД-2
Теплопроводящие свойства листовых материалов КПТД-2 оцениваются по модели термического сопротивления прокладки: учитываются контактные сопротивления на границах и вклад толщины и теплопроводности материала. Расчёт позволяет сравнить марки и оценить перепад температур в конкретном узле.
Технические детали
Модель расчёта
Для оценки теплопроводящих свойств применяется математическая модель расчета термического сопротивления, представленная в разделе «Термическое сопротивление КПТД-материалов». В данном случае суммарное удельное термическое сопротивление теплопередаче R включает термическое сопротивление на границе «теплоотдающая контактная поверхность – поверхность прокладки» R1S, термическое сопротивление, зависящее от толщины δ и теплопроводности λ материала прокладки δ/λ, а также термическое сопротивление на границе «поверхность прокладки – теплопринимающая контактная поверхность» R2S.
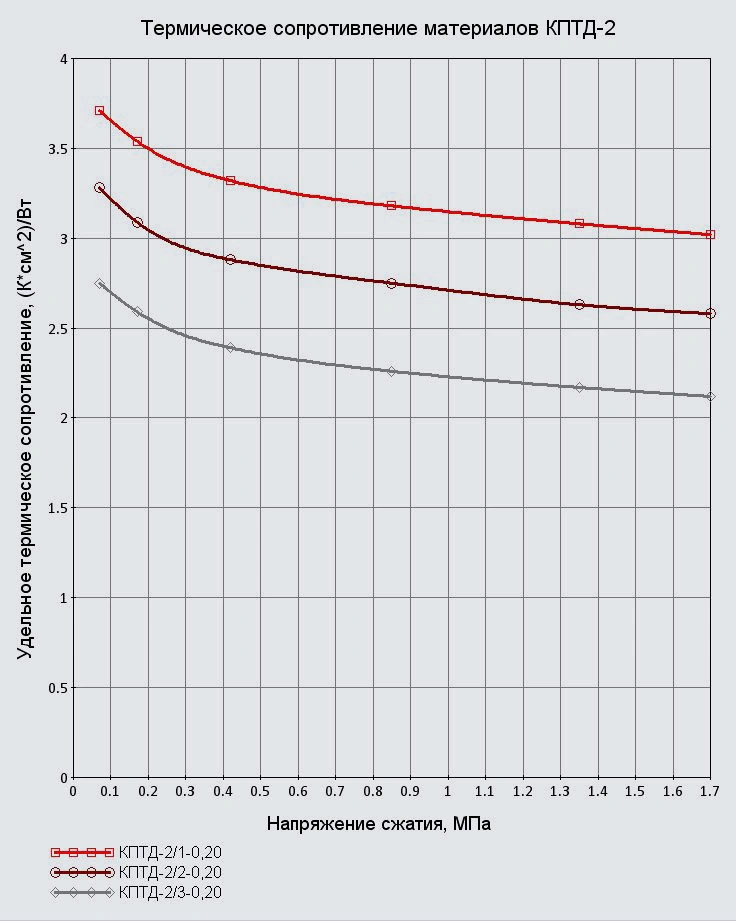
Следует отметить, что за счет конформной поверхности и эластичности термическое сопротивление материалов КПТД-2 стабилизируется уже при напряжении сжатия 0,5 – 0,7 МПа. При применении одностороннего липкого слоя (ЛК) или позиционирующей смазки (ЛП) суммарное удельное контактное термическое сопротивление уменьшается (см. величину R0S).
Коэффициенты и данные
Ниже представлены расчетные значения термических сопротивлений типовых прокладок для различных марок материалов КПТД-2, полученные при следующих значениях эмпирических коэффициентов:
- Материал листовой КПТД-2/1: RS = 0,90 (К⋅см²)/Вт, R0S = 0,58 (К⋅см²)/Вт, λ = 0,87 Вт/(м⋅K);
- Материал листовой КПТД-2/2: RS = 1,03 (К⋅см²)/Вт, R0S = 0,79 (К⋅см²)/Вт, λ = 1,14 Вт/(м⋅K);
- Материал листовой КПТД-2/3: RS = 0,97 (К⋅см²)/Вт, R0S = 0,67 (К⋅см²)/Вт, λ = 1,44 Вт/(м⋅K);
Представленная выше математическая модель расчета термического сопротивления листовых материалов КПТД-2 при напряжениях сжатия в пределах 0,5 – 1,7 МПа дает хорошую сходимость результатов при соблюдении требований к сжимающим контактным поверхностям.
Пример выбора
Пример. Силовой элемент (диод) с целью отвода выделяемого тепла устанавливается на алюминиевый радиатор через теплопроводящую электроизолирующую прокладку 2А4229 (ТО-3), выполненную из материала КПТД-2/1 – 0,20. Требуется определить термическое сопротивление прокладки RF для оценки достаточности теплоотвода, а также рассчитать перепад температур ΔT между корпусом диода и радиатором при значении отводимой тепловой мощности Q = 25 Вт.
- По маркировке материала принимаем исходную толщину прокладки δ0 = 0,20 мм;
- Определяем площадь контактной поверхности прокладки F = 7,99 см²;
- Принимаем значения RS = 0,90 (К⋅см²)/Вт, λ = 0,87 Вт/(м⋅K) для материала КПТД-2/1;
- Принимаем напряжение сжатия прокладки σ = 0,7 МПа, модуль упругости E = 157,8 МПа/мм и рассчитываем ее остаточную толщину при сжатии: δ = 0,196 мм;
- Рассчитываем удельное термическое сопротивление R = RS + δ / λ, R = 3,15 (К⋅см²)/Вт;
- Определяем термическое сопротивление прокладки RF = 0,394 К/Вт;
- Рассчитываем перепад температур: ΔT = RF ⋅ Q = 9,85 °С.
Итоговые рекомендации
Альтернативный расчёт для того же примера:
- При применении материала КПТД-2/3 – 0,20-ЛК: R0S = 0,67 (К⋅см²)/Вт, λ = 1,44 Вт/(м⋅K); R = 2,03 (К⋅см²)/Вт, RF = 0,254 К/Вт, ΔT = 6,35 °С
- При применении материала КПТД-2М/3 – 0,20: R0S = 0,19 (К⋅см²)/Вт, λ = 1,44 Вт/(м⋅K); R = 1,53 (К⋅см²)/Вт, RF = 0,191 К/Вт, ΔT = 4,79 °С
Вывод: Для одной и той же задачи (прокладка 2А4229, Q=25 Вт) использование материалов с более высокой теплопроводностью (КПТД-2/3) и улучшенным контактным слоем (ЛК или модификация «М») позволяет значительно снизить термическое сопротивление и перепад температур — с 9,85°C до 4,79°C, то есть более чем в 2 раза.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Указания по применению
Листовой материал КПТД-2 и изделия из него используются в состоянии поставки. Перед применением снимают защитную плёнку, определяют усилие сжатия контактных поверхностей и соблюдают требования к их качеству. Эксплуатация вне диапазона от минус 60 °C до плюс 250 °C запрещена.
Технические детали
- Листовой материал КПТД-2 и изделия из него (прокладки и подложки) используются в состоянии поставки. Перед применением снимите защитную полимерную пленку с поверхности материала.
- Определите требуемое усилие сжатия контактных поверхностей, между которыми устанавливается прокладка. При этом следует учитывать, что номинальное рабочее напряжение сжатия (МПа) определяет допустимую относительную деформацию листа материала в пределах от 10% до 50 % от его исходной толщины, при которой изготовителем гарантируются прочностные, электроизоляционные и теплопроводящие свойства, представленные в таблице «Технические характеристики».
- Предельное напряжение сжатия определяет относительную деформацию материала в пределах до 50% от его исходной толщины, при которой не происходит потеря эластичности. При снятии напряжения сжатия материал восстанавливается до исходной толщины и сохраняет свои свойства. Не допускается эксплуатация прокладок из материала КПТД-2 при превышении предельного напряжения сжатия.
- Качество сжимающих поверхностей прибора и радиатора для достижения нормируемых теплопередающих свойств прокладки должно соответствовать ГОСТ 265. Шероховатость сжимающих поверхностей не должна превышать Ra = 0,63 мкм по ГОСТ 2789. Отклонение геометрии сжимающих поверхностей по плоскостности и параллельности должно быть не выше степени точности 7 по ГОСТ 24643. Наличие заусениц и других дефектов на контактных поверхностях может нарушить целостность прокладки и, соответственно, требуемую электрическую изоляцию.
- Эффективность отвода тепла через прокладку из материала КПТД-2 определяется усилием сжатия поверхностей прибора и радиатора, их плоскостностью и параллельностью при сборке, а также наличием остаточных воздушных полостей между прокладкой и прижимными поверхностями. С целью максимального выдавливания воздушных полостей рекомендуется приложить прокладку глянцевой поверхностью или поверхностью с липким слоем к наиболее качественной прижимной поверхности и прикатать резиновым валиком.
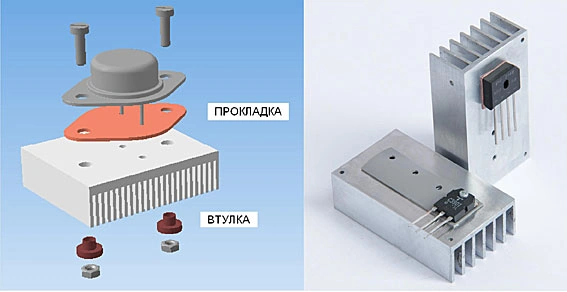
- Для изоляции полупроводниковых приборов от корпуса радиатора при креплении винтами используйте втулки изолирующие М2,5 и М3 из термостойкого полиамида.
- В случае применения прокладок большого формата с площадью поверхности от 20 до 1200 см² часто возникает проблема качественной подготовки контактных поверхностей. При этом толщины и эластичности прокладки бывает недостаточно, чтобы при сжатии компенсировать дефекты самих поверхностей, а также их плоскостность и параллельность при сборке. Чтобы не увеличивать толщину прокладки, приводящую к увеличению термического сопротивления, рекомендуется предварительно нанести на контактные поверхности соответствующую теплопроводную пасту КПТД-3 и затем установить и прикатать прокладку.
- Запрещается хранение, манипулирование и эксплуатация материалов КПТД-2 при температурах ниже минус 60ºС и выше плюс 250ºС.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Меры предосторожности
- Материалы КПТД-2 не содержат токсичных компонентов, пожаро- и взрывобезопасны. При штатной эксплуатации в рабочем диапазоне температур (от -60°C до +250°C) не выделяют вредных веществ. Однако, как и при работе с любыми полимерными материалами, рекомендуется соблюдать общие правила гигиены.
- Материал имеет армированную структуру, но требует бережного обращения, так как может прокалываться или повреждаться острыми кромками. Изделия поставляются с защитной пленкой, которую следует удалять непосредственно перед монтажом.
- Храните листы и готовые прокладки в оригинальной упаковке в сухом помещении при комнатной температуре, вдали от источников тепла и прямых солнечных лучей. Соблюдение этих условий гарантирует сохранность свойств в течение всего заявленного срока хранения (24 месяца с даты изготовления).
Гарантии изготовителя
- Изготовитель гарантирует соответствие листовых материалов КПТД-2 требованиям технических условий при соблюдении условий транспортирования, хранения и применения.
- Срок хранения материалов КПТД-2 без липкого слоя в упаковке предприятия-изготовителя составляет 24 месяца.
- Срок хранения материалов КПТД-2 с липким слоем и позиционирующей смазкой в упаковке предприятия-изготовителя составляет 6 месяцев.
- Потеря липкости материалов КПТД-2 после истечения срока хранения у потребителя не является выбраковочным фактором.
- После истечения срока хранения материалы КПТД-2 испытывают перед каждым применением на соответствие требованиям технических условий. При условии соответствия материалы могут быть использованы по прямому назначению.
- Рекламации и претензии по качеству принимаются при возврате продукции в упаковке предприятия-изготовителя с предоставлением копий сопроводительных документов на полученную продукцию от предприятия-изготовителя (накладная, удостоверение о качестве).
Обозначение при заказе
Обозначение листовых материалов КПТД-2
Материал листовой теплопроводящий электроизоляционный
НОМАКОН™ КПТД-2/2-H-LxB-ЛК ТУ РБ 100009933.004-2001
или
Лист BxL КПТД-2/2-Н-ЛК ТУ РБ 100009933.004-2001,
или
Лист BxL КПТД-2/2-ВН-Н-ЛК ТУ РБ 100009933.004-2001
где КПТД-2/2 – марка материала;
-2 – материал второго типа (листовой армированный
полимеризованный материал);
/2 – второй серии по составу керамического наполнителя (всего
включены составы керамического наполнителя серий 1, 2, 3);
ВН – материал «высокого наполнения» теплопроводящими
микропорошками
H - толщина листа, мм;
BxL – ширина х длина листа прямоугольной формы, мм;
ЛК (или ЛП) - наличие липкого клеящего слоя, или липкой
позиционирующей смазки на поверхности материала.
Обозначение прокладок из листовых материалов КПТД-2
Прокладка 2K4229 КПТД-2/1-H-ЛК ТУ РБ 100009933.004-2001
или
Прокладка 2K4229 КПТД-2/1-ВН-H-ЛК ТУ РБ 100009933.004-2001
где 2K4229 – маркировка прокладки (не нормируется);
КПТД-2M/1, КПТД-2M/1-ВН – марка листового материала;
H - толщина материала (прокладки), мм;
ЛК (или ЛП) - наличие липкого клеящего слоя, или липкой
позиционирующей смазки на поверхности материала.
Рекомендуемая маркировка нестандартных прокладок при заказе
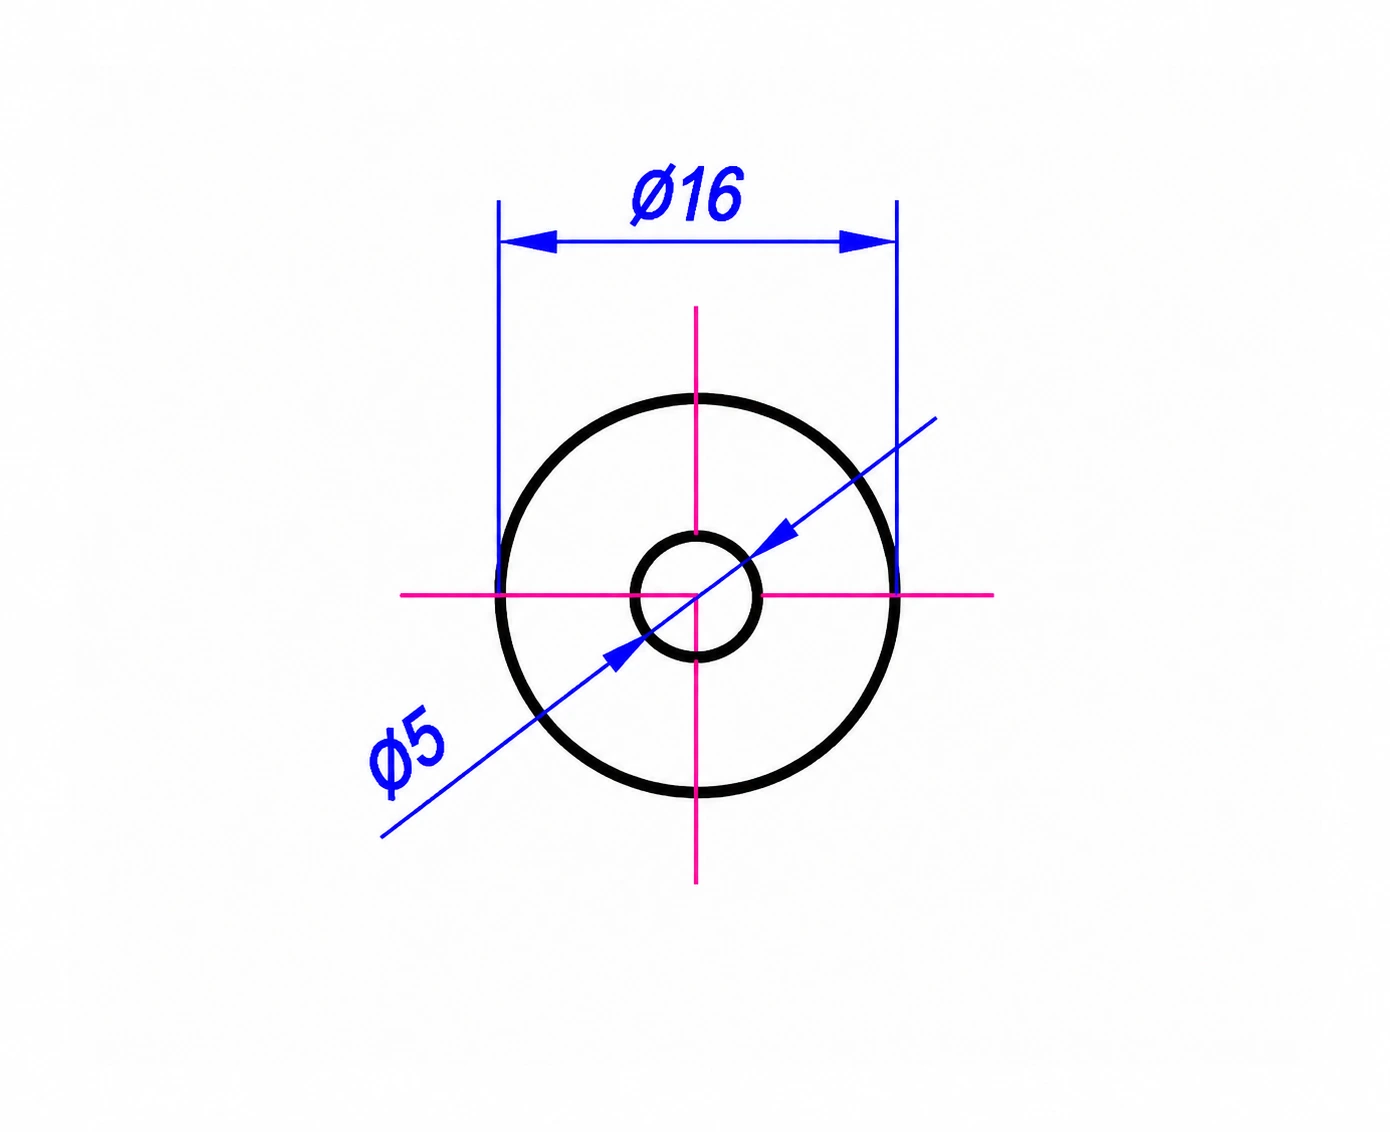
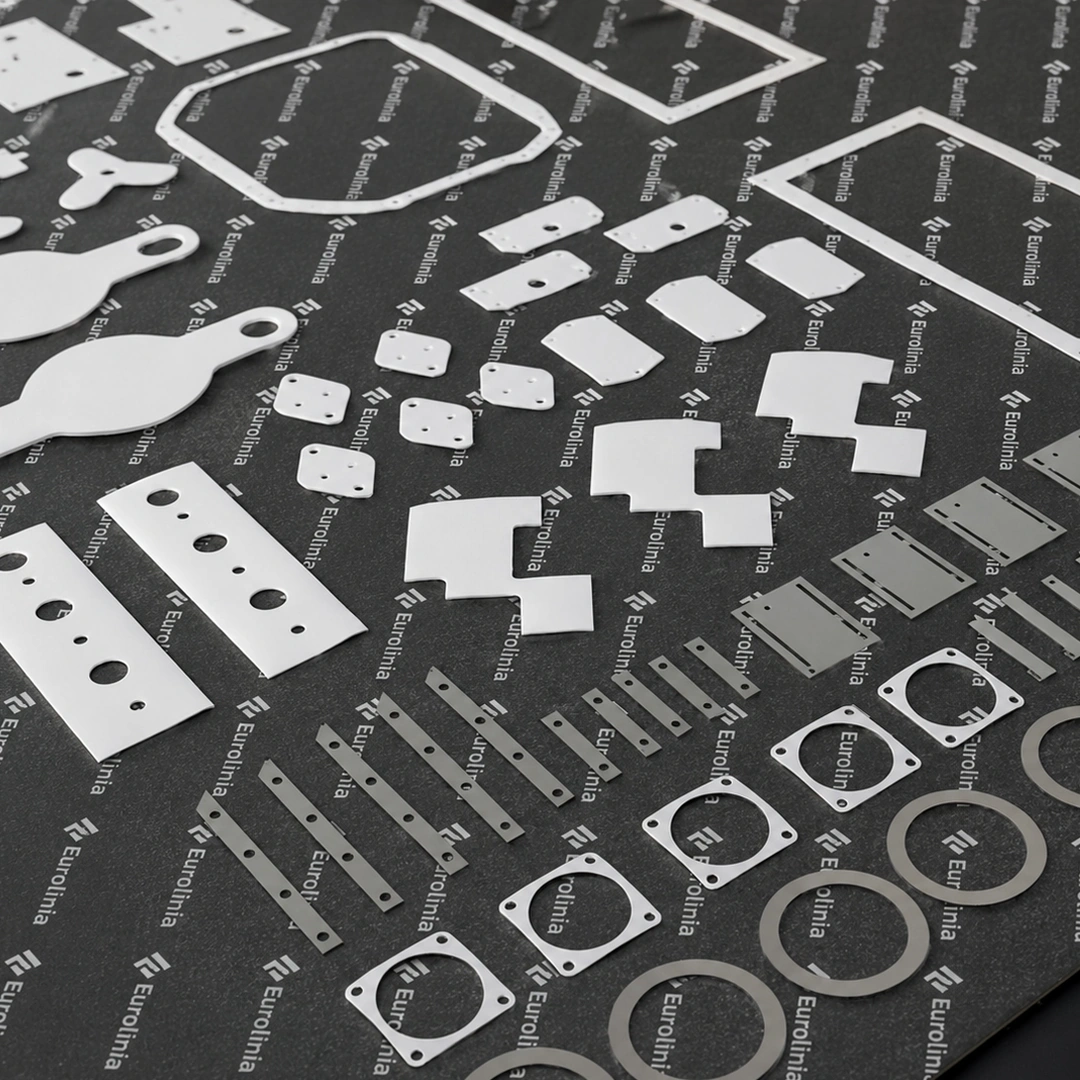
Прокладка 2К124х95, прокладка 2D16х6,5,
где первая цифра 1 или 2 -
обозначает отсутствие (1) или наличие (2) в прокладке отверстий или сложных вырезов согласно
прилагаемому чертежу;
буква – форма прокладки Р (R) – прокладка ромбической формы,
К -прямоугольной, Т -трапециадальной, Д (D) -круглой (овальной), С -сложной формы;
42х29 – максимальные размеры образующей прокладки
(прямоугольник - длина х ширина), мм;
16 – диаметр круглой прокладки,мм;
6,5 – диаметр центрального отверстия в круглой прокладке.
Стандартные размеры и толщины листов
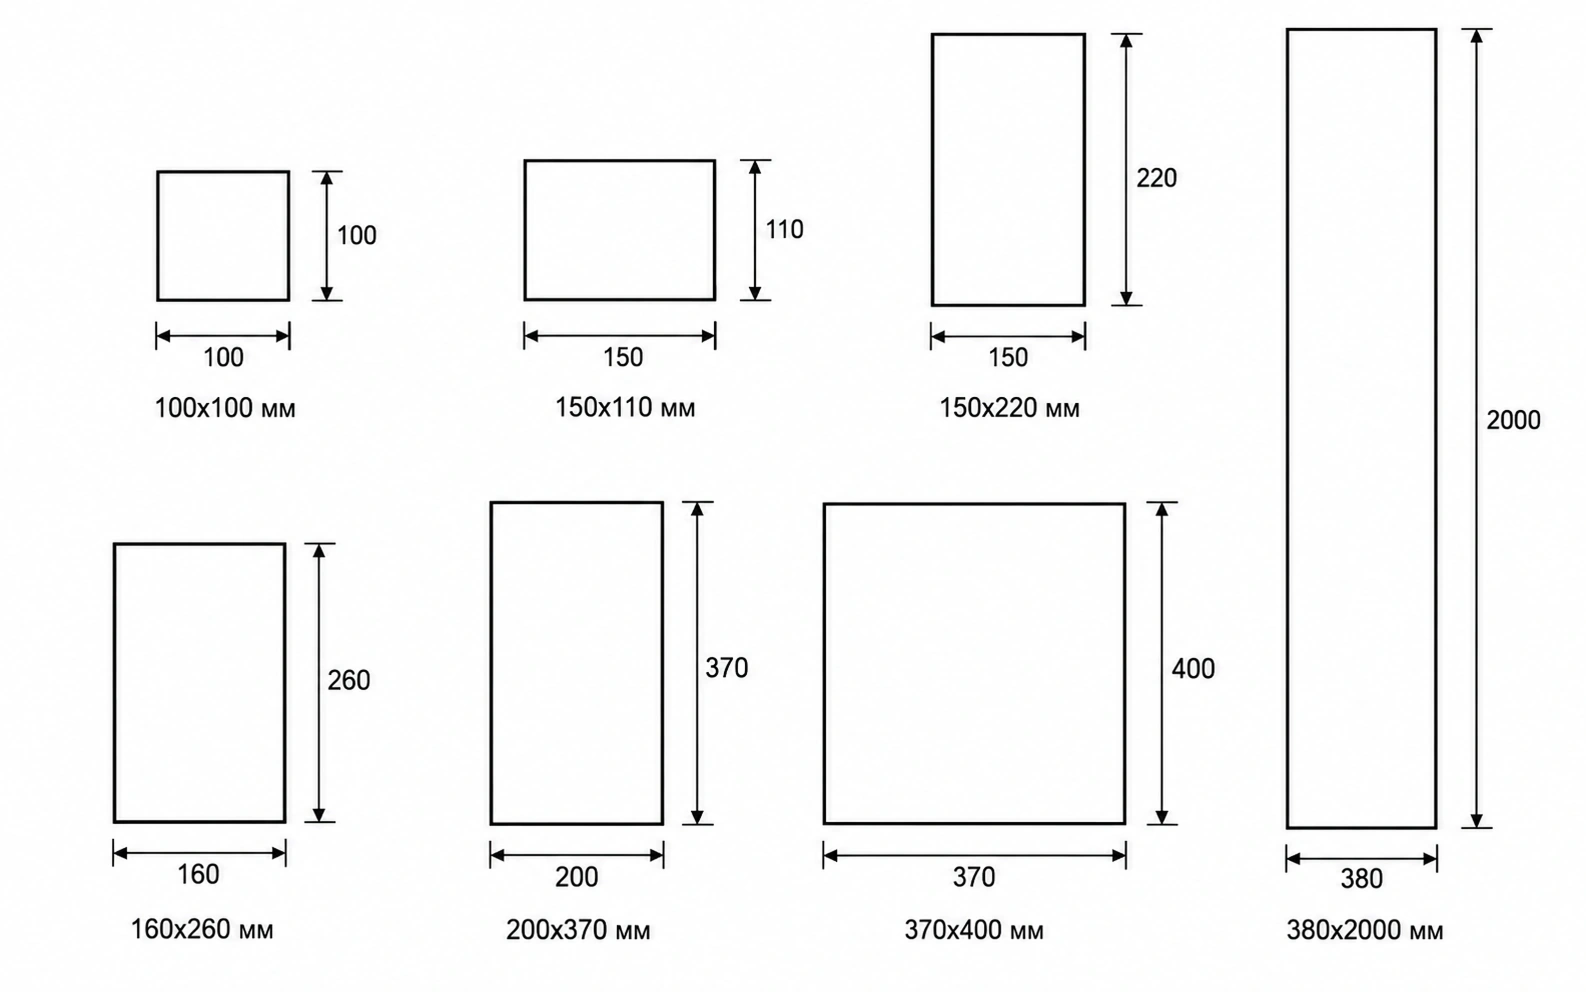
Материалы КПТД-2 выпускаются в виде листов прямоугольной формы шириной до 380 мм и длиной до 2000 мм, а также в виде прокладок, вырезанных из листов материала КПТД-2 по чертежам, согласованным с потребителями. Допускаемое отклонение длины и ширины листа, а также линейных размеров прокладки не превышает ±0,5 мм.
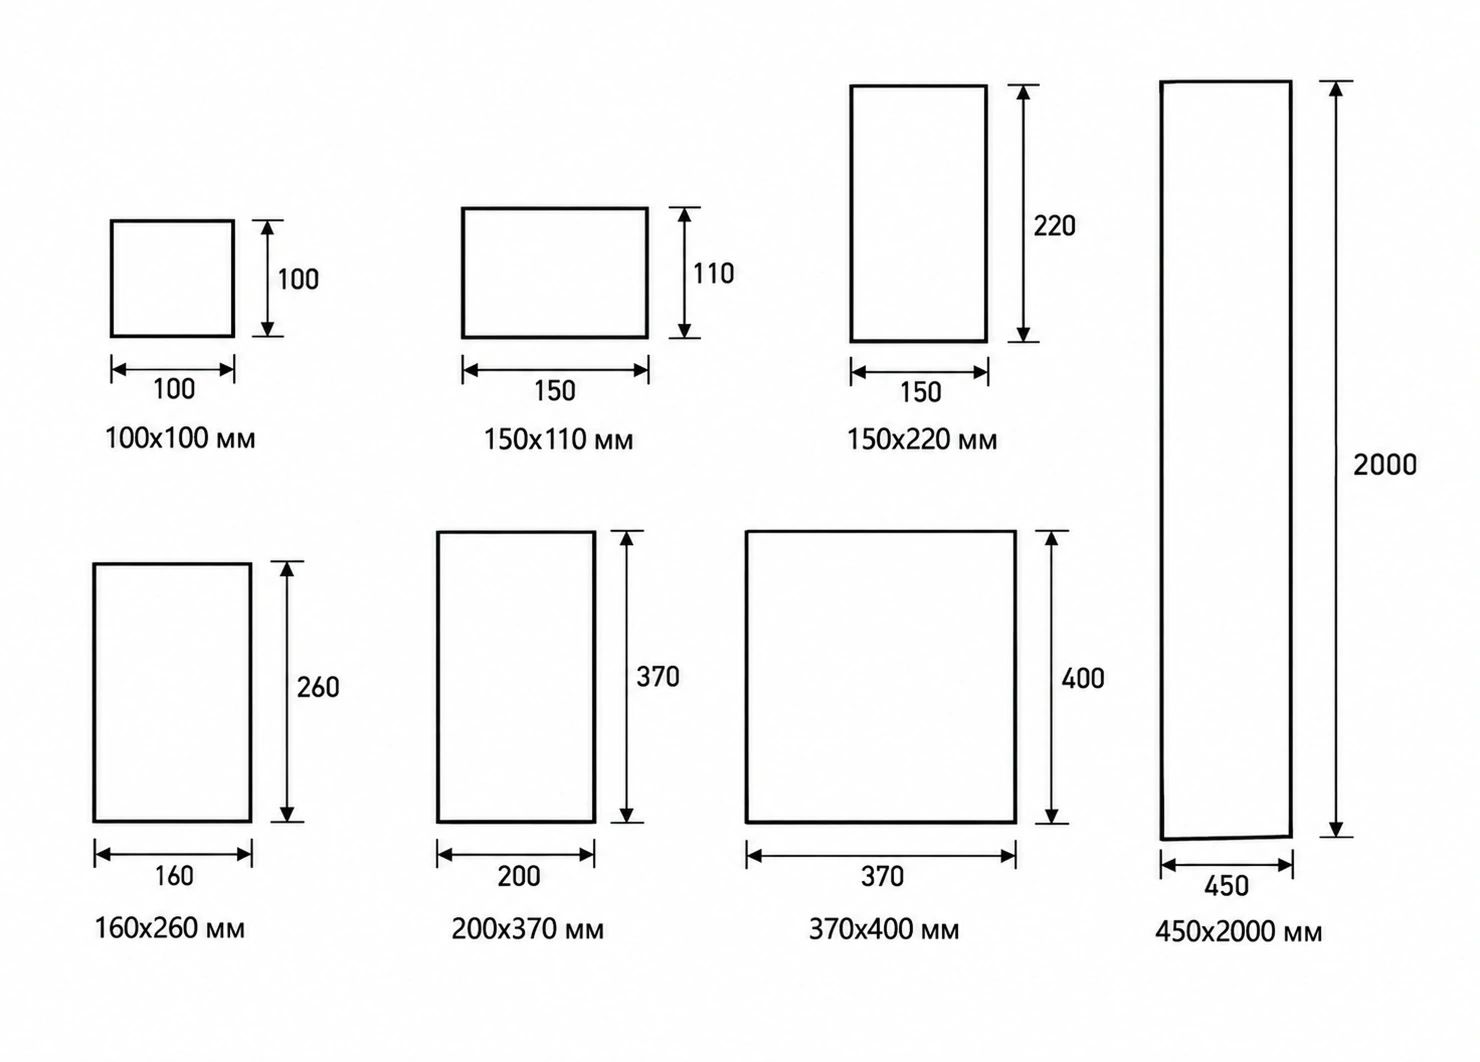
Стандартные размеры и толщины листов, мм: 100x100, 150х110, 150х220, 160х260, 200х370, 370х400. По запросу могут быть изготовлены листы других размеров.
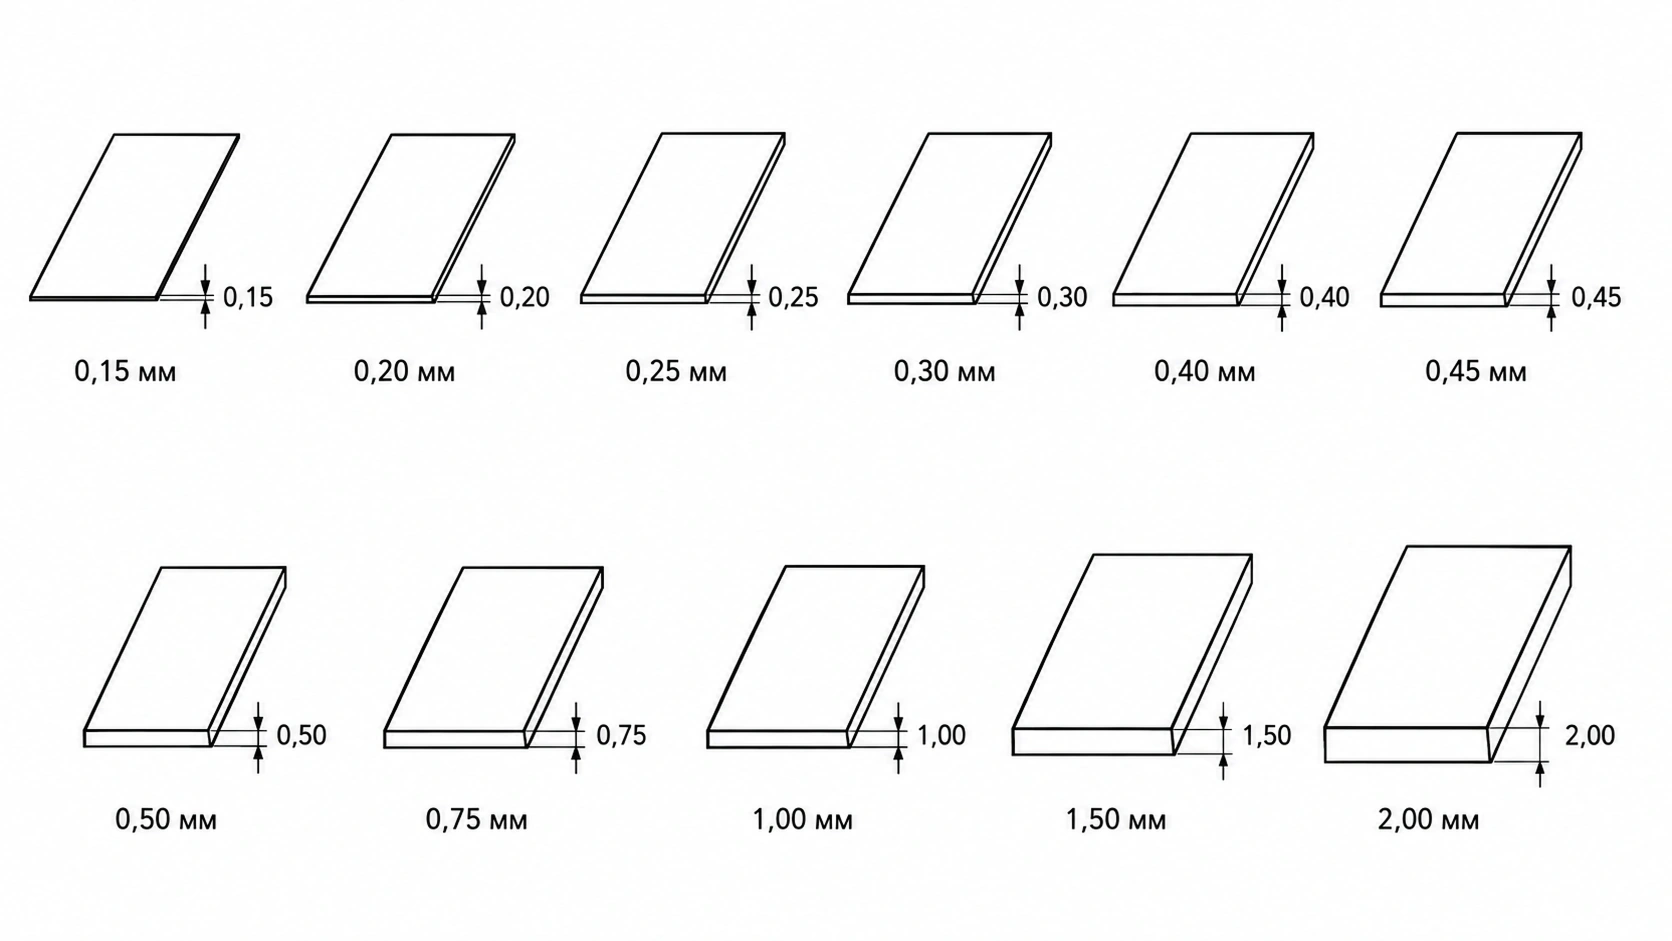
Нормируемая толщина листов (прокладок) при заказе составляет, мм: 0,15; 0,20; 0,25; 0,30; 0,40; 0,45; 0,50; 0,75; 1,00; 1,50; 2,00.
Расчет свойств КПТД-2М
Теплопроводящие свойства листовых материалов КПТД-2М оцениваются по модели термического сопротивления прокладки: учитываются контактные сопротивления на границах и вклад толщины и теплопроводности материала. Расчёт позволяет сравнить марки и оценить перепад температур в конкретном узле.
Технические детали
Модель расчёта
Для оценки теплопроводящих свойств применяется математическая модель расчета термического сопротивления, представленная в разделе «Термическое сопротивление КПТД-материалов». В данном случае суммарное удельное термическое сопротивление теплопередаче R включает термическое сопротивление на границе «теплоотдающая контактная поверхность – поверхность прокладки» R1S, термическое сопротивление, зависящее от толщины δ и теплопроводности λ материала прокладки δ/λ, а также термическое сопротивление на границе «поверхность прокладки – теплопринимающая контактная поверхность» R2S.
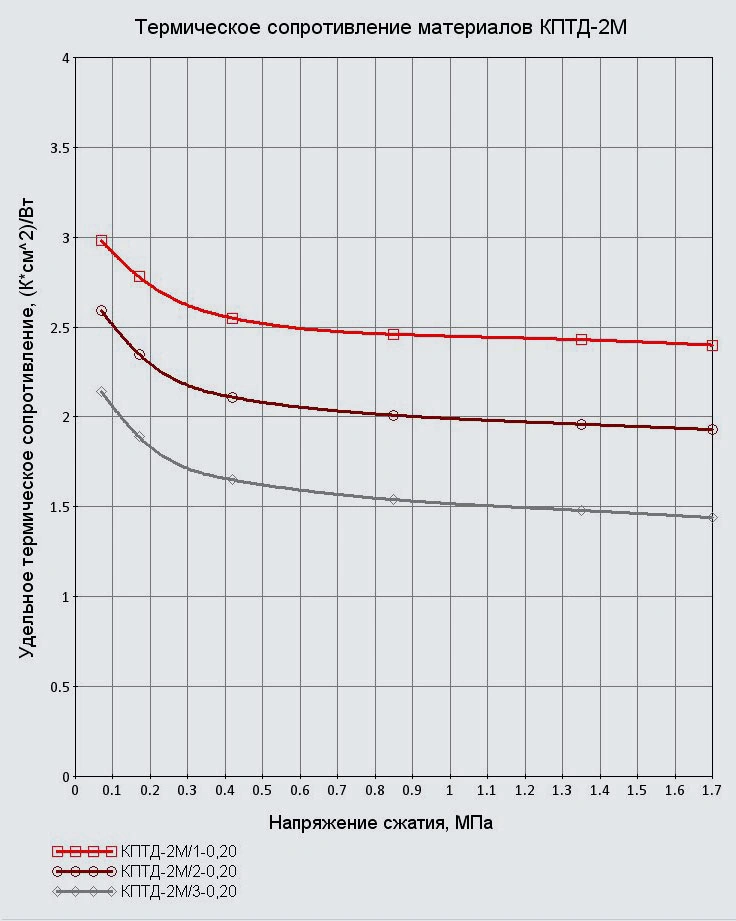
Следует отметить, что за счет конформной поверхности и высокой эластичности термическое сопротивление материалов КПТД-2M стабилизируется уже при напряжении сжатия 0,4 – 0,7 МПа. При последующем увеличении напряжения сжатия термическое сопротивление зависит лишь от остаточной толщины материала. При нанесении дополнительно липкого слоя или позиционирующей смазки суммарное удельное контактное термическое сопротивление для тонких листов снижается незначительно (см. величину R0S).
Коэффициенты и данные
Значение термического сопротивления прокладок различных марок материалов КПТД-2М возможно определить, используя следующие значения эмпирических коэффициентов:
- Материал листовой КПТД-2M/1 RS = 0,23 (К⋅ см²)/Вт , R0S = 0,19 (К⋅ см²)/Вт , λ = 0,87 Вт/(м⋅K);
- Материал листовой КПТД-2M/2 RS = 0,23 (К⋅ см²)/Вт , R0S = 0,19 (К⋅ см²)/Вт , λ = 1,14 Вт/(м⋅K);
- Материал листовой КПТД-2M/3 RS = 0,23 (К⋅ см²)/Вт , R0S = 0,19 (К⋅ см²)/Вт , λ = 1,44 Вт/(м⋅K);
Представленная выше математическая модель расчета термического сопротивления листовых материалов КПТД-2М при напряжениях сжатия в пределах до 1,7 МПа дает хорошую сходимость результатов при соблюдении требований к сжимающим контактным поверхностям, которые представлены в блоке «Указания по применению».
Пример
Пример. Плата контроллера двигателя с целью комплексного отвода тепла устанавливается в алюминиевый корпус через теплопроводящую электроизолирующую прокладку из материала КПТД-2М/1 – 0,50. Усилие сжатия прокладки при монтаже составило P = 365 H.
- По маркировке материала принимаем исходную толщину прокладки δ0 = 0,50 мм;
- Принимаем значения RS = 0,23 (К⋅ см²)/Вт , λ = 0,87 Вт/(м⋅K) для материала КПТД-2M/1;
- Принимаем полученное напряжение сжатия прокладки при монтаже σ = 0,35 МПа, модуль упругости E =27,8 МПа/мм и остаточную толщину: δ = 0,487 мм;
- Рассчитываем удельное термическое сопротивление R = RS + δ / λ , R = 5,83 (К⋅ см²)/Вт;
- Определяем термическое сопротивление прокладки RF: RF = 0,556 К / Вт;
- Рассчитываем перепад температур: ΔT = RF ⋅ Q ΔT = 8,3 °С.
Для примера при применении материала КПТД-2/3 – 0,20-ЛК имеем:
λ = 1,44 Вт/(м⋅ K) , R = 3,62 (К⋅ см²)/Вт , RF = 0,344 К / Вт , ΔT = 5,16 °С.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Указания по применению
Материалы КПТД-2М используются в состоянии поставки. Перед применением размечают и вырезают прокладку, не снимая защитных плёнок. Эксплуатация вне диапазона от минус 60 °C до плюс 250 °C запрещена.
Технические детали
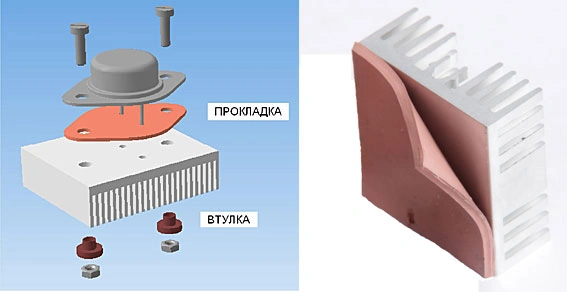
- Материалы КПТД-2М используются в состоянии поставки. Перед применением произведите разметку и вырежьте нужную прокладку, не снимая защитных пленок с поверхности материала. Затем снимите лицевую защитную пленку и приклейте прокладку к одной из контактных теплопередающих поверхностей. Аккуратно снимите с прокладки вторую защитную пленку и прижмите к поверхности материала другую теплопередающую поверхность.
- Определите требуемое усилие сжатия контактных поверхностей, между которыми устанавливается прокладка. При этом следует учитывать, что номинальное рабочее напряжение сжатия (МПа) определяет допустимую относительную деформацию листа материала в пределах от 10% до 50 % от его исходной толщины, при которой изготовителем гарантируются прочностные, электроизоляционные и теплопроводящие свойства, представленные в таблице «Технические характеристики».
- Предельное напряжение сжатия определяет относительную деформацию материала в пределах до 50% от его исходной толщины, при которой не происходит потеря эластичности. При снятии напряжения сжатия материал восстанавливается до исходной толщины и сохраняет свои свойства. Не допускается эксплуатация прокладок из материала КПТД-2М при превышении предельного напряжения сжатия.
- Качество сжимающих поверхностей прибора и радиатора для достижения нормируемых теплопередающих свойств прокладки должно соответствовать ГОСТ 265. Шероховатость сжимающих поверхностей не должна превышать Ra = 0,63 мкм по ГОСТ 2789. Отклонение геометрии сжимающих поверхностей по плоскостности и параллельности должно быть не выше степени точности 7 по ГОСТ 24643. Наличие заусениц и других дефектов на контактных поверхностях может нарушить целостность прокладки и, соответственно, требуемую электрическую изоляцию.
- Эффективность отвода тепла через прокладку из материала КПТД-2М определяется усилием сжатия поверхностей прибора и радиатора, их плоскостностью и параллельностью при сборке, а также наличием остаточных воздушных полостей между прокладкой и прижимными поверхностями. С целью максимального выдавливания воздушных полостей рекомендуется приложить прокладку глянцевой поверхностью или поверхностью с липким слоем к наиболее качественной прижимной поверхности и прикатать резиновым валиком.
- Для изоляции полупроводниковых приборов от корпуса радиатора при креплении винтами используйте втулки изолирующие М2,5 и М3 из термостойкого полиамида.
- В случае применения прокладок большого формата с площадью поверхности от 20 до 1200 см² часто возникает проблема качественной подготовки контактных поверхностей. При этом толщины и эластичности прокладки бывает недостаточно, чтобы при сжатии компенсировать дефекты самих поверхностей, а также их плоскостность и параллельность при сборке. Чтобы не увеличивать толщину прокладки, приводящую к увеличению термического сопротивления, рекомендуется предварительно нанести на контактные поверхности соответствующую теплопроводную пасту КПТД-3 и затем установить и прикатать прокладку.
- Запрещается хранение, манипулирование и эксплуатация материалов КПТД-2М при температурах ниже минус 60ºС и выше плюс 250ºС.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Меры предосторожности
- Материалы КПТД-2М не содержат токсичных компонентов, пожаро- и взрывобезопасны. При штатной эксплуатации в рабочем диапазоне температур (от -60°C до +250°C) не выделяют вредных веществ. Однако, как и при работе с любыми полимерными материалами, рекомендуется соблюдать общие правила гигиены.
- Материал имеет армированную структуру, но требует бережного обращения, так как может прокалываться или повреждаться острыми кромками. Изделия поставляются с защитной пленкой, которую следует удалять непосредственно перед монтажом.
- Храните листы и готовые прокладки в оригинальной упаковке в сухом помещении при комнатной температуре, вдали от источников тепла и прямых солнечных лучей. Соблюдение этих условий гарантирует сохранность свойств в течение всего заявленного срока хранения (24 месяца с даты изготовления).
Гарантии изготовителя
- Изготовитель гарантирует соответствие листовых материалов КПТД-2М требованиям технических условий при соблюдении условий транспортирования, хранения и применения.
- Срок хранения материалов КПТД-2М без липкого слоя в упаковке предприятия-изготовителя составляет 24 месяца.
- Срок хранения материалов КПТД-2М с липким слоем и позиционирующей смазкой в упаковке предприятия-изготовителя составляет 6 месяцев.
- Потеря липкости материалов КПТД-2 после истечения срока хранения у потребителя не является выбраковочным фактором.
- После истечения срока хранения материалы КПТД-2М испытывают перед каждым применением на соответствие требованиям технических условий. При условии соответствия материалы могут быть использованы по прямому назначению.
- Рекламации и претензии по качеству принимаются при возврате продукции в упаковке предприятия-изготовителя с предоставлением копий сопроводительных документов на полученную продукцию от предприятия-изготовителя (накладная, удостоверение о качестве).
Обозначение при заказе
Обозначение листовых материалов КПТД-2М
Материал листовой теплопроводящий электроизоляционный
НОМАКОН™ КПТД-2М/1-H-LxB ТУ РБ
100009933.004-2001
или
Лист BxL КПТД-2М/1-Н ТУ РБ 100009933.004-2001
или
Лист BxL КПТД-2М/1-ВН-Н ТУ РБ 100009933.004-2001
где КПТД-2М/1 – марка материала;
-2М – материал второго типа «мягкий» (листовой
высокоэластичный гелевый полимеризованный материал);
/1 – первой серии по составу керамического наполнителя (всего
включены составы керамического наполнителя серий 1, 2, 3);
ВН – материал «высокого наполнения» теплопроводящими
микропорошками H – толщина листа, мм;
BxL – ширина х длина листа прямоугольной формы, мм.
Стандартные размеры и толщины листов
Материалы КПТД-2М выпускаются в виде листов прямоугольной формы с максимальным размером до 450х2000 мм. Стандартные размеры и толщины листов, мм: 100х100, 150х110, 150х220, 160х260, 200х370, 370х400. По запросу заказчика могут быть изготовлены листы других размеров.
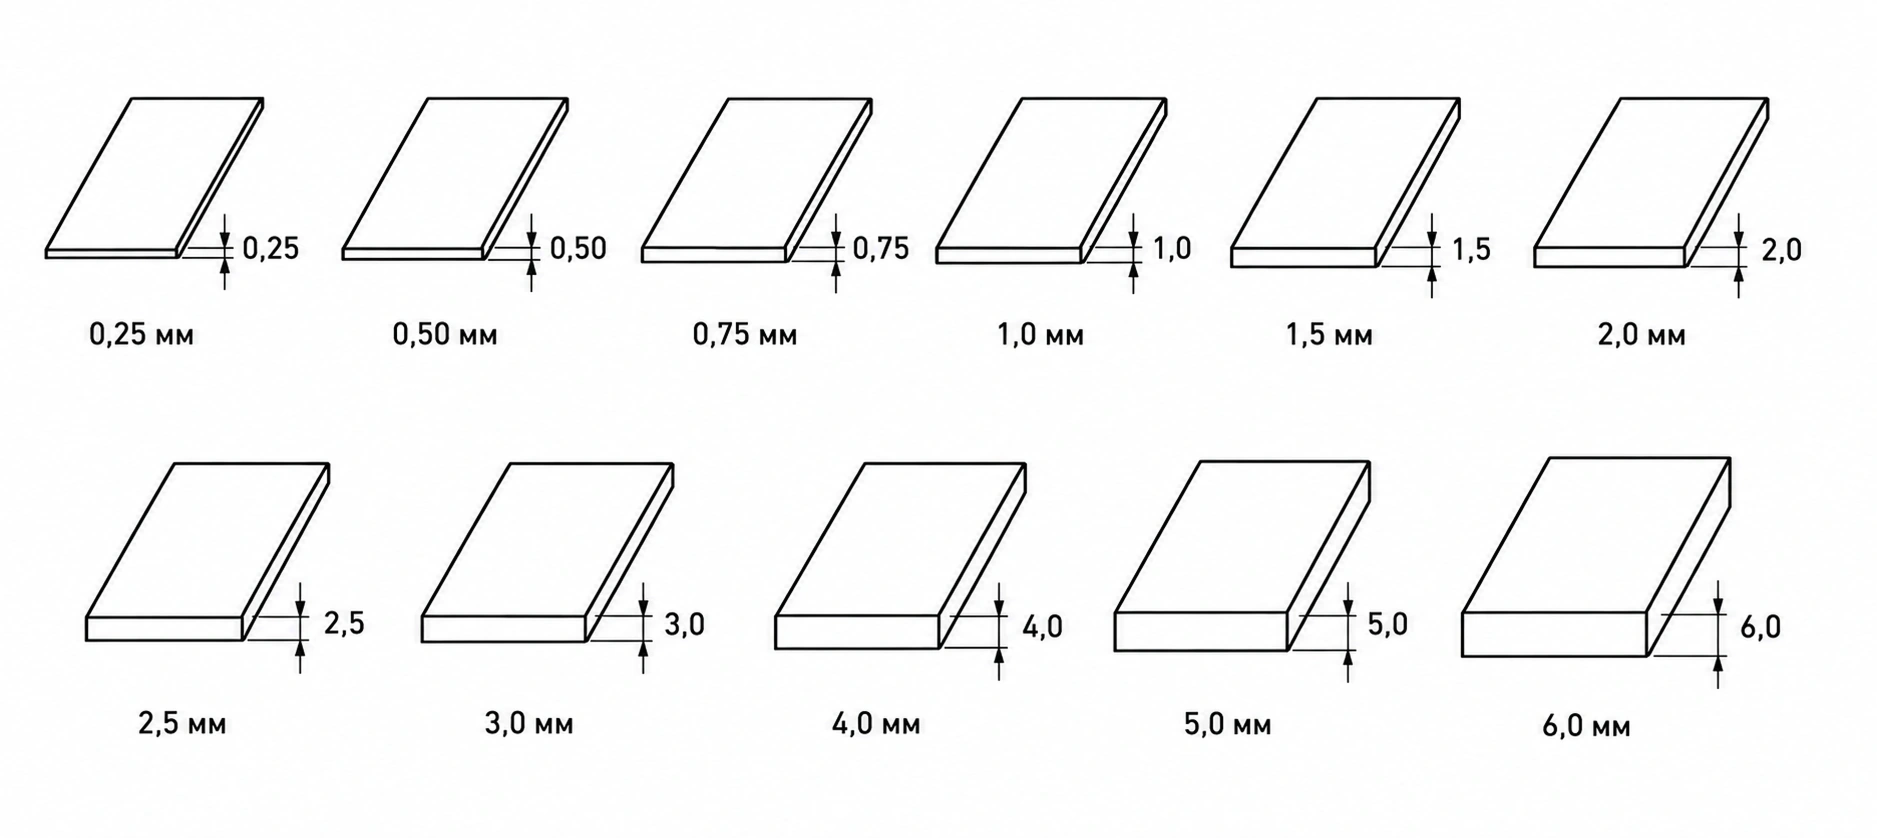
Нормируемая толщина листов при заказе составляет, мм: 0,25; 0,50; 0,75; 1,0; 1,5; 2,0; 2,5; 3,0; 4,0; 5,0 и 6,0 мм. Размеры и толщина других нестандартных листов при поставке согласуются с потребителями.
Расчет свойств КПТД-3
Теплопроводящие свойства термопаст КПТД-3 оцениваются по модели термического сопротивления слоя: учитываются контактные сопротивления на границах и вклад толщины и теплопроводности пасты. Расчёт позволяет сравнить марки и оценить перепад температур в конкретном узле.
Технические детали
Модель расчёта
Для оценки теплопроводящих свойств применяется математическая модель расчета термического сопротивления, представленная в разделе «Термическое сопротивление КПТД-материалов». В данном случае суммарное удельное термическое сопротивление теплопередаче R включает термическое сопротивление на границе «теплоотдающая контактная поверхность – термопаста» R1S, термическое сопротивление, зависящее от толщины δ и теплопроводности λ слоя термопасты δ/λ, а также термическое сопротивление на границе «термопаста – теплопринимающая контактная поверхность» R2S. Проведенные измерения R (ASTM E 1530) показали, что в области толщин остаточного слоя пасты между качественными контактными поверхностями (см. «Применение») равном 25 – 80 микрон, суммарное удельное контактное термическое сопротивление RS незначительно и составляет 0,045 – 0,055 (К⋅ см²)/Вт.
Коэффициенты и данные
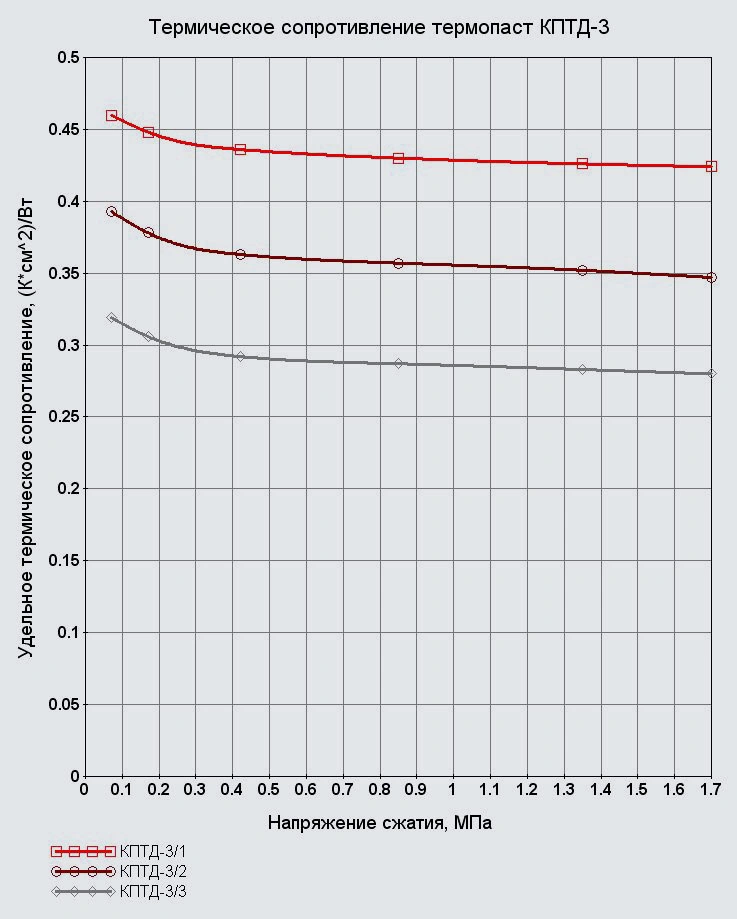
За счет высоких вязко-пластичных свойств и ультрадисперсного состава керамического наполнителя толщина слоя термопаст КПТД-3 стабилизируется на уровне 25 – 35 мкм уже при незначительных напряжениях сжатия 0,2 – 0,7 МПа.
Для расчета термического сопротивления слоя теплопроводной пасты RF при напряжении сжатия контактных поверхностей в пределах 0,2 – 1,7 МПа следует принимать следующие значения остаточной толщины слоя пасты и суммарного удельного контактного термического сопротивления RS:
- Термопаста КПТД-3/1 δ = 0,032 мм , RS = 0,055 (К⋅ см²)/Вт
- Термопаста КПТД-3/2 δ = 0,032 мм , RS = 0,050 (К⋅ см²)/Вт
- Термопаста КПТД-3/3 δ = 0,029 мм , RS = 0,045 (К⋅ см²)/Вт
При этом значение теплопроводности для каждой марки теплопроводной пасты λ берется из таблицы «Технические характеристики», или из удостоверения о качестве, которое прилагается к поставляемой продукции.
Пример выбора
Пример. Площадь теплоотдающей поверхности процессора на материнской плате составляет F = 6,25 см². Требуется определить термическое сопротивление слоя теплопроводной пасты RF для оценки достаточности теплоотвода от процессора к радиатору кулера при применении термопасты КПТД-3/1, а также рассчитать перепад температур ΔT между поверхностью процессора и радиатором при значении отводимой тепловой мощности Q = 65 Вт.
- Принимаем значение δ = 0,032 мм RS = 0,055 (К⋅ см²)/Вт для остаточного слоя термопасты КПТД-3/1;
- Из удостоверения о качестве принимаем значение теплопроводности пасты λ = 0,84 Вт/(м⋅K);
- Рассчитываем R = RS + δ / λ , R = 0,436 (К⋅ см²)/Вт;
- Определяем значение RF по формуле: RF = 0,070 К/Вт;
- Рассчитываем перепад температур, используя формулу: ΔT = RF ⋅ Q ΔT = 4,53 °С.
Для примера при применении теплопроводной пасты КПТД-3/3 имеем:
δ = 0,029 мм , RS = 0,045 (К⋅ см²)/Вт , λ = 1,24 Вт/(м⋅ K) , R = 0,279 (К⋅ см²)/ Вт , RF = 0,045 К / Вт , ΔT = 2,90 °С.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Указания по применению
Перед нанесением контактные поверхности очищают и обезжиривают. Пасту наносят кистью, шпателем или шприцем тонким слоем, заполняя микронеровности. Оптимальная толщина остаточного слоя при качественной подготовке поверхностей составляет 25 – 80 мкм.
Технические детали
- Поверхность, подлежащую нанесению теплопроводной пасты, тщательно очистить от пыли, грязи и другого сора волосяными щетками, тканевыми салфетками или с помощью обдува сжатым воздухом. Для удаления влаги, следов минеральных масел, а также жировых пятен и других загрязнений поверхность обезжирить тканью, смоченной в растворителе бензине БР-2 ТУ 38.401-67-108, нефрасе С2 – 80/120 по ТНПА изготовителя, или в изопропиловом спирте ТУ 2632-015-11291058. После обработки растворителем поверхность тотчас же протереть сухой чистой тканью насухо. Затем в таком же порядке провести повторное обезжиривание.
- Теплопроводную пасту нанести на поверхность кистью, шпателем, шприцем. При тщательном размазывании по поверхности добиться полного заполнения пастой всех микронеровностей с выдавливанием остаточного воздуха.
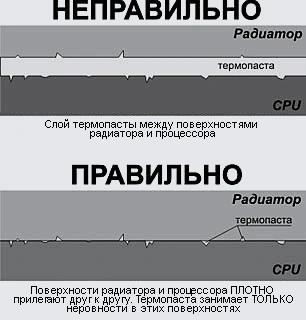
- Толщина рабочего слоя теплопроводящей пасты зависит от плоскостности и параллельности сопрягаемых поверхностей при монтаже и по возможности должна быть минимальной: при сжатии со слоем пасты между поверхностями не должно оставаться воздушных полостей, а излишки пасты должны выдавливаться наружу.
- Оптимальная толщина остаточного слоя пасты при качественной подготовке поверхностей (шероховатость не более Ra=0,63 мкм по ГОСТ 2789, отклонение по плоскостности и параллельности поверхностей при сборке не выше степени точности 7 по ГОСТ 24643) должна составлять 25 – 80 мкм (см. рисунок).
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Меры предосторожности
- Теплопроводная паста пожаро- и взрывобезопасна, водостойка. По степени воздействия на организм человека относится к 4 классу опасности по ГОСТ 12.1.007.
- При попадании пасты в глаза промыть большим количеством воды. С кожных покровов смыть растворителем, бензином или изопропиловым спиртом с последующей мойкой водой с мылом. Многократный контакт может привести к сухости или растрескиванию кожи.
Гарантии изготовителя
- Изготовитель гарантирует соответствие теплопроводных паст КПТД-3 требованиям технических условий при соблюдении условий транспортирования, хранения и применения.
- Срок хранения теплопроводной пасты в закрытой таре предприятия-изготовителя составляет 18 месяцев с даты изготовления.
- После истечения срока хранения у потребителя теплопроводную пасту испытывают перед каждым применением на соответствие требованиям технических условий. При условии соответствия теплопроводная паста может быть использована по прямому назначению.
- Рекламации и претензии по качеству принимаются при возврате продукции в таре предприятия-изготовителя с предоставлением копий сопроводительных документов на полученную продукцию от предприятия-изготовителя (накладная, удостоверение о качестве).
Обозначение при заказе
Обозначение теплопроводной пасты КПТД-3 при заказе
Паста теплопроводная кремнийорганическая
НОМАКОН™ КПТД-3/1 ТУ РБ 100009933.004-2001, или
Термопаста КПТД-3/1 ТУ РБ 100009933.004-2001
где КПТД-3/1 – марка материала;
-3 – материал третьего вида (теплопроводная
кремнийорганическая паста);
/1 – первого типа по составу керамического наполнителя (всего
включены составы керамического наполнителя 1, 2, 3 и 4);
Фасовка
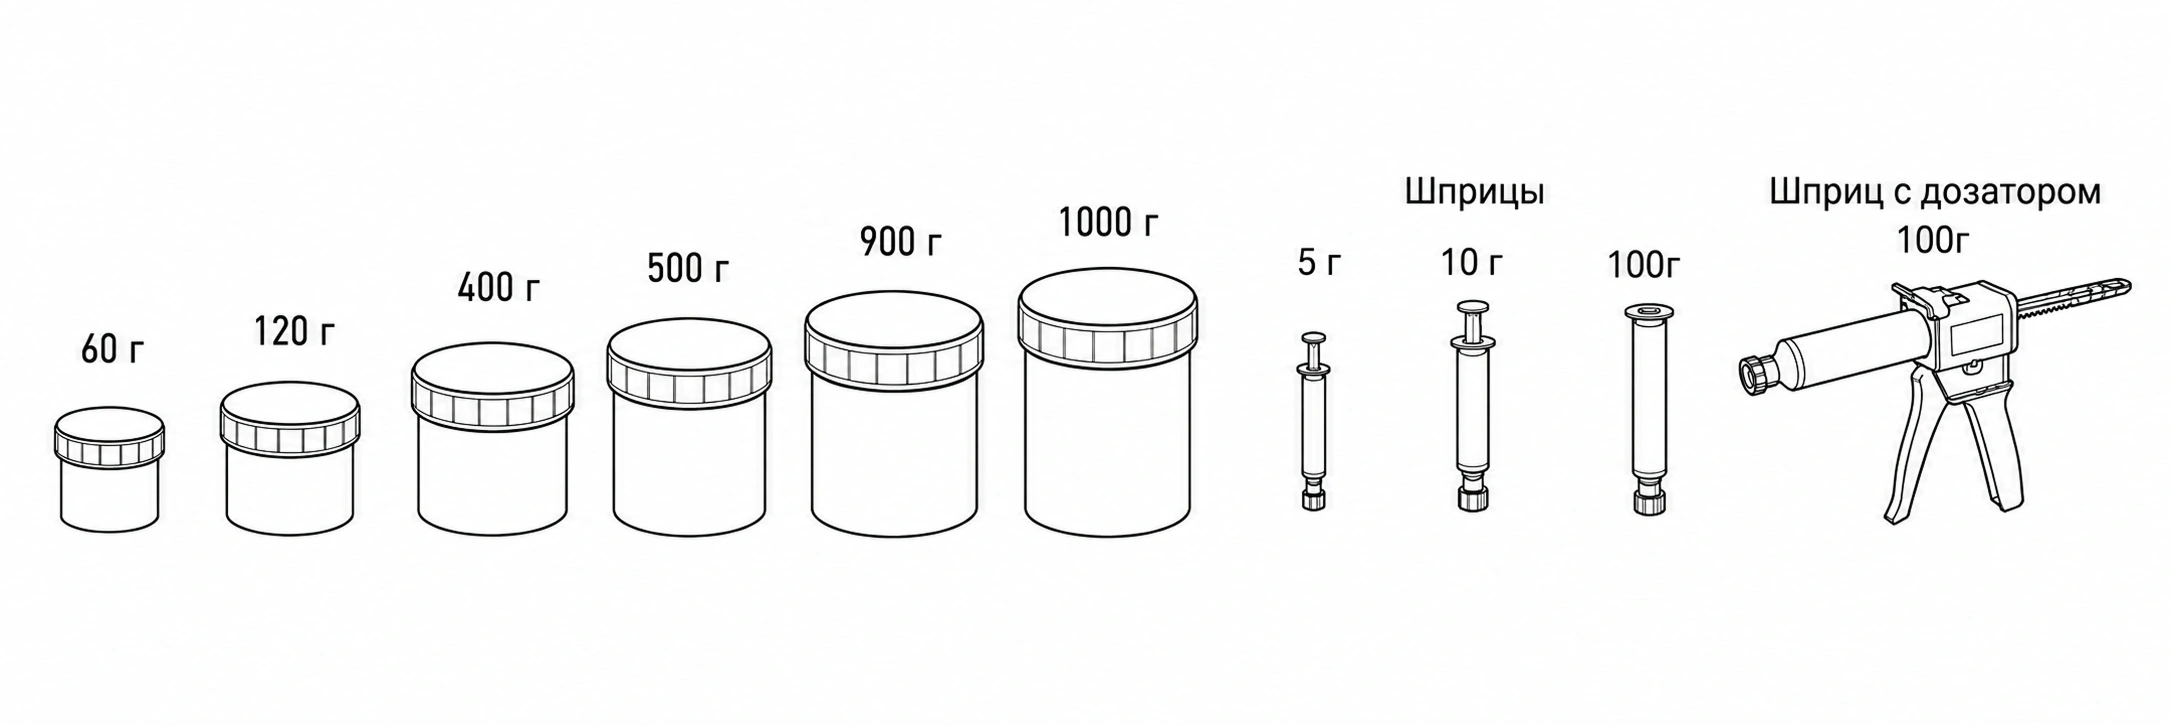
Теплопроводные пасты КПТД-3 фасуют в полимерные шприцы массой нетто 5 – 100 г и в банки полимерные массой нетто 60 – 1000 г. Возможна поставка в комплекте с дозирующим устройством.
Меры предосторожности
- Термопрокладки КПТД-4 пожаро- и взрывобезопасны, водостойки. По степени воздействия на организм человека относятся к 4 классу опасности по ГОСТ 12.1.007.
- При попадании компаунда или его компонентов в глаза - промыть большим количеством воды. С кожных покровов смыть растворителем бензином, или изопропиловым спиртом с последующей мойкой водой с мылом. Многократный контакт может привести к сухости, или растрескиванию кожи.
Гарантии изготовителя
- Изготовитель гарантирует соответствие теплопроводных паст КПТД-4 требованиям технических условий при соблюдении условий транспортирования, хранения и применения.
- Срок хранения теплопроводной пасты в закрытой таре предприятия-изготовителя составляет 18 месяцев с даты изготовления.
- После истечения срока хранения у потребителя теплопроводную пасту испытывают перед каждым применением на соответствие требованиям технических условий. При условии соответствия теплопроводная паста может быть использована по прямому назначению.
- Рекламации и претензии по качеству принимаются при возврате продукции в таре предприятия-изготовителя с предоставлением копий сопроводительных документов на полученную продукцию от предприятия-изготовителя (накладная, удостоверение о качестве).
Обозначение при заказе
Обозначение высоковязкой пасты КПТД-4 при заказе
Высоковязкий тиксотропный теплопроводный электроизоляционный материал
НОМАКОН™ КПТД-4/1 ТУ РБ 100009933.004-2001, или
КПТД-4/1 ТУ РБ 100009933.004-2001
где КПТД-4/1 – марка материала;
-4 – материал четвёртого вида (высоковязкая тиксотропная
паста);
/1 – первого типа по составу керамического наполнителя.