Разброс теплового режима в серии

Одна конструкция, один перечень деталей и номинальная схема охлаждения не гарантируют одинаковую температуру корпуса или основания модуля на каждом изделии — разброс часто связан с тем, как именно собран и проверен прижимной стык на линии. По результатам выходного теплового контроля партии строится гистограмма температуры корпуса с «хвостом» горячих экземпляров при отсутствии очевидного дефекта одного узла; это указывает на разброс монтажа, а не только на единичный брак. Различия в моменте затяжки, состояния поверхностей в пределах допуска, порядка сборки или дозировки слоя между станциями меняют сопротивление стыка и распределение запаса по температуре по партии. Термоинтерфейс участвует в стыке, но не заменяет стабилизацию процесса: смена марки без аудита прижима, дозировки и регламента монтажа сама по себе не убирает разброс по партии.

Разброс теплового режима от изделия к изделию в серийной сборке.

Где встречается эта проблема

Встречается в зарядных устройствах, инверторах, ИБП, модулях зарядки электромобиля, рельсовых БП, промышленных ПЛК и стабилизаторах — при разбросе толщины слоя или контакта в серии.

Зарядное устройство
Зарядное устройство
Инвертор
Инвертор
ИБП
ИБП
Модуль зарядки электромобиля
Рельсовый блок питания
Промышленный ПЛК в корпусе
Стабилизатор напряжения

Почему в серии появляется разброс температуры

Здесь речь о разбросе по партии: при одинаковой номинальной нагрузке и охлажении экземпляры одной конструкции могут иметь разный тепловой режим из‑за разброса сборки прижимного стыка. Стык между корпусом компонента, основанием модуля и радиатором остаётся чувствительным звеном в цепочке сопротивлений, и его реальное состояние на каждом изделии формируется на линии.

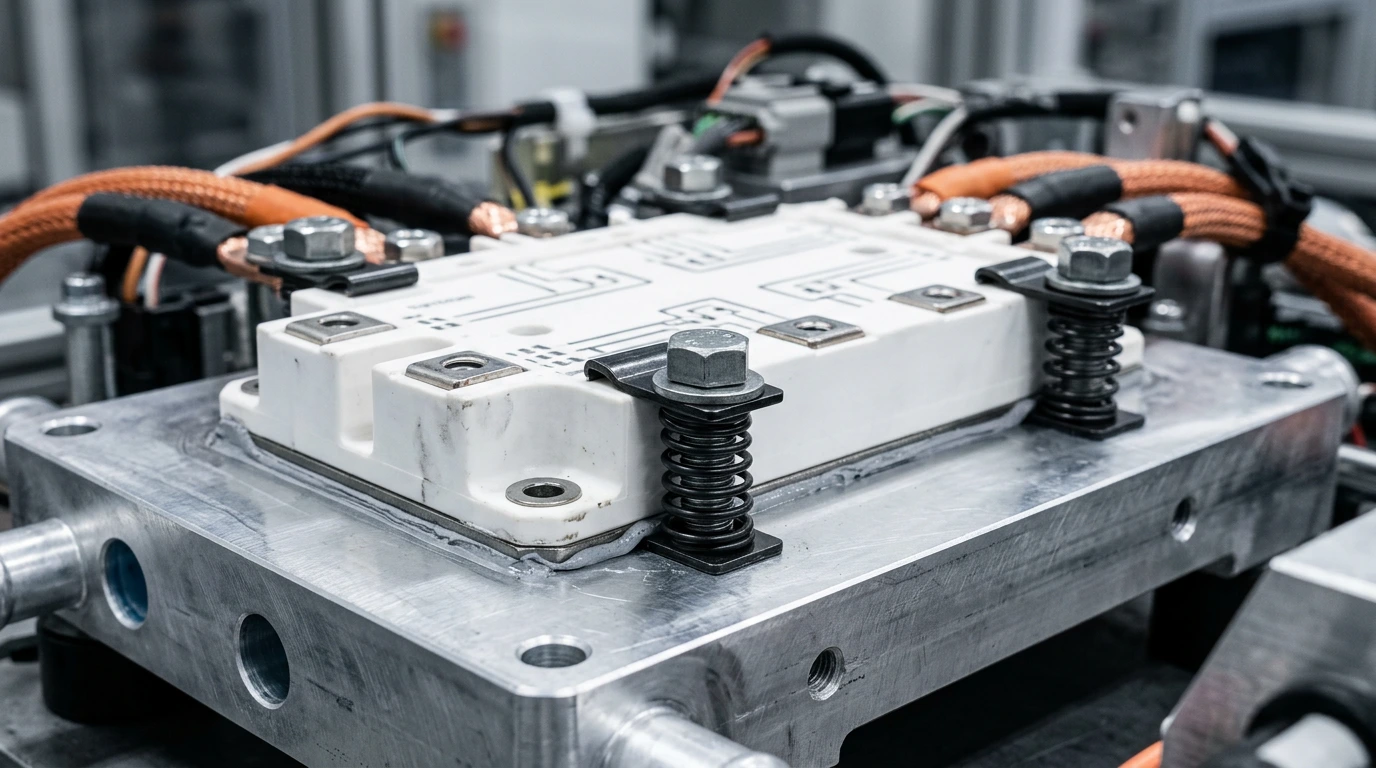
Разброс момента затяжки или контактного давления между экземплярами меняет эффективную площадь контакта при той же схеме крепежа. Ручной инструмент без калибровки, разная последовательность подтяжки или отсутствие контроля усилия на конечной линии дают различное сопротивление стыка без изменения перечня деталей.

Шероховатость, плоскостность и чистота сопрягаемых поверхностей могут отличаться между поставками и экземплярами, оставаясь в пределах чертежных допусков. Такой разброс микроконтакта проявляется на тепловом тесте как расхождение температур без видимого брака, если смотреть только один контрольный образец.

Параллельные участки сборки с разной строгостью регламента — очистка, порядок затяжки, повторное нанесение слоя — дают расхождение между линиями при одном перечне деталей. Инженерное изменение с заменой марки термоинтерфейса без пересмотра процесса часто не сужает разброс на гистограмме: главную роль играет разброс прижима и дозировки, а не только теплопроводность материала.

Механизм
Разброс оценивают по партии, а не по одному изделию
Разброс диагностируют по распределению температуры на партии или линии, а не только по одному контрольному изделию.
Механизм
Разброс момента меняет давление в стыке
Отличия усилия затяжки между изделиями меняют реальное давление в стыке и сопротивление стыка при неизменной конструкции крепежа.
Условие
Разброс виден на выходном тепловом контроле
Типичный контекст — конечный тепловой тест, выборочная проверка отгрузки или сравнение доли годных между параллельными линиями сборки.
Механизм
Поверхность в допуске даёт разброс микроконтакта
Различия шероховатости и плоскостности в пределах спецификации могут давать разброс микроконтакта без смены перечня деталей.
Механизм
На разных постах дозировка слоя различается
Ручное нанесение без контроля массы или толщины слоя на разных постах добавляет в партию разброс по стыку.
Условие
Расхождение видно сразу после сборки
Механизм проявляется как расхождение между изделиями на тепловом тесте или при приёмке партии сразу после сборки.

Роль термоинтерфейса при разбросе в серии

Для повторяемости в серии материал подбирают после стабилизации параметров монтажа. Термоинтерфейс заполняет микронеровности при чистых поверхностях, контролируемой дозировке и проектном прижиме, но не компенсирует разброс момента затяжки, нарушения регламента на линии и различия качества поверхностей в допуске.

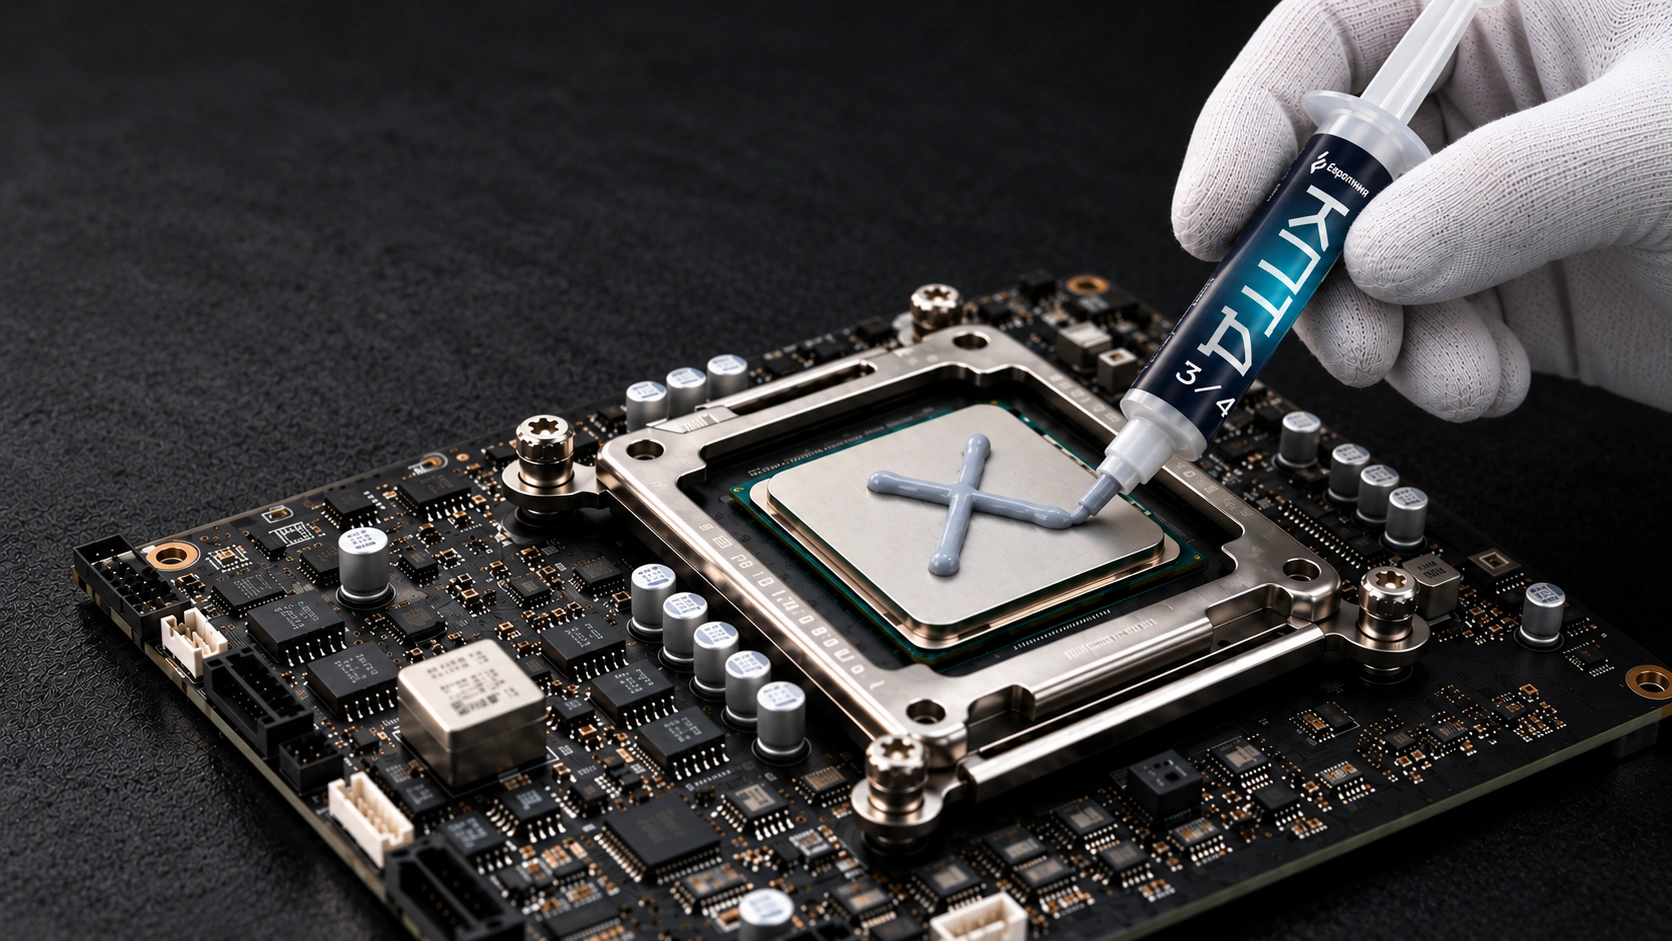
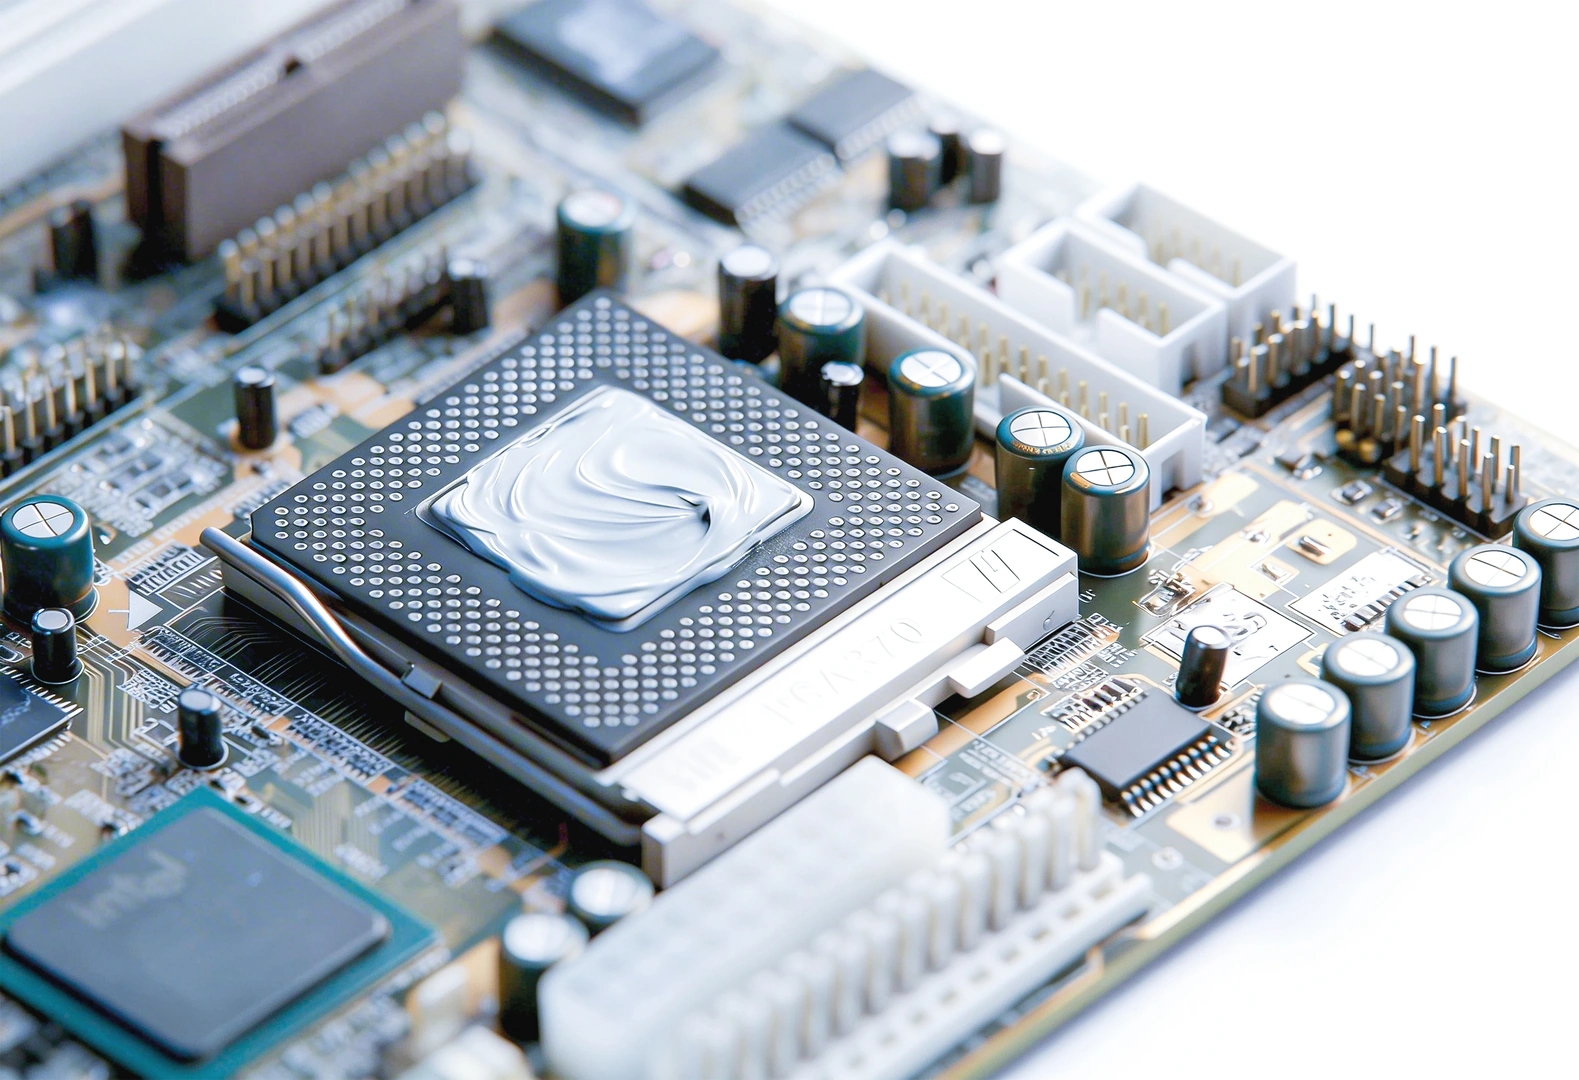
Когда процесс прижима и регламент нанесения зафиксированы, для болтового стыка корпуса или основания модуля наносят тонкий слой термопасты с воспроизводимой дозировкой на каждом посту. Если площадь основания велика и важна равномерность покрытия между станциями, берут более вязкую пасту с контролируемым распределением по прижимной зоне.

Аудит массы или толщины слоя на выборке изделий помогает связать разброс дозировки с разбросом температуры на тесте — при условии, что прижим и чистота поверхностей уже проверены. Обвинение «плохой партии пасты» без такого аудита и без исключения факторов процесса монтажа остаётся необоснованным.

Инженерное изменение с заменой марки термоинтерфейса имеет смысл только вместе с пересмотром регламента монтажа: калибровка инструмента, последовательность затяжки, контроль дозировки и критерии приёмки на выходной линии. Более теплопроводный слой при прежнем разбросе прижима не гарантирует сужение разброса на гистограмме и не заменяет корректирующие действия по процессу.

Механизм
Материал подбирают после стабилизации процесса
Подбор и аудит термоинтерфейса имеют смысл, когда параметры прижима, чистоты и дозировки стабилизированы на линии.
Форма
На прижимной стык наносят тонкий слой термопасты
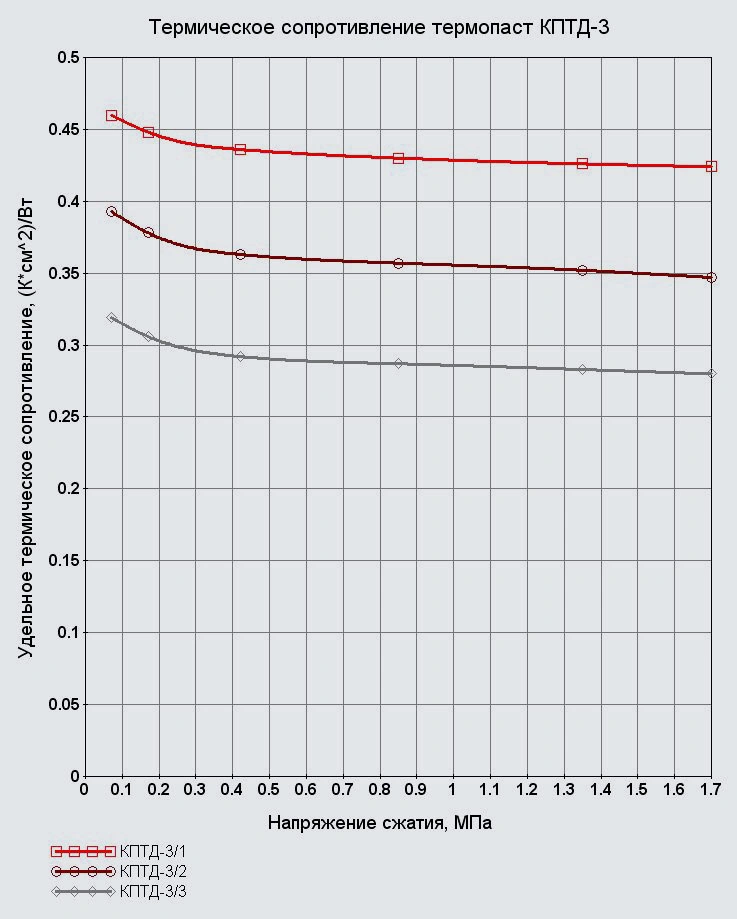
КПТД-3 берут для прижимного стыка после фиксации регламента нанесения и контроля момента на каждом изделии.
Форма
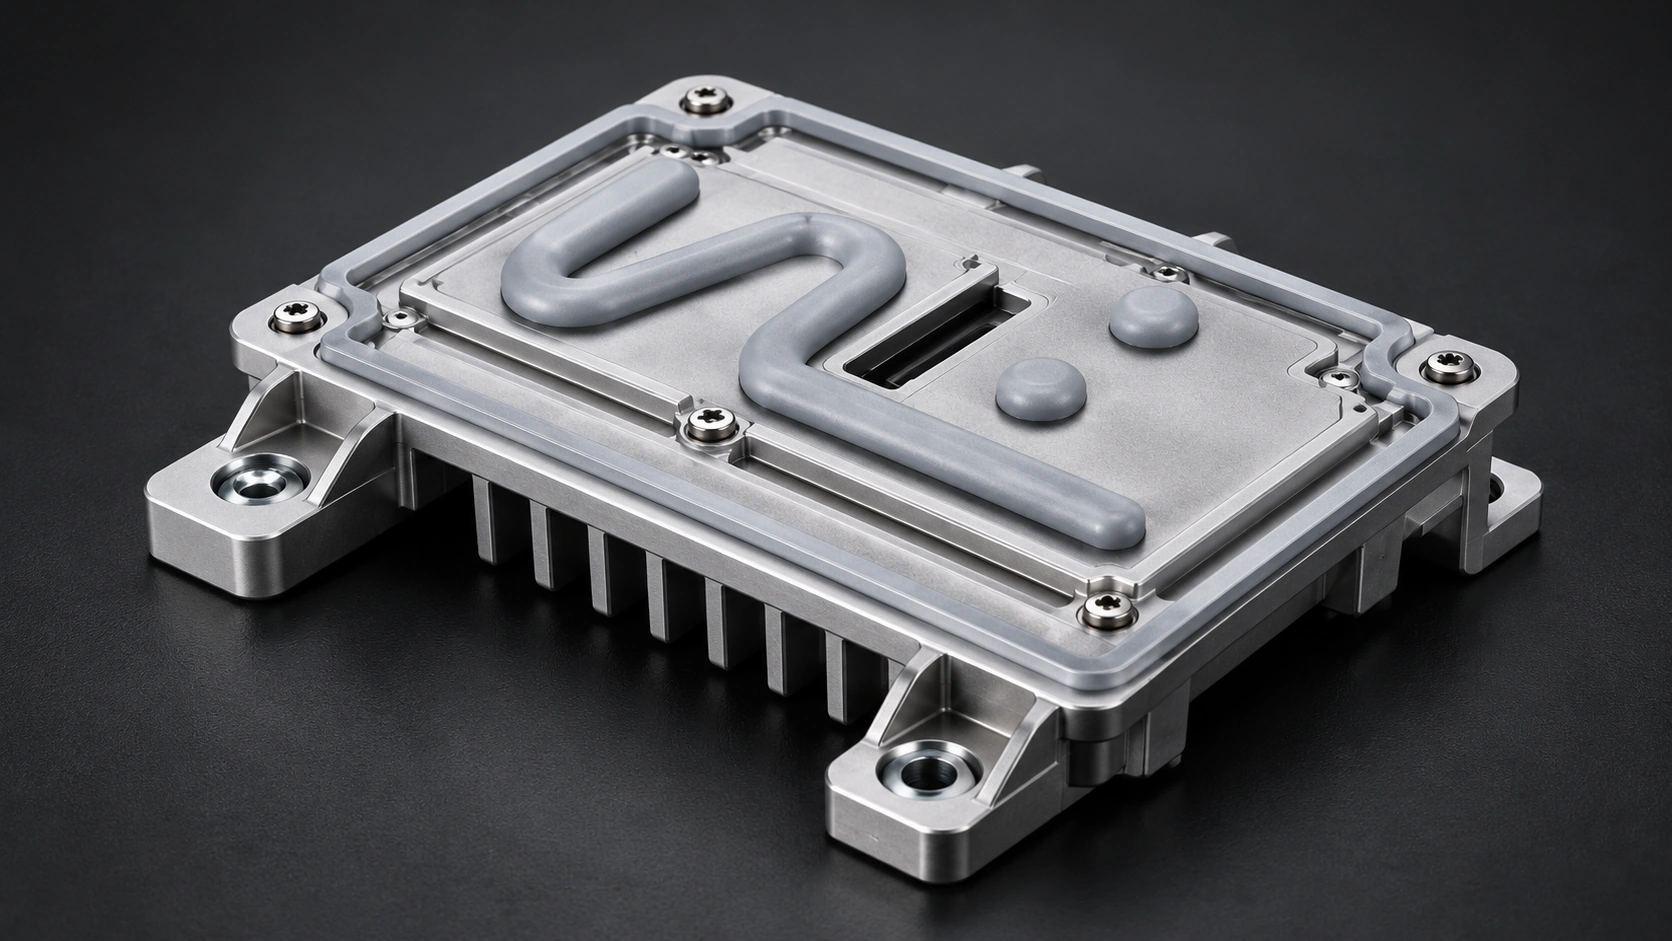
На большом основании слой распределяют равномерно
КПТД-4 уместна, когда на большой площади основания модуля нужно воспроизводимо распределить слой между станциями без смещения к краям.
Условие
Дозировку проверяют на выборке изделий
Сравнение массы или толщины слоя на нескольких изделиях помогает отделить разброс нанесения от разброса прижима.
Ограничение
Паста не устраняет разброс качества поверхности
Материал не устраняет разброс качества поверхности в пределах допуска; входной контроль качества поверхности и процесс монтажа остаются первичными.
Ограничение
Смена марки без регламента не устраняет разброс
Замена марки без пересмотра момента, дозировки и критериев выходного теплового теста не устраняет разброс по партии.
Испытания теплового контакта — по ТУ производителя
Протоколы испытаний →

Основные сценарии проблемы

Разброс в серии виден в разбросе момента затяжки, различиях поверхностей в допуске, расхождении линий при одном перечне деталей, диагностике по партии на выходном контроле, разбросе дозировки между станциями и замене пасты без стабилизации процесса.

Момент затяжки различается между изделиями

Ситуация
На конечной линии силовой модуль или радиаторный узел затягивают вручную; инструмент не калибруют, а критерий приёмки — только прохождение теплового теста на выборке.
Что происходит
Гистограмма температуры корпуса на выходном контроле показывает «хвост» горячих экземпляров при одном перечне деталей; часть изделий теряет запас по температуре перехода без видимого дефекта одного узла.
Задача
Ввести контроль момента и последовательности затяжки, калибровку инструмента и критерии приёмки по партии; материал аудируют только после стабилизации прижима.
Подходящие серии КПТД:

Поверхности в допуске дают разный микроконтакт

Ситуация
Поставщик радиатора или основания модуля меняет качество поверхности в пределах чертежа; на тепловом тесте разброс температур растёт без явных загрязнений или перекоса крепежа на отдельных экземплярах.
Что происходит
Сопротивление стыка распределяется по партии; «средний» образец на контрольной сборке не показывает хвост горячих экземпляров в партии.
Задача
Зафиксировать входной контроль качества поверхности и чистоты; стабилизировать прижим и дозировку, затем оценить, нужен ли пересмотр марки термоинтерфейса — материал не устраняет разброс качества поверхности в допуске.
Подходящие серии КПТД:

Линии A и B дают разную температуру при одном перечне деталей

Ситуация
Две параллельные линии собирают одинаковую конструкцию; на одной строже соблюдают очистку, порядок затяжки и повторное нанесение слоя, на другой — нет.
Что происходит
Доля отбраковки или разброс температуры на выходном контроле различается между линиями при идентичном перечне деталей; надёжность в эксплуатации может расходиться по партиям без смены схемы охлаждения.
Задача
Сравнить регламенты линий, унифицировать процедуру монтажа тонкого стыка со слоем термопасты и критерии выходного теплового теста; к термоинтерфейсу переходят после унификации сборки.
Подходящие серии КПТД:

В отгрузочной партии часть устройств оказывается горячей

Ситуация
При приёмке партии повторяется жалоба на горячие экземпляры; инженер сравнивает один «хороший» экземпляр с одним «плохим», не строя распределение по партии.
Что происходит
Единичное сравнение скрывает разброс по партии; причина остаётся в разбросе процесса монтажа, а не в поиске одной бракованной пасты.
Задача
Построить гистограмму температуры корпуса по партии или линии, проверить разброс прижима и дозировки на выборке; корректирующие действия направить на процесс; к материалу переходят только после исключения факторов монтажа.
Подходящие серии КПТД:

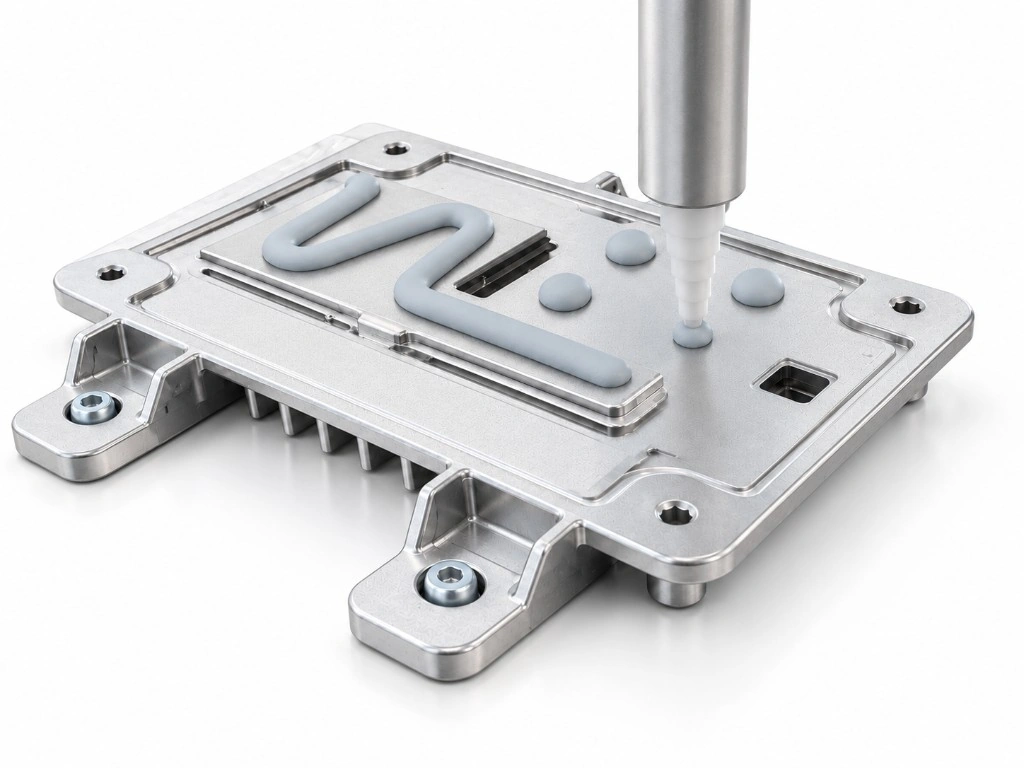
Дозировка слоя различается между станциями

Ситуация
Термоинтерфейс наносят вручную на нескольких постах без контроля массы или толщины; болтовой стык корпуса или основания модуля с радиатором одинаков по конструкции.
Что происходит
Аудит дозировки на выборке изделий совпадает с разбросом температуры на выходном контроле; часть экземпляров получает избыточный или недостаточный слой при номинальном прижиме.
Задача
Стабилизировать процесс нанесения — дозатор, шаблон, контроль массы на посту; для тонкого прижимного стыка взять тонкий слой термопасты с воспроизводимой дозировкой, для большого основания — более вязкую пасту с равномерным распределением между станциями.
Подходящие серии КПТД:

Пасту меняют по инженерному изменению без аудита процесса

Ситуация
Инженерное изменение меняет марку термоинтерфейса на более теплопроводную; момент затяжки, дозировка и критерии выходного теплового теста остаются прежними.
Что происходит
Гистограмма температуры корпуса не сужается или становится шире; команда получает ложную уверенность, что смена марки сняла разброс по серии, хотя разброс прижима и монтажа сохранился.
Задача
Параллельно с изменением конструкции пересмотреть регламент: калибровка инструмента, процедура нанесения, последовательность затяжки и приёмка по партии; смена марки — только часть комплекса изменений.
Подходящие серии КПТД:

Подберите материал КПТД под свою задачу.

Заполните техническую форму — наши инженеры подберут термоинтерфейс с учётом особенностей вашего изделия и условий его эксплуатации.

Требования к материалам

Выбор материала КПТД зависит от прижима, тепловой нагрузки, геометрии поверхности и стабильности зазора.

Что нужно учесть в задаче

Геометрия и плоскостность стыка
Форма зазора, равномерность прилегания, шероховатость и допуски поверхностей.
Прижим и сборка
Уровень усилия, равномерность, возможность повторной разборки и контроля толщины слоя.
Тепловая нагрузка и среда
Плотность мощности, температура окружающей среды, влажность, вибрация, циклы нагрева.
Электробезопасность
Нужна ли электрическая изоляция между горячим элементом и радиатором или корпусом.

Требования к материалу

Теплопроводность при рабочей толщине
Минимальное тепловое сопротивление слоя в реальной толщине, а не по паспортному значению при другой толщине.
Заполнение микронеровностей
Способность материала вытеснить воздух и заполнить неровности при заданном прижиме.
Стабильность слоя
Сохранение контакта при температурных циклах, вибрации и длительной эксплуатации.
Изоляция — если требуется
Диэлектрическая прочность и толщина барьера при одновременном теплоотводе.

Отвечаем на частые вопросы

Что такое термоинтерфейс или теплопроводящий материал?

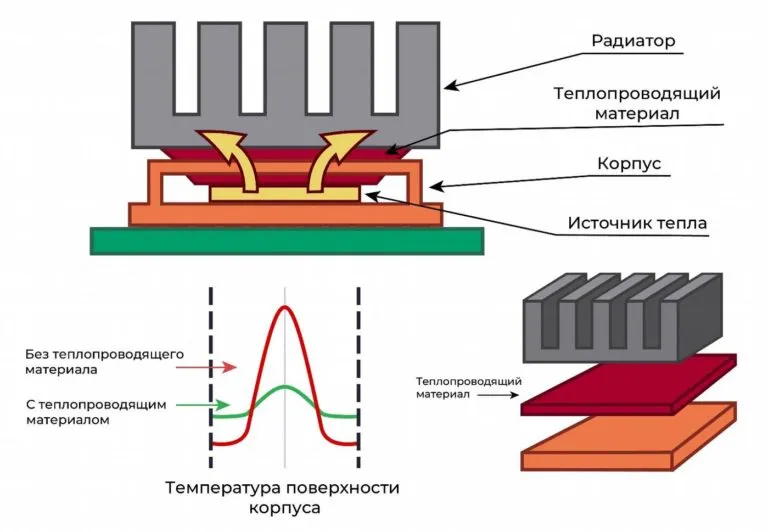
Термоинтерфейс (теплопроводящий материал) — это материал, который размещается между нагревающимся компонентом и системой охлаждения (например, радиатором) для улучшения теплопередачи.

Технические детали

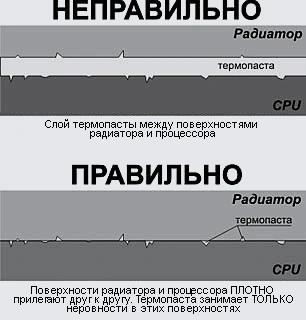
Основная задача термоинтерфейса — заполнить микронеровности и воздушные зазоры между поверхностями, которые неизбежно возникают из-за шероховатости материалов. Поскольку воздух обладает очень низкой теплопроводностью, такие зазоры существенно ухудшают теплоотвод.

Термоинтерфейс вытесняет воздух из зоны контакта и формирует более эффективный теплопроводящий путь между источником тепла и радиатором, тем самым снижая тепловое сопротивление и улучшая охлаждение устройства.

Виды термоинтерфейсов

Существует множество разновидностей теплопроводящих материалов, включая:

  • пасты
  • заливочные компаунды
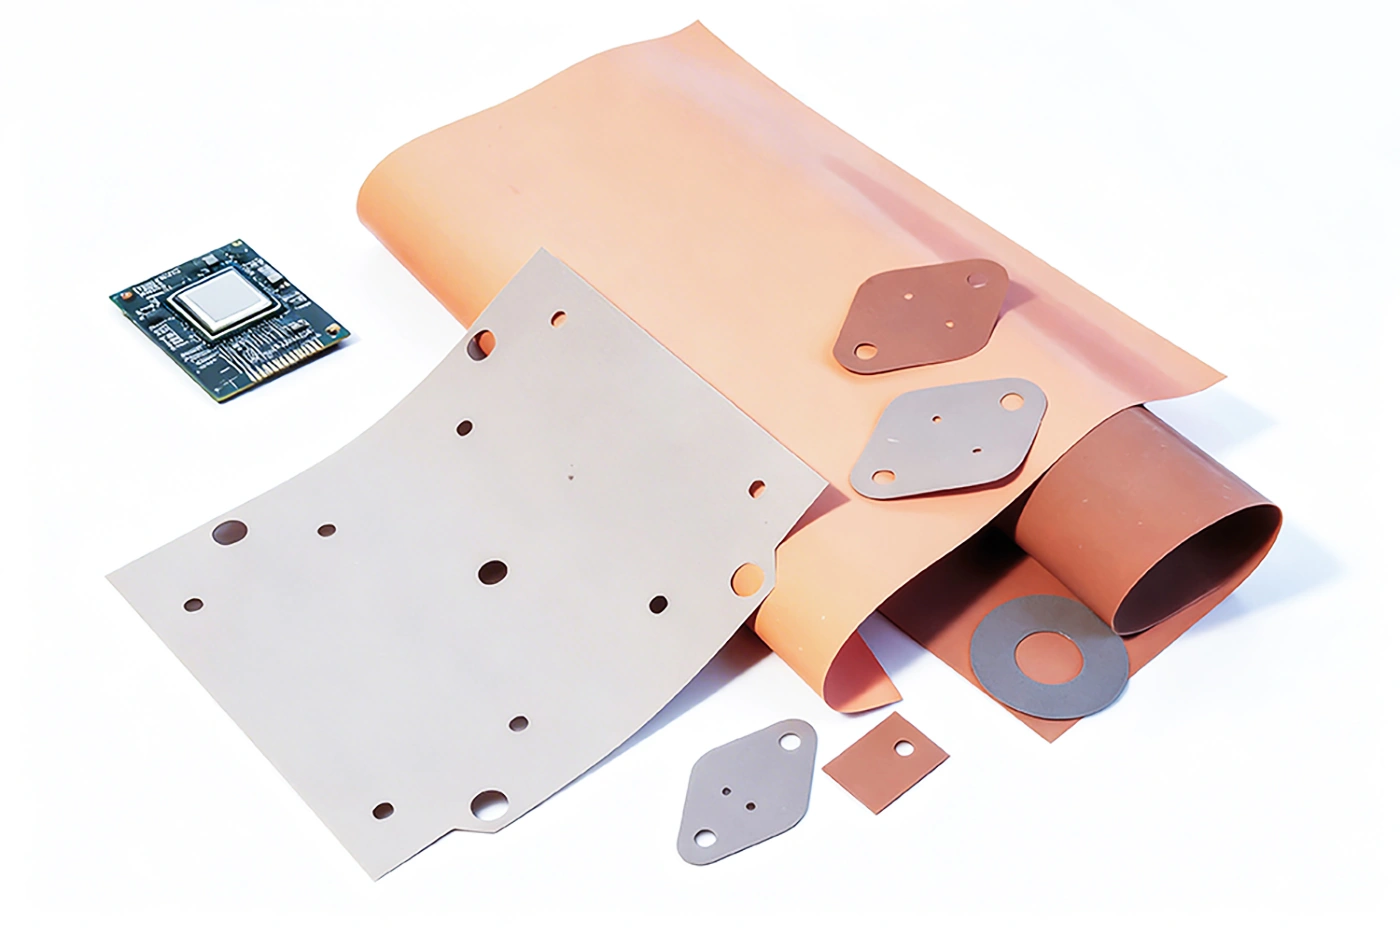
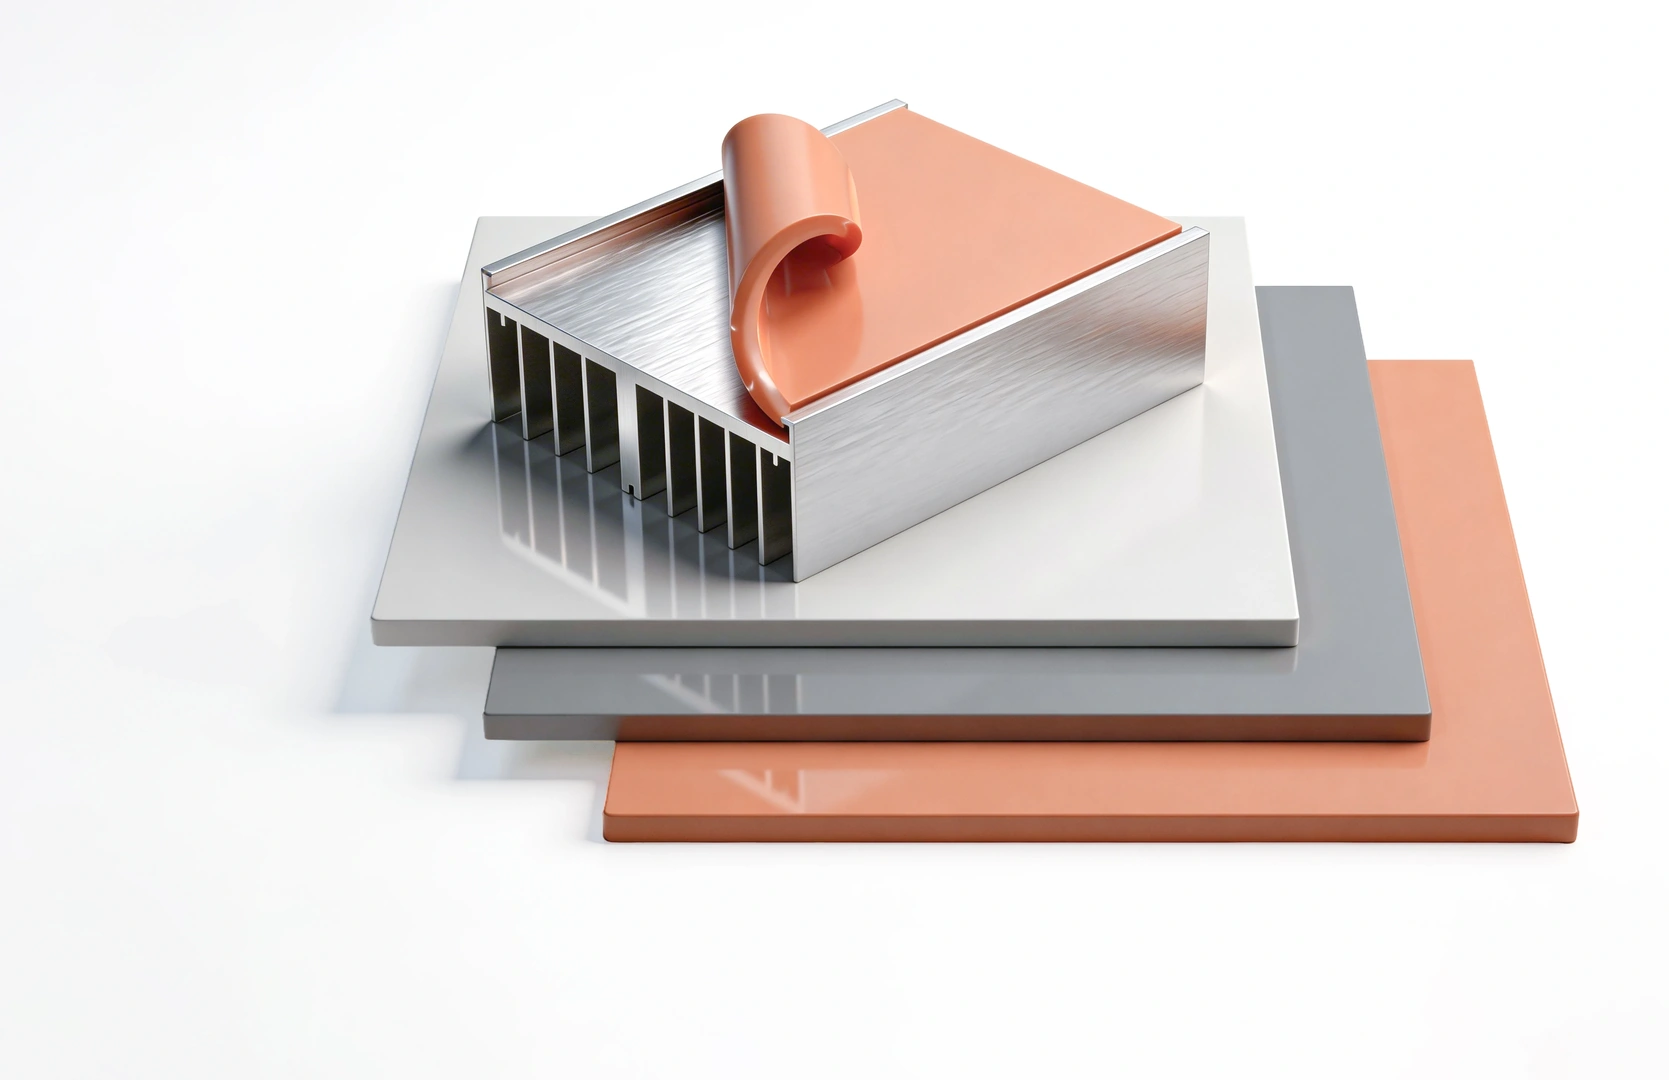
  • листы и прокладки
  • гели
  • термоклеи
  • плёнки и ленты
  • припои
  • материалы с фазовым переходом

По составу такие материалы обычно представляют собой полимерную матрицу, заполненную теплопроводящими наполнителями, например:

  • керамическими частицами
  • оксидами металлов
  • алюминием
  • графитом.

Наиболее распространённой основой для многих термоинтерфейсов является силикон, однако также применяются и несиликоновые системы, используемые в специализированных электронных устройствах.

Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.

Что такое теплопроводность и тепловое сопротивление?

Теплопроводность характеризует способность материала передавать тепловую энергию, тогда как тепловое сопротивление показывает, насколько слой материала препятствует прохождению теплового потока. Эти параметры являются основными при выборе термоинтерфейсов и определяют эффективность отвода тепла от электронных компонентов.

Технические детали

Теплопроводящие материалы (термоинтерфейсы) используются для передачи тепла от нагревающихся компонентов — микросхем, силовых модулей, транзисторов — к радиатору или теплоотводящей конструкции. Их задача — уменьшить тепловое сопротивление между источником тепла и системой охлаждения.

Эффективность такого материала определяется двумя основными характеристиками:

  • теплопроводностью   
  • тепловым сопротивлением   

Теплопроводность

Теплопроводность (λ) — это физическое свойство материала, характеризующее его способность проводить тепло.

Передача тепла происходит за счёт:

  • колебаний атомов в кристаллической решётке
  • движения электронов (в металлах)

и возникает при наличии разности температур.

Единица измерения теплопроводности:

Вт/(м·К)

Чем выше теплопроводность материала, тем эффективнее он передаёт тепловую энергию.

Примеры:

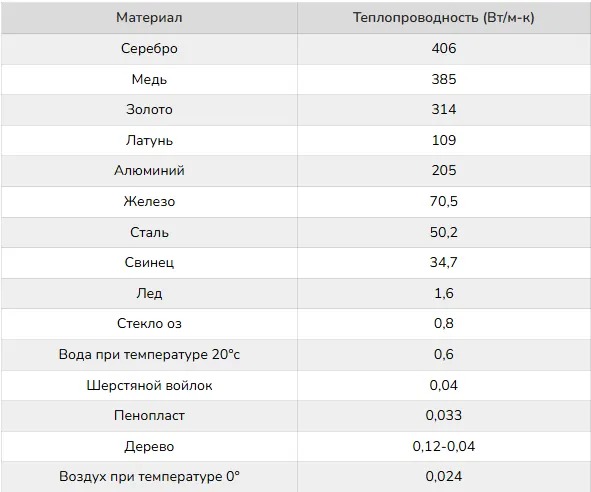
Материал Теплопроводность
Медь ~400 Вт/(м·К)
Алюминий ~200 – 230 Вт/(м·К)
Термопрокладки ~1 – 10 Вт/(м·К)
Воздух ~0,024 Вт/(м·К)

Воздух является очень плохим проводником тепла, поэтому даже микроскопические воздушные зазоры между поверхностями резко ухудшают теплоотвод.

Именно поэтому в электронике применяются термоинтерфейсы, которые заполняют неровности поверхности и вытесняют воздух из контактной зоны.

Важно понимать, что теплопроводность — это свойство самого материала, и она не зависит от формы, размера или толщины изделия.

Тепловое сопротивление

Хотя теплопроводность важна, на практике эффективность теплоотвода определяется тепловым сопротивлением слоя материала.

Тепловое сопротивление показывает, насколько сильно слой материала препятствует прохождению теплового потока.

Для однородного слоя материала оно определяется выражением:

R = t λ

где:

  • R — тепловое сопротивление
  • t — толщина материала
  • λ — теплопроводность

Единица измерения:

м²·К/Вт

Из формулы видно, что тепловое сопротивление зависит от:

  • теплопроводности материала
  • толщины слоя

Поэтому даже материал с высокой теплопроводностью может плохо отводить тепло, если его слой слишком толстый.

Контактное тепловое сопротивление

Помимо сопротивления самого материала, существенную роль играет контактное тепловое сопротивление.

Оно возникает на границах:

  • источник тепла — термоинтерфейс
  • термоинтерфейс — радиатор

Реальные поверхности никогда не являются идеально гладкими. Между ними присутствуют:

  • микронеровности
  • пустоты
  • воздушные зазоры

Поскольку воздух имеет крайне низкую теплопроводность, такие зазоры значительно ухудшают теплообмен.

Использование мягких и эластичных термоинтерфейсов позволяет:

  • заполнить микронеровности
  • вытеснить воздух
  • уменьшить контактное тепловое сопротивление.

Тепловой импеданс

Тепловой импеданс — это суммарное сопротивление теплопередаче всей системы.

Он включает:

  • сопротивление контакта с источником тепла
  • сопротивление материала
  • сопротивление контакта с радиатором
Rtotal = Rcontact1 + Rmaterial + Rcontact2

Именно суммарный тепловой импеданс определяет реальную эффективность теплоотвода.

Практический вывод

При выборе теплопроводящего материала важно учитывать не только его теплопроводность, но и ряд основных факторов, влияющих на эффективность теплоотвода:

  • толщину термоинтерфейса
  • контактное тепловое сопротивление
  • шероховатость и плоскостность поверхностей
  • давление прижима
  • рабочие температуры
  • эластичность и сжимаемость материала
  • долговременную стабильность материала (высыхание, усадка)

Даже небольшое снижение суммарного теплового сопротивления может существенно улучшить температурный режим устройства и повысить его надёжность. Известно, что повышение температуры p-n перехода микросхемы всего на 10 °C может примерно вдвое увеличить вероятность отказа устройства.

Поэтому правильный выбор термоинтерфейса является важным фактором обеспечения долговечности и стабильной работы электронных систем.
Рисунок 1: Схема, иллюстрирующая функцию теплопроводящего материала и его влияние на регулирование температуры

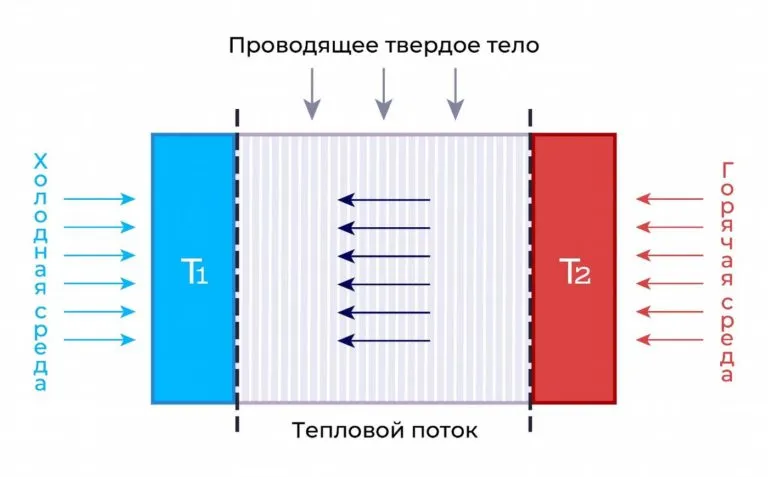
Рисунок 2: Наглядное представление теплопередачи между двумя материалами различного термического состава

Таблица теплопроводности распространенных материалов

Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.

Что важнее — распределение тепла или отвод тепла?

Распределение тепла и его отвод являются двумя взаимосвязанными этапами управления температурой в электронных устройствах.

Распределение тепла обеспечивает равномерное распространение тепловой энергии от локального источника по большей площади конструкции. Это позволяет снизить локальные перегревы и эффективно передать тепло к элементам системы охлаждения.

Отвод тепла отвечает за удаление накопленной тепловой энергии из системы в окружающую среду — обычно через радиаторы, теплообменники или воздушный поток.

Эффективное управление температурой требует правильного сочетания обоих процессов.

Технические детали

Распределение тепла

В электронных устройствах тепло обычно выделяется в небольших локальных областях, например в кристалле микросхемы или силовом транзисторе.

Если тепло не распределяется по большей площади, возникают локальные перегревы, которые могут привести к:

  • снижению эффективности работы устройства
  • ускоренному старению компонентов
  • выходу оборудования из строя.

Поэтому важной задачей является распространение тепла от источника к более крупным теплоотводящим поверхностям, таким как:

  • теплоотводящие пластины
  • металлические корпуса
  • радиаторы.

Отвод тепла

После распределения тепла по поверхности конструкции необходимо обеспечить его эффективное удаление в окружающую среду.

Это может происходить за счёт:

  • естественной или принудительной конвекции воздуха
  • использования радиаторов
  • жидкостного охлаждения
  • тепловых трубок и других теплопередающих элементов.

Если скорость генерации тепла превышает способность системы охлаждения рассеивать его, температура устройства начинает повышаться.

Важность правильной конструкции

На практике эффективное охлаждение достигается за счёт комплексного подхода, который включает:

  • оптимальное распределение тепла внутри конструкции
  • эффективную передачу тепла к радиатору
  • достаточную площадь теплообмена с окружающей средой.

Во многих случаях правильная компоновка устройства и эффективное распределение тепла позволяют значительно снизить требования к системе охлаждения.

Практический вывод

Наиболее эффективное управление температурой достигается при совместной оптимизации распределения и отвода тепла. Правильная конструкция теплового пути позволяет уменьшить локальные перегревы и обеспечить стабильную работу электронных устройств.

Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.

Как температура влияет на теплопроводность?

Температура оказывает заметное влияние на теплопроводность материалов, однако характер этого влияния зависит от их физической природы.

У разных типов материалов теплопроводность может увеличиваться, уменьшаться или изменяться нелинейно при изменении температуры. Поэтому при выборе теплопроводящего материала важно учитывать реальный рабочий диапазон температур устройства, поскольку его тепловые характеристики могут существенно отличаться от значений, указанных при стандартных условиях измерения.

Технические детали

Теплопроводность материалов определяется механизмами переноса тепловой энергии. Основными переносчиками тепла являются:

  • электроны (в металлах)
  • фононы — колебания кристаллической решётки (в диэлектрических материалах).

Изменение температуры влияет на эти процессы по-разному для различных типов материалов.

Металлы

В металлах тепло в основном переносится свободными электронами.

При повышении температуры усиливается рассеяние электронов на колебаниях кристаллической решётки, что уменьшает их среднюю длину свободного пробега. В результате теплопроводность большинства металлов уменьшается с ростом температуры.

Неметаллические твёрдые материалы

В диэлектриках и керамиках тепло переносится главным образом фононами — колебаниями кристаллической решётки.

Зависимость теплопроводности от температуры в таких материалах может быть сложной и зависит от структуры материала, наличия дефектов и механизма рассеяния фононов. В ряде случаев теплопроводность может сначала увеличиваться с ростом температуры, а затем уменьшаться.

Газы

В газах теплопроводность определяется движением молекул.

С повышением температуры скорость движения молекул увеличивается, что приводит к более интенсивному переносу энергии между ними. Поэтому теплопроводность газов обычно возрастает при повышении температуры.

Фазовые переходы

При фазовых переходах теплопроводность может существенно изменяться.

Например, при переходе вещества из твёрдого состояния в жидкое его теплопроводность обычно снижается, поскольку структура материала становится менее упорядоченной.

Анизотропные материалы

Некоторые материалы обладают анизотропной теплопроводностью, то есть их способность проводить тепло зависит от направления в кристаллической структуре.

В таких материалах теплопроводность может значительно различаться вдоль разных осей кристалла и изменяться с температурой. Примером являются сапфир, графит и некоторые керамические материалы.

Практический вывод

Поскольку теплопроводность материалов может существенно зависеть от температуры, при выборе термоинтерфейса важно учитывать рабочий температурный диапазон устройства и реальные условия эксплуатации.

Это позволяет более точно оценить эффективность теплоотвода и обеспечить стабильную работу электронных систем.
Если вам необходима помощь в подборе теплопроводящего материала, пожалуйста, свяжитесь с нашим специалистом.
Обсудите вашу задачу с экспертом

Опишите узел и условия эксплуатации — подберём тип термоинтерфейса с учётом прижима, толщины и изоляции.
Получить консультацию инженера

Навигация по базе знаний

Выберите удобный путь входа: по отрасли применения, инженерной проблеме или типу объекта.

Техническая документация

Сферы применения

Отрасли и сегменты техники

Типовые объекты

Устройства, узлы и компоненты

Типовые проблемы

Инженерные задачи теплоотвода